
Индукциялык жылытуу менен зымдар жана кабельдер үчүн үзгүлтүксүз индукциялык күйгүзүү | Инженердик колдонмо
Мазмуну
- Тез жооп
- Колдонмо фон
- Эмне үчүн бул колдонмо үчүн индукциялык жылытууну колдонуу керек?
- Ылайыктуу материалдар жана даяр бөлүктөрү
- жумушчу Principle
- Негизги техникалык параметрлери
- Инженердик тандоо боюнча колдонмо
- Иш процесси
- Кейс-стади / Типтүү колдонуу
- Жалпы көйгөйлөр жана чечимдер
- FAQ
- жыйынтыктоо
Тез жооп
Үзгүлтүксүз индукциялык күйгүзүү зым жана кабель үчүн - бул муздак тартылган зымды жумшартуу, жумуштун катууланышын азайтуу, ийкемдүүлүктү калыбына келтирүү, өткөргүчтүктүн туруктуулугун жакшыртуу жана өткөргүчтөрдү андан ары тартуу, жиптештирүү, изоляцияны экструзиялоо же калыпка салуу үчүн даярдоо үчүн электромагниттик индукцияны колдонгон сызыктуу жылуулук менен иштетүү процесси. Ал жез зым, алюминий зым, жез эритмесинен жасалган зым, дат баспас болоттон жасалган зым, көмүртек болот зым, каршылык зымы жана атайын эритмеден жасалган өткөргүчтөр үчүн ылайыктуу. Индукциялык жылытуу ылайыктуу, анткени ал зым тартуу же кабель өндүрүш линиялары менен синхрондоштурулушу мүмкүн болгон тез, башкарылуучу, локалдаштырылган жана үзгүлтүксүз жылытууну камсыз кылат. Сунушталган жабдуулар - индукциялык кубат менен камсыздоо, көп бурулуштуу же туннель тибиндеги катушка, жабык циклдүү муздатуу, пирометр же контакт температурасын көзөмөлдөө, зымдын чыңалуусун башкаруу жана PLC линиясынын ылдамдыгын синхрондоштуруу менен үзгүлтүксүз индукциялык күйгүзүү системасы.
Колдонмо фон
Зым жана кабель өндүрүү, адатта, кайталап тартуу, тоголоктоо, формага келтирүү же жип тартуу операцияларын камтыйт. Муздак тартуу учурунда, материалды калыптар аркылуу өткөрүү менен зымдын диаметри азаят. Бул өлчөмдүн тактыгын жана беттин жасалгасын жакшыртат, бирок ошол эле учурда созулууну азайтуу менен катуулукту, тартылуу күчүн жана ички чыңалууну жогорулатат. Бул кубулуш жумушчу катуулануу деп аталат. Эгерде жумушчу катуулануу менен бекемделген зым туура күйбөсө, ал андан ары тартуу учурунда сынып, ийилгенде бузулуп, калыптоо учурунда жарака кетиши же туруксуз электрдик жана механикалык көрсөткүчтөрдү көрсөтүшү мүмкүн.
Үзгүлтүксүз күйгүзүү ийкемдүүлүктү калыбына келтирүү жана процесстин туруктуулугун жакшыртуу үчүн колдонулат. Заманбап зым жана кабель заводунда көбүнчө жез өткөргүчтөрдү, алюминий өткөргүчтөрдү, дат баспас болоттон жасалган зымдарды же атайын эритме зымдарын тарткандан кийин күйгүзүү талап кылынат. Күйдүрүүнүн салттуу ыкмаларына каршылык менен күйгүзүү, газ мешинде күйгүзүү, муфель мешинде күйгүзүү жана меште сериялык күйгүзүү кирет. Бул ыкмалар иштеши мүмкүн, бирок алар линиянын ылдамдыгын башкарууда, энергиянын натыйжалуулугунда, кабаттын аянтында, кычкылданууну башкарууда, температуранын бирдейлигинде жана ишке киргизүү реакциясында чектөөлөргө ээ болушу мүмкүн.
Үзгүлтүксүз индукциялык күйгүзүү барган сайын кеңири колдонулууда, анткени аны зым тартуу линиясына же кабель өндүрүү линиясына түздөн-түз орнотууга болот. Ал чоң меш камерасына муктаж болбостон, кыймылдуу зымды тез жана так ысытат. Зым жана кабель иштетүү үчүн индукциялык жабдуулар көбүнчө күйгүзүү, чыңалууну басуу, каптоону даярдоо жана башка линия ичиндеги жылуулук процесстери үчүн колдонулат; жабдууларды жеткирүүчүлөр бул системаларды үзгүлтүксүз өндүрүш линиялары үчүн ылайыктуу деп сыпатташат, анткени индукциялык система үзгүлтүксүз иштетүү үчүн тегирмен ылдамдыгына дал келиши мүмкүн.
Электрдик колдонмолордо колдонулган жез зымдар үчүн күйгүзүү өзгөчө маанилүү, анткени муздак тартуу механикалык жүрүм-турумду да, электрдик көрсөткүчтөрдү да өзгөртөт. Жез жогорку электр өткөрүмдүүлүгү менен баалуу, бирок ашыкча катуулануу ийкемдүүлүктү төмөндөтүп, ороо, жип тартуу жана кабелдерди чогултуу учурунда иштөө көйгөйлөрүн жаратышы мүмкүн. Ушул себептен улам, сатып алуучулар жогорку линия ылдамдыгы, зымдын жумшактыгы, сынуу ылдамдыгы төмөн, жабдуулардын азыраак аянты жана процессти жакшыраак башкаруу керек болгондо үзгүлтүксүз индукциялык күйгүзүүнү издешет.
Күйгүзүүдөн мурунку тармактык көйгөйлөр
| Зым өндүрүүдөгү көйгөй | Типтүү Себеп | жыйынтык | Күйгүзүүнүн максаты |
|---|---|---|---|
| Зым өтө катуу болуп калат | Муздак тартуу жана пластикалык деформация | Начар ийкемдүүлүк жана жогорку сынуу коркунучу | Ийилчээктикти калыбына келтирип, катуулукту азайтыңыз |
| Чийүү учурунда зымдардын үзүлүшү | Ашыкча жумуштун катууланышы же бирдей эмес түзүлүш | Линиянын токтоп калышы жана материалдык жоготуулар | Механикалык касиеттерди турукташтыруу |
| Туруксуз узаруу | Күйгүзүү температурасынын туруксуздугу | Кабель өндүрүшүндөгү сапаттын өзгөрүшү | Температуранын кайталанышын жакшыртуу |
| Кычкылданган өткөргүчтүн бети | Абада узак убакыт бою жогорку температурага дуушар болуу | Беттин сапаты начар жана кошумча тазалоо | Жылытуу убактысын кыскартыңыз жана зарыл болсо, коргоону кошуңуз |
| Күйгүзүүчү мештин чоң аянты | Кадимки меште узак убакытка калуу | Көп кабаттуу аянт жана жай жооп берүү | Компакттуу индукциялык жылытууну колдонуңуз |
Эмне үчүн бул колдонмо үчүн индукциялык жылытууну колдонуу керек?
Индукциялык жылытуу зымды жана кабелди үзгүлтүксүз күйгүзүү үчүн абдан ылайыктуу, анткени даяр бөлүк узун, кууш, өткөргүч жана үзгүлтүксүз кыймылда болот. Индукциялык катушка зымдын жолуна орнотулушу мүмкүн, ал эми зым магнит талаасынан өткөндө ысытылышы мүмкүн. Жылытуу кубаттуулугу зымдын өлчөмүнө, материалына, линиянын ылдамдыгына жана максаттуу күйгүзүү температурасына жараша жөнгө салынат.
Салттуу каршылык же меш менен жылытууга салыштырмалуу, индукциялык жылытуунун бир нече практикалык артыкчылыктары бар. Ал тез жылуулук реакциясына, компакттуу жайгашуусуна, оңой ишке киргизүү-токтотуу башкаруусуна, жогорку автоматташтыруу шайкештигине жана тартуу машиналары, тартуу системалары жана экструзия линиялары менен жакшы интеграцияга ээ. Өнөр жай колдонуу мисалдары индукциялык жылытуу системасын колдонуу менен болжол менен 15 м/мин линия ылдамдыгында үзгүлтүксүз жез зымды күйгүзүүнү көрсөтөт, бул индукциянын кыймылдуу өткөргүч колдонмолору үчүн ылайыктуулугун көрсөтөт.
| жагдай | Үзгүлтүксүз индукциялык күйгүзүү | Салттуу мешти күйгүзүү | Инженердик пайда |
|---|---|---|---|
| Жылытуунун ылдамдыгы | Абдан тез, адатта бир нече секунд | Жайыраак, көбүнчө бир нече мүнөт же андан көп | Жогорку линия ылдамдыгы жана кыска процесстин узактыгы |
| Процесстин жайгашуусу | Компакттуу сызыктуу катушка системасы | Узун меш же партиялык меш | Заводдун мейкиндигин үнөмдөйт |
| Температура башкаруу | Электр линиясынын ылдамдыгын тез эле ээрчий алат | Жогорку жылуулук инерция | Ылдамдыктын өзгөрүшү учурунда жакшыраак жооп кайтаруу |
| Энергияны пайдалануу | Энергия зымга багытталган | Мештин камерасы жана атмосфера да жылытылат | Керексиз жылуулук жоготууларын азайтуу |
| автоматизация | PLC интеграциясынын оңойлугу | Мүмкүн, бирок жайыраак жооп | Чийме сызыгы менен жакшыраак синхрондоштуруу |
| Беттик кычкылдануу | Кыска мөөнөттүү таасир; коргоочу газды кошууга болот | Узак убакытка таасир этүү кычкылданууну күчөтүшү мүмкүн | Таза өткөргүч бети |
Зым жана кабель өндүрүүчүлөрү үчүн негизги артыкчылыктар
| пайда | Өндүрүштө мааниси | Сатып алуучунун баасы |
|---|---|---|
| Интернетте өндүрүш | Күйгүзүүнү тартуу же тартуу ылдамдыгы менен синхрондоштурууга болот | Иштетүүнү жана ортоңку сактоону азайтат |
| Тез баштоо | Индукциялык система тез иштөө абалына жетет | Чоң мештерге караганда жылытуу убактысы азыраак |
| Так энергияны көзөмөлдөө | Кубаттуулукту ылдамдыкка жана зымдын диаметрине жараша тууралоого болот | Туруктуу узаруу жана созулуу күчү |
| Ыкчам из | Катушка жана кубат системасы азыраак өндүрүш мейкиндигин талап кылат | Бар болгон линияларды оңой жаңыртуу |
| Таза жылытуу | Зымдын айланасында ачык жалын жок | Жакшыртылган семинар чөйрөсү |
| Ийкемдүү процесс | Рецепттерди ар кандай өлчөмдөгү зымдар үчүн сактоого болот | Продукцияны тезирээк алмаштыруу |
Ылайыктуу материалдар жана даяр бөлүктөрү
Үзгүлтүксүз индукциялык күйгүзүү көптөгөн өткөргүч зым материалдарына колдонулушу мүмкүн. Бирок, ысытуу жүрүм-туруму кара жана түстүү эмес металлдардын ортосунда кескин айырмаланат. Болот зым Кюри температурасынан төмөн магниттик касиетке ээ жана адатта индукциялык жылытуу менен жакшы айкалышат. Жез жана алюминий магниттик эмес, бирок жогорку өткөргүчтүккө ээ, ошондуктан алар катушканын туура конструкциясын, жогорку ток тыгыздыгын жана туура жыштыкты тандоону талап кылат. Индукциялык жылытуу кара жана түстүү зым буюмдары үчүн күйгүзүү, чыңалууну басуу, каптоону даярдоо жана башка инлайн процесстер үчүн колдонулган.
| буюм | көлөм | жарактуулугу | жазуулар |
|---|---|---|---|
| Жез зымдан | 0.2–8 мм тегерек зым; тик бурчтуу өткөргүч болушу мүмкүн | абдан ылайыктуу | Электр зымдарын, мотор зымдарын, магнит зымдарын жана кабелдик өткөргүчтөрдү күйгүзүү үчүн колдонулат. |
| Кычкылтексиз жез зым | Майда жана орточо өлчөмдөгү өткөргүчтөр | абдан ылайыктуу | Өткөргүчтүктү жана беттин сапатын коргоо үчүн жакшы температураны көзөмөлдөө талап кылынат. |
| Алюминий зым | сызыкка жараша 0.5–12 мм | жарактуу | Төмөнкү тыгыздык жана жогорку өткөрүмдүүлүк кубаттуулукту жана ылдамдыкты кылдаттык менен дал келтирүүнү талап кылат. |
| Жез эритмеси | Ичке, тегерек, жалпак же формадагы зым | жарактуу | Күйгүзүү температурасы эритменин курамына жана талап кылынган механикалык касиеттерге көз каранды. |
| Көмүртек болот зым | 0.5–16 мм же андан чоңураак | абдан ылайыктуу | Магниттик муфта жылытуунун натыйжалуулугун жогорулатат; стрессти басаңдатуу жана жумшартуу үчүн колдонулат. |
| Дат баспас болоттон жасалган зым | 0.3–10 мм типтүү | жарактуу | Көп учурда кычкылданууну жана түссүздөнүүнү азайтуу үчүн көзөмөлдөнгөн атмосфера талап кылынат. |
| Никель эритмесинен жасалган зым | Майда жана так зым | жарактуу | Атайын эритме, каршылык көрсөтүүчү зым жана тактык колдонмолору үчүн колдонулат. |
| Жалпак зым / тик бурчтуу зым | Ыңгайлаштырылган туурасы жана калыңдыгы | Ыңгайлаштырылган катушка менен ылайыктуу | Четинин жана борборунун температурасынын бирдейлиги үчүн катушка талаасын дал келтирүү талап кылынат. |
Материал боюнча типтүү күйгүзүү максаттары
| Материалдык топ | Негизги күйгүзүү максаты | Типтүү сапат көрсөткүчү |
|---|---|---|
| Жез жана жез эритмеси | Чийүүдөн кийин ийкемдүүлүктү калыбына келтириңиз | Узаруу, созулууга туруктуулук, өткөрүмдүүлүк, беттин түсү |
| Алюминий жана алюминий эритмеси | Жумшактыкты жакшыртуу жана тартуу стрессин азайтуу | Узаруу, тартылуу күчү, сынуу ылдамдыгы |
| Болот зым | Стресстен арылуу, жумшартуу же андан ары иштетүүгө даярдоо | Катуулук, созулууга туруктуулук, микроструктура |
| Дат баспас болоттон жасалган зым | Формаланууну калыбына келтириңиз жана калдык стрессти азайтыңыз | Беттин жарыктыгы, механикалык касиеттери, коррозияга каршы жүрүм-туруму |
| Атайын эритме зым | Башкарылуучу микроструктура жана механикалык касиеттерди тууралоо | Күч, чарчоо жүрүм-туруму, өлчөмдүү туруктуулук |
жумушчу Principle
Үзгүлтүксүз индукциялык күйгүзүү кыймылдуу зымдын ичинде жылуулукту пайда кылуу үчүн электромагниттик индукцияны колдонот. Индукциялык кубат булагы жез катушка аркылуу өзгөрмө токту жөнөтөт. Бул ток өзгөрмө магнит талаасын түзөт. Зым катушка аркылуу өткөндө, магнит талаасы зымда токту пайда кылат. Зымдын электрдик каршылыгы бул индукцияланган токту ысыкка айландырат.
Зым катушка аркылуу башкарылуучу линия ылдамдыгында тартылат. Акыркы температура кубаттуулукка, жыштыкка, катушканын узундугуна, зымдын диаметрине, материалдын касиеттерине жана жылытуу зонасынын ичинде болуу убактысына жараша болот. Ысыткандан кийин, зым материалга жана процесстин талабына жараша башкарылуучу муздатуу бөлүмүнөн, сууну өчүрүүдөн, абаны муздатуу зонасынан, коргоочу газ камерасынан же кургаткыч түзүлүштөн өтүшү мүмкүн.
Иштөө принцибинин агым схемасы
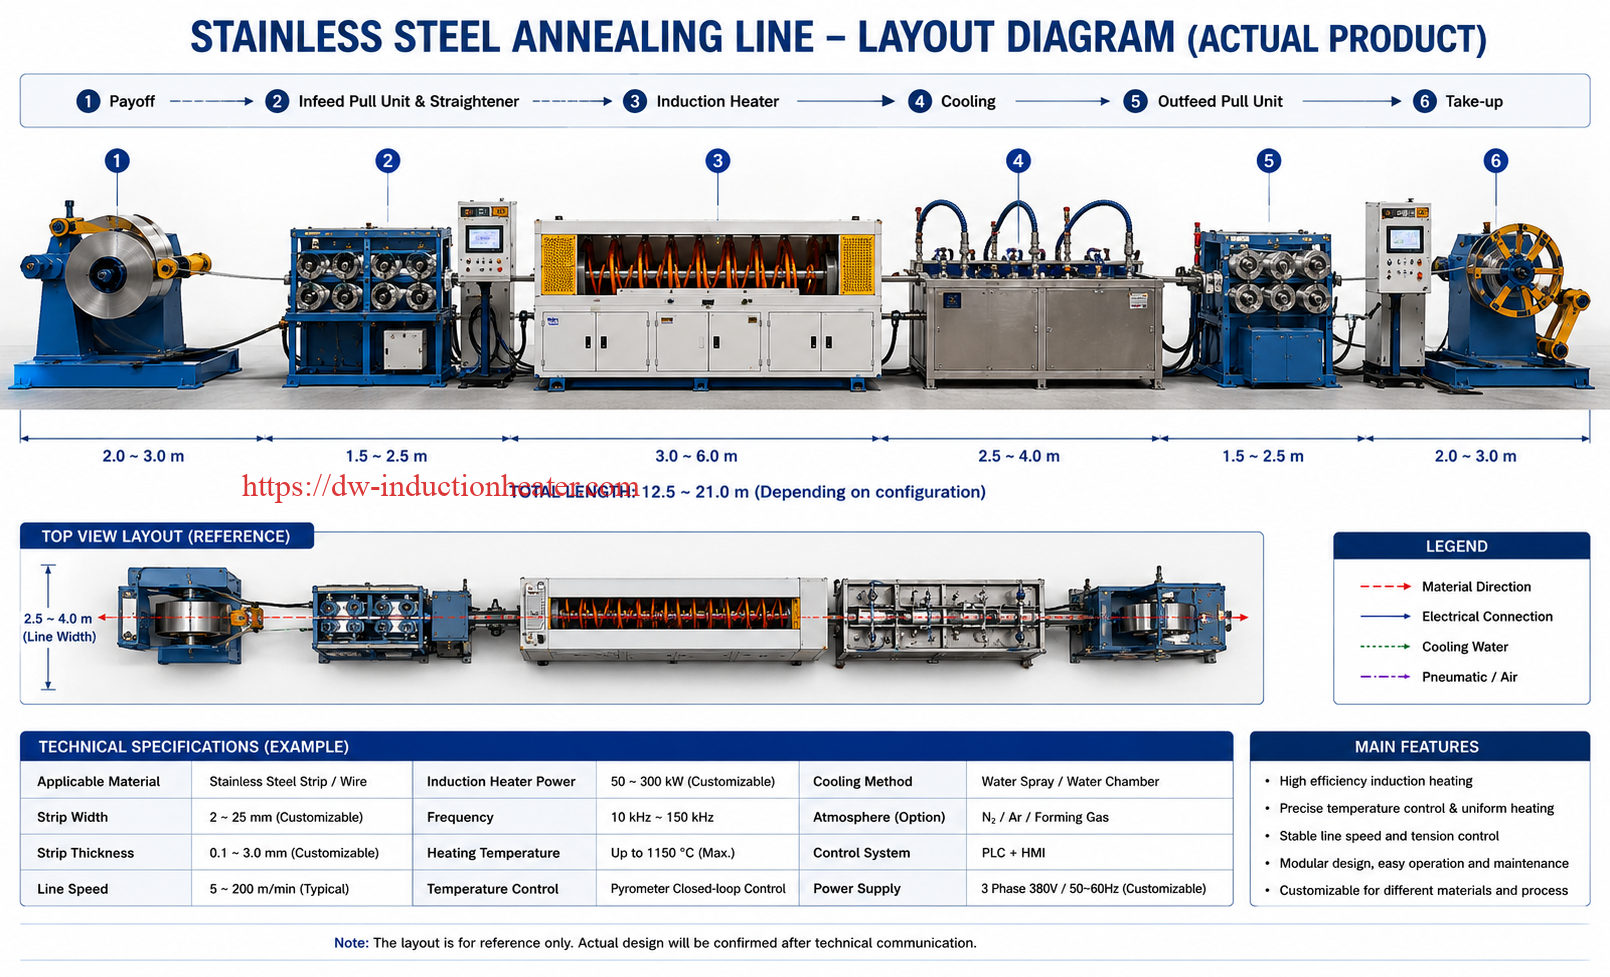
Акы төлөнүүчү катушка → Зымдарды тазалоо / түздөө → Индукциялык катушка жылытуу зонасы → Температураны өлчөө → Коргоочу атмосфера же муздатуу бөлүмү → Кургатуу / Бетти башкаруу → Чыңалуу деңгээлин башкаруу → Алып кетүүчү катушка же кийинки процесс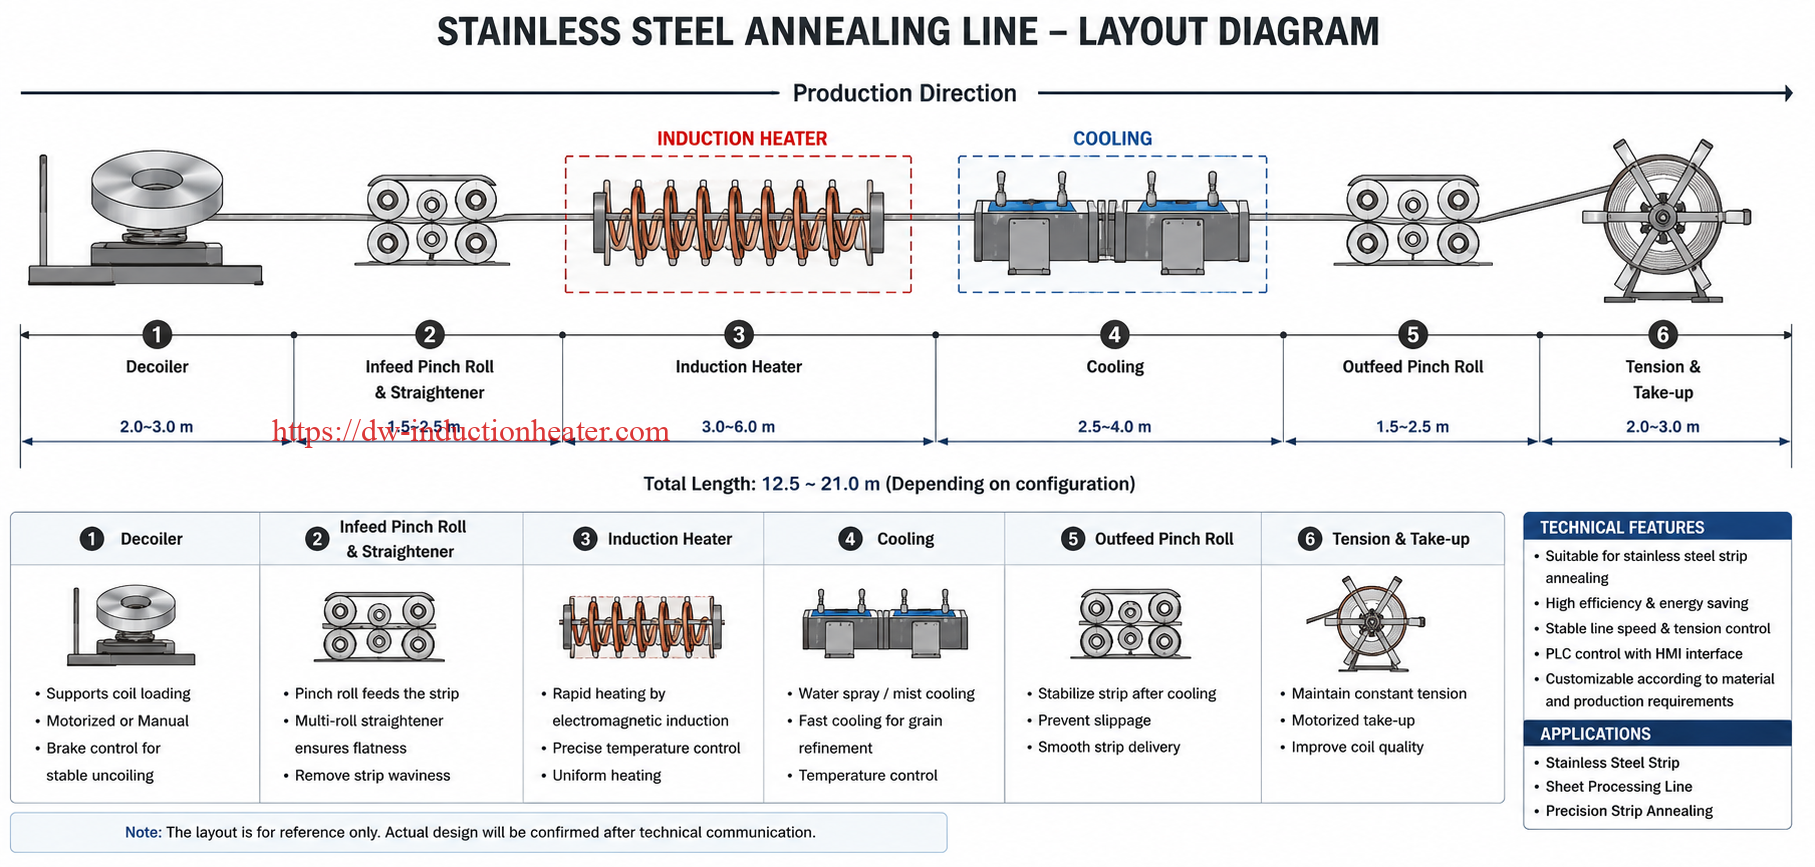
| Принциптик элемент | Инженердик мааниси | Control методу |
|---|---|---|
| Электромагниттик талаа | Энергияны кыймылдагы зымга тийбестен өткөрүп берет | Катушканын дизайны, жыштыгы, кубаттуулугу |
| Тери таасири | Токтун тыгыздыгы жер бетине жакын жерде жогорку жыштыкта жогору болот | Диаметрге жараша жыштыкты тандоо |
| Жашоо убактысы | Зым жылытуу зонасынын ичинде калган убакыт | Сызык ылдамдыгы жана катушканын узундугу |
| Температуранын көтөрүлүшү | Кычкылдануу даражасын аныктайт | Кубаттуулук боюнча кайтарым байланыш жана пирометрди башкаруу |
| Муздатуу ылдамдыгы | Акыркы микроструктурага жана беттин абалына таасир этет | Аба, суу, газ же башкарылуучу муздатуу |
Негизги инженердик байланыш
| параметр | Күйгүзүүгө тийгизген таасири | Инженердик эреже |
|---|---|---|
| Жогорку линия ылдамдыгы | Кыскараак жылытуу убактысы | Жогорку кубаттуулукту же узунураак катушканы талап кылат |
| Чоңураак зымдын диаметри | Метрге көбүрөөк масса | Жогорку кубаттуулукту, кээде төмөнкү жыштыкты талап кылат |
| Жогорку максаттуу температура | Көбүрөөк энергия талап кылынат | Кубаттуулук маржасын жана жакшыраак температуралык кайтарым байланышты талап кылат |
| Жогорку жыштык | Бетке багытталган жылытуу көбүрөөк | Кичинекей зымдар үчүн пайдалуу; чоң кесилиштер үчүн анчалык деле идеалдуу эмес болушу мүмкүн |
| Узунураак катушка | Узак мөөнөттүү жашоо | Керектүү заматта кубаттуулукту азайта алат |
Негизги техникалык параметрлери
Үзгүлтүксүз индукциялык күйгүзүү системасынын параметрлери материалга, диаметрге, линиянын ылдамдыгына, күйгүзүүнүн максаттуу температурасына, беттик талапка жана бош өндүрүш мейкиндигине жараша тандалышы керек. Жез зым үчүн күйгүзүү практикасы максат чыңалууну басаңдатуу, жарым-жартылай жумшартуу же толук кайра кристаллдаштыруу болгонуна жараша ар кандай болушу мүмкүн. Жарыяланган техникалык мисалдар жана процесстин ачыкка чыгаруулары жогорку температуралар колдонулганда жез зымды өтө кыска убакыт терезелеринде индукциялык күйгүзүүнү көрсөтөт; мисалы, бир жез зымды күйгүзүү ыкмасы белгилүү бир өз ара туташтыргыч зым колдонмолору үчүн 650–1020°C диапазонунда 0.3–5 секунда бою индукциялык же каршылык менен ысытууну сүрөттөйт.
| кубат | Frequency | Абанын температурасы: | убакыт | чөлмөгү | Муздатуу | башкаруу |
|---|---|---|---|---|---|---|
| 10–50 кВт | 30–300 кГц | Материалга жараша 250–750°C | 0.5–10 с | Кичинекей көп бурулуштуу катушка | Аба / суу / газ | Кол менен же PLC |
| 50–150 кВт | 10–150 кГц | Материалга жараша 300–900°C | 1–20 с | Узунунан кеткен туннель катушкасы | Контролдук муздатуу | PLC + пирометр |
| 150–500 кВт | 1–50 кГц | 400–1100°C эритмесине жараша | 2–60 с | Көп зоналуу катушка системасы | Суу/газ менен муздатуу | Жабык цикл башкаруу |
Инженердик шилтемелер үчүн типтүү температура диапазондору
| буюм | Типтүү күйгүзүү / стресстен арылуу диапазону | Процесс эскертүүлөрү |
|---|---|---|
| Жез зымдан | Ылдамдыкка жана талап кылынган жумшактыкка жараша 250–700°C | Төмөнкү температуралар көбүрөөк убакытты талап кылат; жогорку ылдамдыктагы линиялар жогорку температураны жана кыска убакытты талап кылышы мүмкүн. |
| Кычкылтексиз жез | 250–650°C типтүү процесстик терезе | Кычкылданууну азайтуу үчүн коргоочу атмосфера колдонулушу мүмкүн. |
| Алюминий зым | 250–450°C типтүү | Ашыкча жумшартпоо үчүн температураны кылдаттык менен көзөмөлдөө керек. |
| Көмүртек болот зым | Сортуна жараша стрессти басаңдатуу/жумшартуу үчүн 500–750°C | Так процесс көмүртектин курамына жана каалаган микроструктурага жараша болот. |
| Дат баспас болоттон жасалган зым | 700–1100°C сортуна жана процесстин максатына жараша | Көп учурда жаркыраган күйгүзүү үчүн коргоочу газ талап кылынат. |
| Никель эритмесинен жасалган зым | 700–1150°C эритмесине жараша | Тактык менен эритме касиеттерин башкаруу үчүн колдонулат. |
Сызык ылдамдыгы, катушканын узундугу жана жашоо убактысынын диаграммасы
| Линия ылдамдыгы | Жылытуунун катушка узундугу | Жашоо убактысы | Инженердик мааниси |
|---|---|---|---|
| 10 м / мин | 0.5 м | 3.0 с | Жетиштүү кубаттуулуктагы компакттуу жез зым менен жылытууга ылайыктуу. |
| 30 м / мин | 0.5 м | 1.0 с | Жогорку кубаттуулукту же жогорку максаттуу температураны талап кылат. |
| 60 м / мин | 1.0 м | 1.0 с | Жогорку ылдамдыктагы линия тез кубаттуулукту талап кылат. |
| 120 м / мин | 1.5 м | 0.75 с | Көп зоналуу жылытуу же жогорку кубаттуулук тыгыздыгы керек. |
| 300 м / мин | 3.0 м | 0.60 с | Өркүндөтүлгөн линия синхрондоштуруусун жана так башкарууну талап кылат. |
Инженердик тандоо боюнча колдонмо
Үзгүлтүксүз индукциялык күйгүзүү системасын тандоо кубаттуулукту тандоодон да көптү талап кылат. Жеткирүүчү зымдын материалын, диаметр диапазонун, тартуу ылдамдыгын, талап кылынган жумшактыкты, беттин абалын, жол берилген кычкылданууну, муздатуу ыкмасын жана өндүрүш схемасын түшүнүшү керек. Кичинекей жез зым линиясын жана чоң болот зым линиясын "үзгүлтүксүз күйгүзүү" деп атаса болот, бирок алардын жабдууларынын конструкциялары абдан айырмаланат.
| абал | Сунушталган техника | жазуулар |
|---|---|---|
| Ичке жез зым, жогорку ылдамдыктагы линия | Кыска көп бурулуштуу катушкасы бар жогорку жыштыктагы индукциялык күйгүзүү системасы | Так чыңалууну башкарууну жана линия ылдамдыгындагы кубаттуулукту синхрондоштурууну талап кылат. |
| Орточо жез өткөргүч | Пирометрдик кайтарым байланыш менен орто/жогорку жыштыктагы индукциялык күйгүзүү системасы | Зым тартуу линияларын интеграциялоо жана өткөргүчтү жумшартуу үчүн жакшы. |
| Жалпак жез же тик бурчтуу зым | Четки температурасын көзөмөлдөөчү ылайыкташтырылган формадагы индукциялык катушка | Катушканын конструкциясы четтеринин жана муздак борборунун ысып кетишинен сактанышы керек. |
| Алюминий зым | Температураны так көзөмөлдөөчү жогорку натыйжалуу индукциялык жылыткыч | Алюминий оңой эле ысып кетет; башкарылуучу кубаттуулукту колдонуңуз. |
| Көмүртек болот зым | Диаметрине жараша орто жыштыктагы же жогорку жыштыктагы күйгүзүү системасы | Магниттик байланыш күчтүү; абага дуушар болгондо, процесс беттин кабырчыктарынын пайда болушуна жол бербеши керек. |
| Дат баспас болоттон жасалган жаркыраган күйгүзүү | Коргоочу атмосфералык камерасы бар индукциялык күйгүзүү системасы | Заводдун коопсуздук эрежелерине жараша суутек, азот-суутек же инерттүү газ колдонулушу мүмкүн. |
| Бар болгон чийме сызыгын модернизациялоо | PLC линия ылдамдыгындагы киргизүүсү бар компакттуу индукциялык модуль | Payoff, capstan жана take-up менен механикалык интеграцияны талап кылат. |
| Көп өлчөмдөгү өндүрүш | Рецептке негизделген индукциялык кубат булагы, жөнгө салынуучу катушка же алмаштырылуучу катушка топтомдору менен | Өткөрүү ылдамдыгын жана продуктунун ийкемдүүлүгүн жакшыртат. |
Кубаттуулукту тандоо ыкмасы
Зымдын массалык агым ылдамдыгынан жана талап кылынган температуранын жогорулашынан алдын ала кубаттуулукту эсептөөгө болот. Чыныгы өндүрүштө катушканын жоголушу, нурланышы, конвекциясы, беттин абалы, муздатуунун жоголушу жана линиянын ылдамданышы үчүн коопсуздук чеги кошулушу керек.
| Эсептөөчү нерсе | Формула / Мааниси | Инженердик эскертүү |
|---|---|---|
| Зымдын кесилишинин аянты | Тегерек зым үчүн A = πd² / 4 | Чийгенден кийин чыныгы диаметрди колдонуңуз. |
| Массалык маалымат агымынын | ṁ = A × тыгыздык × сызык ылдамдыгы | Сызык ылдамдыгын м/с га айландыруу керек. |
| Жылуулук кубаты | P = ṁ × Cp × ΔT | Жылуулуктун негизги акылга сыярлык эсептөөсү. |
| Практикалык жабдуулардын кубаттуулугу | Пактуалдык = P / натыйжалуулук × коопсуздук чеги | Өндүрүш туруктуулугу үчүн, адатта, 15–30% маржа кошуңуз. |
Жез зым үчүн кубаттуулуктун үлгү шилтемеси
| Жез зымдын диаметри | Линия ылдамдыгы | Болжолдуу жылытуу кызматы | Сунушталган жабдуулардын ассортименти |
|---|---|---|---|
| 0.5–1.0 мм | 100–500 м/мин | Массалык агым аз, бирок ылдамдыгы жогору | 10–60 кВт жогорку жыштыктагы система |
| 1.0–3.0 мм | 50–250 м/мин | Орточо массалык агым | 30–150 кВт системасы |
| 3.0–8.0 мм | 10–120 м/мин | Жогорку жылуулук жүктөмү | 80–300 кВт системасы |
| Тик бурчтуу өткөргүч | ылайыкташтырылган | Кесилишке жараша болот | Ыңгайлаштырылган катушканы жана кубаттуулукту эсептөө талап кылынат |
Башкаруу системасын тандоо
| Control Function | Сунушталган дизайн | ниет |
|---|---|---|
| Сызык ылдамдыгын синхрондоштуруу | PLC чийүү сызыгынан коддогуч сигналды алат | Ылдамдык өзгөргөндө кубаттуулукту автоматтык түрдө тууралайт. |
| Температура боюнча кайтарым байланыш | Инфракызыл пирометр же контакттык өлчөө | Туруктуу бышыруу температурасын кармап турат. |
| Рецепт сактоо | Материалды, диаметрди жана ылдамдык жөндөөлөрүн сактаңыз | Продукцияны алмаштыруу учурундагы орнотуу катасын азайтат. |
| Чыңалуу мониторинги | Бийчи колу, жүк клеткасы же диск пикирлери | Зымдын үзүлүшүнө жана диаметрдин туруксуздугуна жол бербейт. |
| Муздатуу башкаруу | Суу/газ агымын жана температурасын көзөмөлдөө | Беттин сапатын жана акыркы касиеттерин коргойт. |
| Сигнализациядан коргоо | Ашыкча ток, ашыкча чыңалуу, суунун жетишсиздиги, ашыкча температура | Жабдууларды жана өндүрүш линиясын коргойт. |
Иш процесси
Үзгүлтүксүз индукциялык күйгүзүү линиясы өзүнчө жылыткыч катары эмес, интеграцияланган процесс катары иштелип чыгышы керек. Жылытуу системасы төлөм, капстанды тартуу, тазалоочу блок, чыңалууну башкаруу, муздатуу бөлүмү, кургатуу системасы жана кабыл алуучу түзүлүш менен иштеши керек.
- Банктык төлөм: Муздак тартылган зым же өткөргүч туруктуу чыңалуу менен төлөм катушкасынан берилет.
- Алдын ала тазалоо: Эгерде продукттун сапаты талап кылса, майлоочу май, чаң же кычкыл алынып салынат.
- Диаметри жана ылдамдыгы ырастоо: PLC продукт рецептин жана линия ылдамдыгы сигналын алат.
- Индукциялык катушканын жайгашуусу: Зым индукциялык катушканын же туннелдин жылытуу зонасынын борбору аркылуу өтөт.
- Индукциялык жылытуу: Зым максаттуу күйгүзүү температурасына чейин тез ысытылат.
- Температура мониторинги: Пирометр же сенсор розеткадагы температураны текшерип, кубат булагына пикир жөнөтөт.
- Атмосфераны коргоо: Жаркыраган күйгүзүү үчүн азот, инерттүү газ же калыбына келтирүүчү атмосфера колдонулушу мүмкүн.
- Башкарылган муздатуу: Зым аба, суу, туман, газ же башкарылуучу муздатуу камерасы менен муздатылат.
- Кургатуу жана беттик иштетүү: Суу алынып салынат жана үстүнкү катмардын абалы тартуудан же экструзиядан мурун турукташат.
- Чыңалууну көзөмөлдөө: Зымдын тартылуусу чоюлуп же сынбай тургандай кылып башкарылат.
- Алып кетүү же кийинки процесс: Күйгүзүлгөн зым оролуп же түз эле жип менен байлоого, экструзияга же каптоого жөнөтүлөт.
- Сапатты текшерүү: Узаруу, созулууга туруктуулук, беттин сапаты, өткөрүмдүүлүгү жана диаметрдин туруктуулугу текшерилет.


Процесстин ички жайгашуу диаграммасы
| Линия бөлүмү | Негизги жабдуулар | Көзөмөлдөө талабы |
|---|---|---|
| Карызды кайтаруу | Төлөм стенди, тормоз, тартуу блогу | Туруктуу азыктандыруу жана зымдын термелүүсү жок |
| Алдын-ала дарылоо | Тазалоочу, сүртүүчү аппарат, түздөгүч | Таза жана борборлоштурулган зым жолу |
| Жылытуу зонасы | Индукциялык катушка, электр менен камсыздоо, жумушчу баш | Күч ылдамдыкка жана материалдык рецептке ылайык келет |
| Температура башкаруу | Пирометр, PLC, кайтарым байланыш цикли | Туруктуу чыгуу температурасы |
| Муздатуу зонасы | Аба, суу, газ же камералык муздатуу | Башкарылуучу акыркы касиет жана бет |
| Post-тазалоо | Кургаткыч, бетти текшерүү, чыңалууну көзөмөлдөө | Дат басуунун, чийилүүнүн жана сынуунун алдын алыңыз |
| Жолугушуу | Виндер, бийчи, саякаттоочу блок | Туруктуу оромдун чыңалуусу жана катушканын сапаты |
Кейс-стади / Типтүү колдонуу
Төмөнкү мисалдар үзгүлтүксүз индукциялык күйгүзүүнү ар кандай зым жана кабель өндүрүш чөйрөлөрүндө кантип колдонсо болорун көрсөтөт. Маанилер инженердик шилтемелер болуп саналат; акыркы параметрлер үлгү сыноолору жана иш жүзүндөгү өндүрүш талаптары менен тастыкталышы керек.
| өнөр жай | буюм | жабдуулар | Жылытуу параметрлери | жыйынтык |
|---|---|---|---|---|
| Мотор зымдарын өндүрүү | Чарчы жез зым | 45 кВт кубаттуулуктагы индукциялык жылытуу системасы, заказ боюнча жасалган катушка менен | Жарыяланган колдонмо мисалында болжол менен 15 м/мин ылдамдыкта үзгүлтүксүз күйгүзүү | Чийүүдөн кийин катуулануунун азайышы жана зымдын формаланышы жакшырган. |
| Электр кабелинин өткөргүч линиясы | Тегерек жез зым | Жогорку жыштыктагы үзгүлтүксүз индукциялык күйгүзүү системасы | Кубат тартуу ылдамдыгына жараша болот; коргоочу газ милдеттүү эмес | Узартуу жакшырды, өткөргүчтүн жумшактыгы туруктуу жана зымдын үзүлүшү азайды. |
| Алюминий өткөргүчтөрүн өндүрүү | Алюминий зым | Орто/жогорку жыштыктагы индукциялык жылыткыч, жабык цикл менен башкарылат | Орточо температура, тез жооп берүү, көзөмөлдөнгөн муздатуу | Чийүүдөн кийин жакшыраак ийкемдүүлүк жана туруктуу кабелдик калыптандыруу жүрүм-туруму. |
| Дат баспас болоттон жасалган зым заводу | Дат баспас болоттон жасалган зым | Коргоочу атмосфералык камерасы бар индукциялык жылыткыч | Башкарылуучу атмосфера менен жогорку температурада күйгүзүү | Калдык чыңалууну азайтып, беттин сапатын жакшыртты. |
| Пружиналуу жана так зым өндүрүү | Атайын эритме зым | Көп зоналуу индукциялык күйгүзүү системасы | Рецептке негизделген температураны көзөмөлдөө жана муздатууну көзөмөлдөйт | Механикалык касиеттери туруктуураак жана калыптоодо бузулуу коркунучу төмөн. |
 Типтүү сапат максаттары
| Сапат максаты | Өлчөө методу | Бул эмне үчүн маанилүү? |
|---|---|---|
| узаруу | Сыноо сыноо | Күйгүзгөндөн кийин ийкемдүүлүктүн калыбына келишин тастыктайт. |
| Ричи | Чыңалууну текшергич | Зымдын өтө катуу же өтө жумшарбагандыгын камсыздайт. |
| Электр өткөрүмдүүлүгү | Өткөргүчтүк өлчөгүч | Электр зымдары жана кабелдери үчүн маанилүү. |
| Беттин түсү | Визуалдык же оптикалык текшерүү | Кычкылданууну, ысып кетүүнү же атмосфера көйгөйлөрүн көрсөтөт. |
| Диаметрдин туруктуулугу | Лазердик микрометр | Чийүү жана күйгүзүү өлчөмдүү сапатты бузбашы үчүн камсыз кылат. |
| Сынуу ылдамдыгы | Өндүрүш линиясынын рекорду | Өндүрүш наркына жана түшүмдүүлүгүнө түздөн-түз таасир этет. |
Жалпы көйгөйлөр жана чечимдер
Үзгүлтүксүз күйгүзүү көйгөйлөрүнүн көпчүлүгү туруксуз линия ылдамдыгынан, температураны начар жөнгө салуудан, туура эмес жыштыкты, катушкалардын туура эмес жайгашуусунан, тазалоонун жетишсиздигинен, чыңалууну начар жөнгө салуудан же муздатуунун туура эместигинен келип чыгат. Төмөндөгү таблицада өндүрүштүн кеңири таралган көйгөйлөрү жана практикалык инженердик чечимдер кыскача баяндалган.
| маселе | себеп | чечим |
|---|---|---|
| Күйгүзгөндөн кийин зым дагы эле өтө катуу | Температура өтө төмөн, жашоо убактысы өтө кыска же кубат жетишсиз | Кубаттуулукту жогорулатыңыз, линиянын ылдамдыгын азайтыңыз, катушканы узартыңыз же максаттуу температураны тууралаңыз. |
| Зым өтө жумшак болуп калат | Ашыкча ысып кетүү же ашыкча жашоо убактысы | Кубатты азайтыңыз, линиянын ылдамдыгын жогорулатыңыз же жабык циклдеги температуралык кайтарым байланышты колдонуңуз. |
| Беттин кычкылдануусу же түсүнүн өзгөрүшү | Абада жогорку температуранын таасири | Коргоочу атмосфераны колдонуңуз, жылытуу убактысын кыскартыңыз же муздатуудан коргоону жакшыртыңыз. |
| Зым боюнча бирдей эмес температура | Сызык ылдамдыгынын өзгөрүшү же туруксуз кубаттуулук | Электр кубатын линиялык энкодер менен синхрондоштуруңуз жана туруктуу чыңалууну башкарууну колдонуңуз. |
| Зымдагы ысык жерлер | Зым катушканын борборунда эмес же катушка талаасы бирдей эмес | Жетектөөчү роликтерди, катушканын борборлоштурууну жана катушканын геометриясын жакшыртуу. |
| Күйгүзүүдөн кийин зымдын үзүлүшү | Ашыкча жумшартуу, чыңалуу шоку же муздатуунун начар өтүшү | Чыңалуу көзөмөлүн, муздатуу ылдамдыгын жана күйгүзүү температурасын оптималдаштырыңыз. |
| Өткөргүчтүктүн төмөн туруктуулугу | Ашыкча ысып кетүү, булгануу же процесстин ыраатсыздыгы | Тазалоону, температураны көзөмөлдөөнү жана материалды көзөмөлдөөнү жакшыртуу. |
| Катушканын ашыкча ысып кетиши | Муздатуучу суунун жетишсиздиги, нымдуулуктун жогорулашы же ашыкча жүктөө | Суунун агымын, басымын, өткөрүмдүүлүгүн жана муздаткычтын кубаттуулугун текшериңиз. |
| Өндүрүш ылдамдыгын жогорулатуу мүмкүн эмес | Кубаттуулук өтө төмөн же жылытуу зонасы өтө кыска | Жогорку кубаттуулуктагы булагын тандаңыз же көп зоналуу индукциялык жылытууну колдонуңуз. |
| Продукциянын ыраатсыз алмашуусу | Рецептти башкарууда же кол менен орнотууда каталар жок | Материалды, диаметрди жана сызыктын ылдамдыгын PLC рецепт башкаруусун колдонуңуз. |
FAQ
1. Зым жана кабель үчүн үзгүлтүксүз индукциялык күйгүзүү деген эмне?
Үзгүлтүксүз индукциялык күйгүзүү - бул кыймылдуу зымды же кабель өткөргүчтөрүн электромагниттик индукция менен ысытып, жумуштун катууланышын азайтуу, ийкемдүүлүктү калыбына келтирүү жана механикалык касиеттерди турукташтыруу үчүн жасалган сызык ичиндеги процесс. Зым индукциялык катушка аркылуу үзгүлтүксүз өтөт жана андан кийин көзөмөлдөнгөн шарттарда муздатылат.
2. Зымды тартуудан кийин эмне үчүн күйгүзүү керек?
Муздак тартуу зымдын диаметрин азайтат, бирок катуулугун жана ички чыңалууну жогорулатат. Күйгүзүү зымды жумшартат, узартууну жакшыртат жана андан ары тартуу, жип тартуу, ийүү, изоляцияны экструзиялоо же ороо учурунда сынууну азайтат.
3. Жез зымды индукциялык жылытуу менен күйгүзүүгө болобу?
Ооба. Жез зым үзгүлтүксүз индукциялык күйгүзүү үчүн кеңири таралган колдонмо болуп саналат. Индукциялык жылытуу жез зымды тарткандан кийин жумшартып, электр, мотор жана кабелдик колдонмолор үчүн ийкемдүүлүктү жакшырта алат. Жарыяланган мисалдарга ылайыкташтырылган индукциялык катушка жана 45 кВт системасын болжол менен 15 м/мин ылдамдыкта колдонуу менен үзгүлтүксүз жез зымды күйгүзүү кирет.
4. Жез зымды индукциялык күйгүзүү үчүн кандай температура колдонулат?
Температура зымдын диаметрине, линиянын ылдамдыгына, материалдын классына жана талап кылынган жумшактыкка жараша болот. Инженердик практикада узак убакыт менен төмөнкү температуралар же өтө кыска убакыт менен жогорку температуралар колдонулушу мүмкүн. Айрым жез зымдын индукциялык же каршылык менен күйгүзүү ыкмалары белгилүү бир колдонмолордо 0.3–5 секунддук өтө кыска ысытуу убактысы үчүн 650°Cден 1020°Cге чейинки температураны сүрөттөйт. [oai_citation:6‡Google 专利](https://patents.google.com/patent/US20140224387A1/en?utm_source=chatgpt.com)
5. Индукциялык күйгүзүү алюминий зым үчүн ылайыктуубу?
Ооба. Алюминий зымды индукциялык ысытуу менен күйгүзүүгө болот, бирок бул процессти кылдаттык менен көзөмөлдөө керек, анткени алюминий жогорку жылуулук өткөрүмдүүлүгүнө ээ жана температура өтө жогору болсо, аны өтө жумшартууга болот. Температураны так көзөмөлдөө жана линиянын ылдамдыгын синхрондоштуруу маанилүү.
6. Зымды индукциялык күйгүзүү үчүн кандай жыштык колдонулат?
Ичке зым, адатта, жогорку жыштыкта иштейт, ал эми чоң диаметрдеги зымдар жылуулукту жакшы өткөрүү үчүн төмөнкү жыштыкта болушу мүмкүн. Типтүү системалар материалга, диаметрге жана талап кылынган температуранын бирдейлигине жараша бир нече кГцден жүздөгөн кГцке чейинки жыштыктарды колдонушу мүмкүн.
7. Зымды күйгүзүү учурунда кычкылдануу кантип башкарылат?
Кычкылданууну жылытуу убактысын кыскартуу, коргоочу газды колдонуу, жабык атмосфералык камераны орнотуу, зымдарды тазалоону жакшыртуу жана муздатууну көзөмөлдөө менен азайтууга болот. Дат баспас болоттон жана жаркыраган жезден жасалган колдонмолор процесстин түрүнө жараша азот, инерттүү газ же калыбына келтирүүчү атмосфераны талап кылышы мүмкүн.
8. Индукциялык күйгүзүүнү бар зым тартуу линиясына интеграциялоого болобу?
Ооба. Компакттуу индукциялык күйгүзүү модулун көбүнчө тартуу, тазалоо, муздатуу жана алуу бөлүктөрүнүн ортосуна сызыктуу орнотсо болот. Эң негизгиси, индукциялык кубаттуулукту линиянын ылдамдыгы менен синхрондоштуруу жана жылытуу зонасы аркылуу зымдын туруктуу чыңалышын сактоо.
9. Зым менен күйгүзүү системасы үчүн туура кубаттуулукту кантип тандайм?
Кубаттуулук зымдын материалына, диаметрине, линиянын ылдамдыгына, максаттуу температурага жана катушканын узундугуна жараша болот. Алдын ала эсептөөдө массалык агым ылдамдыгы жана температуранын жогорулашы колдонулат, андан кийин натыйжалуулук жана коопсуздук чеги кошулат. Акыркы тандоо өндүрүш ылдамдыгы жана үлгүлөрдү сыноо менен тастыкталышы керек.
10. Баа суроо үчүн кандай маалымат керек?
Сураныч, зымдын материалын, диаметринин диапазонун, кесилишинин формасын, сызыктын ылдамдыгын, күйгүзүүнүн максаттуу температурасын, талап кылынган механикалык касиеттерди, беттин талабын, жеткиликтүү чыңалууну, муздатуучу суунун абалын, өндүрүш схемасын жана коргоочу атмосферанын зарылдыгын көрсөтүңүз.
жыйынтыктоо
Зым жана кабель үчүн үзгүлтүксүз индукциялык күйгүзүү заманбап өткөргүч жана зым өндүрүшү үчүн практикалык чечим болуп саналат. Ал ийкемдүүлүктү калыбына келтирүүгө, жумуштун катууланышын азайтууга, механикалык касиеттерди турукташтырууга жана тартуудан же калыптоодон кийин өндүрүштүн натыйжалуулугун жогорулатууга жардам берет. Салттуу партиялык же мештик күйгүзүү менен салыштырганда, индукциялык жылытуу тезирээк жооп берүүнү, компакттуу жайгашууну, оңой автоматташтырууну жана үзгүлтүксүз өндүрүш линиялары менен түз интеграциялоону сунуштайт.
Жез зым, алюминий зым, болот зым, дат баспас болоттон жасалган зым жана атайын эритме зым үчүн ийгиликтин ачкычы - жабдууларды туура тандоо. Инженерлер зымдын диаметрин, материалын, линиянын ылдамдыгын, максаттуу температураны, катушканын узундугун, муздатуу ыкмасын, беттин талабын жана башкаруу системасын баалашы керек. Жакшы иштелип чыккан үзгүлтүксүз индукциялык күйгүзүү системасы натыйжалуу индукциялык кубат булагын, туура иштелип чыккан катушканы, температураны кайтарып берүүнү, чыңалууну башкарууну, муздатуу системасын жана PLC рецептин башкарууну камтышы керек.
HLQ индукциялык жабдуулары зым жана кабелдик колдонмолор үчүн ылайыкташтырылган үзгүлтүксүз индукциялык күйгүзүү системаларын камсыздай алат. Инженердик сунуш алуу үчүн, зымдын материалын, диаметринин диапазонун, линиянын ылдамдыгын, талап кылынган жумшактыгын же узарышын, максаттуу температурасын, өндүрүш схемасын жана жеткиликтүү электр менен камсыздоону бериңиз. Бул деталдардын негизинде, системаны туруктуу сызыктуу күйгүзүү, зымдын сапатын жакшыртуу жана өндүрүштүн натыйжалуулугун жогорулатуу үчүн долбоорлоого болот.