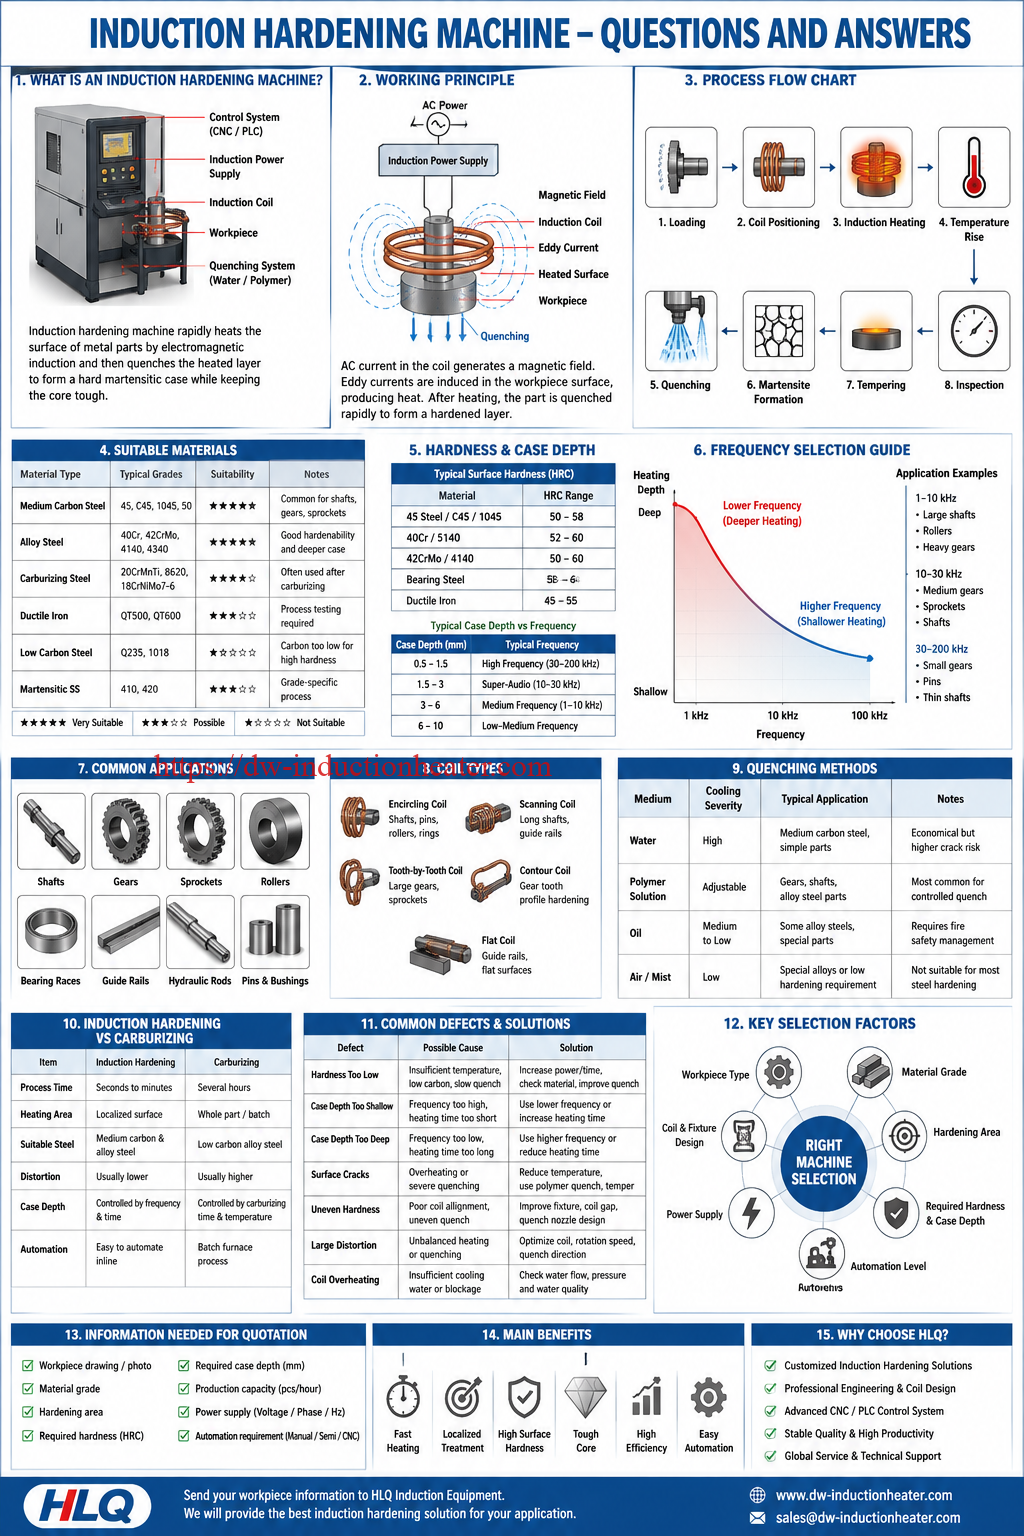
Индукциялык катуулаткычтар боюнча билишиңиз керек болгон 15 негизги көп берилүүчү суроолор
Индукциялык катуулаткыч машина – бул болот бөлүктөрдүн, мисалы, валдардын, тиштүү дөңгөлөктөрдүн, жылдызчалардын, төөнөгүчтөрдүн, роликтердин, подшипниктердин жарыштарынын, багыттагыч рельстердин жана гидравликалык таякчалардын бетин катуулатуу үчүн колдонулган өнөр жайлык жылуулук менен иштетүү системасы. Ал электромагниттик индукция аркылуу бетти тез ысытат, андан кийин өзөктү бекем кармап туруу менен катуу мартенсит корпусун түзүү үчүн ысытылган катмарды өчүрөт. Бул Көп берилүүчү суроолор боюнча колдонмодо иштөө принциби, ылайыктуу материалдар, катуулук диапазону, корпустун тереңдиги, жыштык тандоо, катушканын дизайны, өчүрүү ыкмалары, кеңири таралган кемчиликтер жана машинаны тандоо түшүндүрүлөт. Ал ишенимдүү беттик катуулаткыч жабдууларга муктаж болгон инженерлер, сатып алуучулар, өндүрүш менеджерлери жана техникалык тейлөө топтору үчүн жазылган.
Мазмуну
- Тез жооп
- 1. Индукциялык катуулаткыч деген эмне?
- 2. Индукциялык катуулаткыч машина кандайча иштейт?
- 3. Индукциялык катуулатуу менен кандай бөлүктөр иштетилиши мүмкүн?
- 4. Индукциялык катуулатуу үчүн кандай материалдар ылайыктуу?
- 5. Индукциялык катуулоо кандай катуулукка жетише алат?
- 6. Индукциялык катуулантуунун типтүү тереңдиги кандай?
- 7. Индукциялык катуулатуу үчүн жыштыкты кантип тандоо керек?
- 8. Жогорку жыштыктагы жана орто жыштыктагы индукциялык чыңдоонун ортосунда кандай айырма бар?
- 9. Индукциялык чыңдоо менен карбюрациялоонун ортосунда кандай айырма бар?
- 10. Индукциялык катуулаткычты кантип тандоо керек?
- 11. Индукциялык чыңдоо үчүн кандай катушка колдонулат?
- 12. Кандай суусундук чөйрөсү колдонулат?
- 13. Индукциялык катууланган тетиктер эмне үчүн жарака кетет?
- 14. Индукциялык чыңдоонун кандай артыкчылыктары бар?
- 15. Баа берүү үчүн кандай маалымат керек?
- Эмне үчүн HLQ индукциялык жабдууларын тандоо керек?
Тез жооп
Индукциялык катуулаткыч машина – бул металл тетиктин керектүү беттик аянтын гана ысытуу үчүн электромагниттик индукцияны колдонгон , андан кийин катууланган катмарды түзүү үчүн тез чыңалуу менен жүргүзүлгөн беттик жылуулук менен иштетүү системасы. Ал орто көмүртектүү болот, легирленген болот жана катуу өзөктү сактоо менен бирге жогорку беттик катуулукту, эскирүүгө туруктуулукту жана чарчоо күчүн талап кылган кээ бир чоюн тетиктер үчүн эң жакшы колдонулат. Жалпы колдонулуштарга валдар, тиштүү дөңгөлөктөр, жылдызчалар, роликтер, төөнөгүчтөр, подшипник шакекчелери, багыттагыч рельстер жана автомобиль же машина трансмиссиясынын компоненттери кирет.
1. Индукциялык катуулаткыч деген эмне?
Индукциялык катуулаткыч машина – бул металл компоненттеринин бетинин катуулугун жогорулатуу үчүн колдонулган атайын жылуулук менен иштетүүчү машина. Система адатта индукциялык кубат булагы, трансформатор, индукциялык катушка, CNC же PLC кыймыл системасын, чыңдоочу түзүлүштү, муздатуучу суу системасын, машинанын төшөгүн, башкаруу шкафын жана коопсуздукту коргоо системасын камтыйт.
Мештин катууланышынан айырмаланып, ал бүтүндөй тетикти ысытат, ал эми индукциялык катуулантуу тандалган аймакты гана ысытат. Бул локалдашкан жылытуу бурмалоону азайтат, цикл убактысын кыскартат жана өндүрүштүн натыйжалуулугун жогорулатат. Бул процесс тетик катуу эскирүүгө туруктуу бетке муктаж болгондо, бирок дагы эле бышык, соккуга туруктуу өзөккө муктаж болгондо кеңири колдонулат.
| Негизги компоненти | милдети | Инженердик мааниси |
|---|---|---|
| Индукциялык электр менен камсыздоо | Жогорку жыштыктагы же орто жыштыктагы токту пайда кылат | Жылытуу кубаттуулугун, жыштыгын жана процесстин туруктуулугун аныктайт |
| клуб чөлмөгү | Иштетилген бөлүктүн айланасында электромагниттик талааны түзөт | Жылытуу схемасын жана энергиянын натыйжалуулугун аныктайт |
| Суу өчүрүү системасы | Ысытылган бетти тез муздатат | Катуулугун, корпустун тереңдигин жана жарака кетүү коркунучун көзөмөлдөйт |
| CNC/PLC башкаруусу | Кыймылды, күчтү, убакытты жана рецепттерди башкарат | Өндүрүштө кайталануучулукту камсыз кылат |
| Муздатуучу суу тутуму | Катушканы, электр менен камсыздоону жана трансформаторду муздатат | Жабдууларды ысып кетүүдөн коргойт |
2. Индукциялык катуулаткыч машина кандайча иштейт?
Машина жез индукциялык катушка аркылуу өзгөрмө ток өткөрүү менен иштейт. Бул тез өзгөрүп турган магнит талаасын пайда кылат. Болот тетик катушканын ичине же жанына коюлганда, даярдалуучу бөлүктүн үстүнкү катмарында куюндук ток пайда болот. Бул куюндук ток электрдик каршылыктан улам жылуулукту пайда кылат. Бети керектүү катуулануу температурасына жеткенден кийин, тетик дароо суу, полимер эритмеси же май менен өчүрүлөт.
Тез муздатуу ысытылган бетти баштапкы түзүлүшкө караганда алда канча катуу мартенситке айландырат. Өзөк толук ысый элек, ошондуктан ал бышык жана ийкемдүү бойдон калат.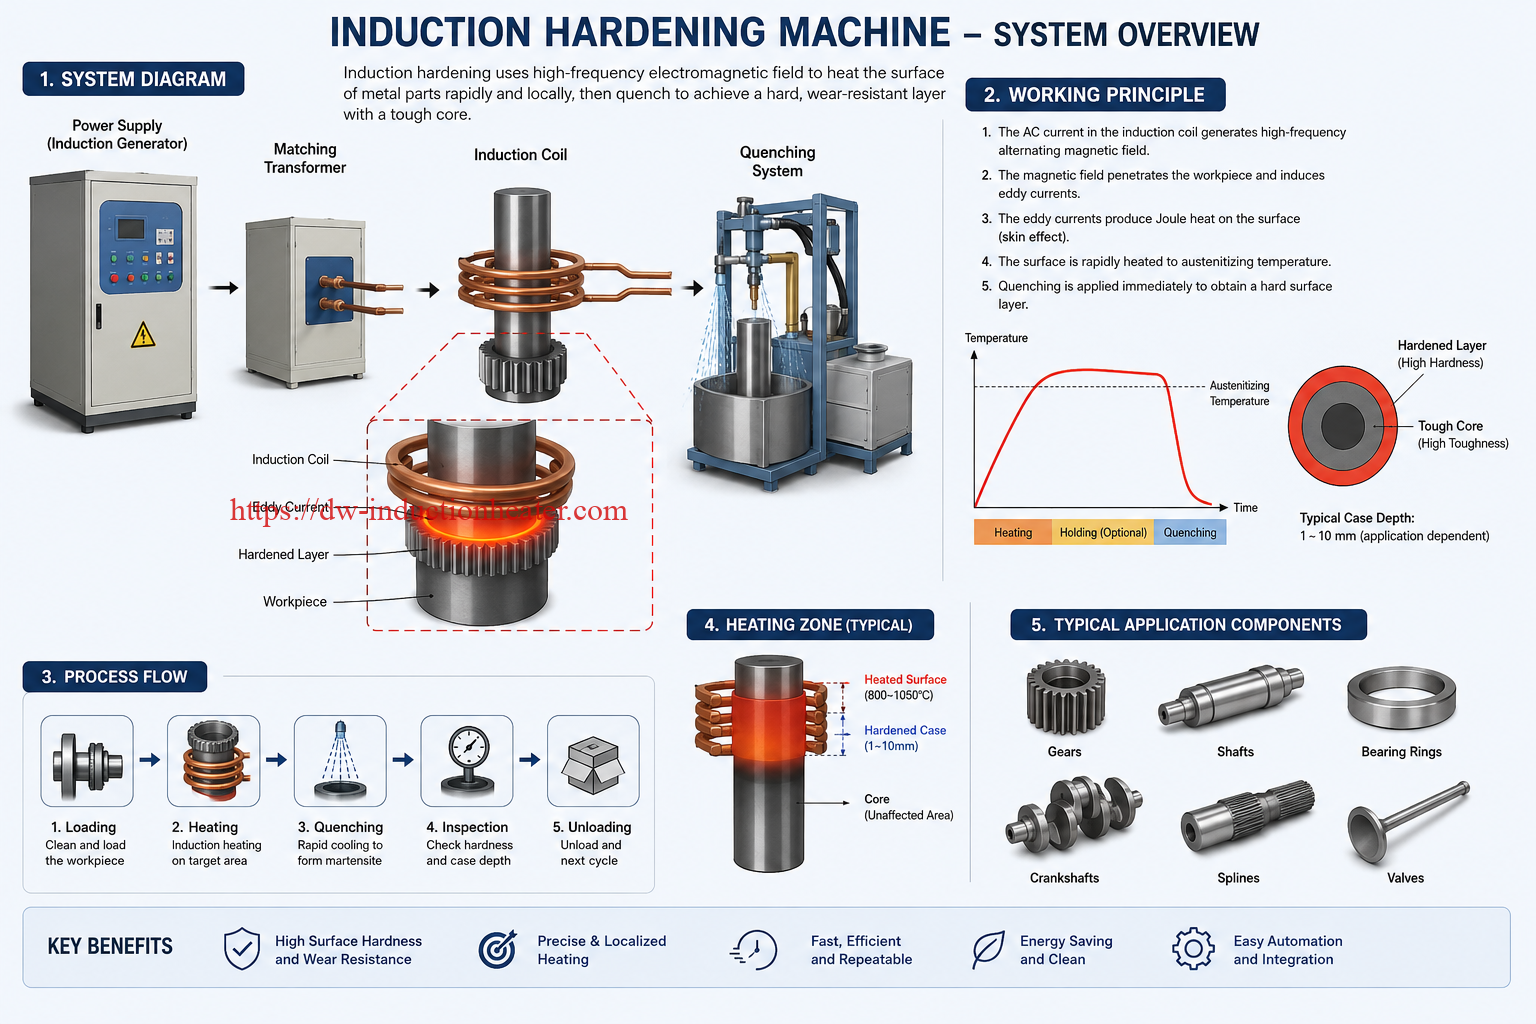
Индукциялык катуулатуу процессинин схемасы
Дайындаманы жүктөө → Катушканы жайгаштыруу → Индукциялык жылытуу → Температуранын көтөрүлүшү → Дароо чыңдоо → Мартенситтин пайда болушу → Чыңдоо → Катуулукту текшерүү → Корпустун тереңдигин текшерүү → Акыркы бекитүү
| Процесс этабы | эмне болот | Ачкычты башкаруу параметри |
|---|---|---|
| жүктөө | Тетик арматурага же машинанын шпинделине кысылган | Тегиздөө, чуркоо, кысуу күчү |
| жылытуу | Бет индукцияланган ток менен жылытылат | Кубаттуулук, жыштык, катушка аралыгы, жылытуу убактысы |
| кандырып | Ысытылган катмар тез муздайт | Агым ылдамдыгы, басым, орточо концентрация |
| жумшартуу | Катуулангандан кийин морттук азаят | Температура жана кармоо убактысы |
| Текшерүү | Катуулугу жана корпустун тереңдиги текшерилет | HRC, ECD, микроструктура, жаракалар |
3. Индукциялык катуулатуу менен кандай бөлүктөр иштетилиши мүмкүн?
Индукциялык катуулоо сүрүлүүгө, эскирүүгө, тийүү чыңалуусуна, тоголонуу жүктөмүнө, тайгалануу жүктөмүнө же кайталанма соккуга дуушар болгон компоненттер үчүн ылайыктуу. Айрыкча, айлануучу же трансмиссиялык бөлүктөр үчүн пайдалуу.
| Даярдык бөлүгү | Катуулануунун типтүү аймагы | Жалпы өнөр жай |
|---|---|---|
| найза | Сырткы бети, журналдар, сплайн аймактары | Автоунаа, машина куруу, гидравликалык системалар |
| тиштүү | Тиштин капталы, тиштин тамыры, тиштин учунда | Редуктор, редуктор, тоо-кен техникасы |
| чалгындары | Тиштин профили жана жумушчу бети | Чынжырлуу берүү, айыл чарба техникасы |
| Катки | Сырткы цилиндрдик бет | Болот заводдору, конвейерлер, басма машиналары |
| Подшипник жарыштары | Жарыш аянтынын бети | Подшипник өндүрүшү |
| Рельстер | Жылдыруу бети | Станоктор жана сызыктуу кыймыл системалары |
| Гидравликалык таякчалар | Сырткы бети | Гидравликалык цилиндрлер жана курулуш машиналары |
| Пиндер жана втулкалар | Байланыш жана эскирүү бети | Экскаваторлор, жүктөгүчтөр, айыл чарба техникалары |
4. Индукциялык катуулатуу үчүн кандай материалдар ылайыктуу?
Индукциялык чыңдоо үчүн эң жакшы материалдар - чыңалуудан кийин мартенсит пайда кылуу үчүн жетиштүү көмүртектүү болоттор. Орто көмүртектүү болоттор жана легирленген болоттор эң кеңири таралган тандоолор болуп саналат. Төмөн көмүртектүү болоттор, адатта, натыйжалуу чыңдоодон мурун карбюрациялоону же көмүртекти байытууну талап кылат.
| материалдык түрү | Типтүү баа | жарактуулугу | жазуулар |
|---|---|---|---|
| Орто көмүртектүү болот | 45 болот, C45, 1045, 50 болот | абдан ылайыктуу | Валдар, тиштүү дөңгөлөктөр жана жылдызчалар үчүн жалпы |
| Alloy болот | 40Cr, 42CrMo, 4140, 4340 | абдан ылайыктуу | Жакшы катуулантуу жана корпустун тереңдиги |
| Carburizing болот | 20CrMnTi, 8620, 18CrNiMo7-6 | Шарттуу түрдө ылайыктуу | Көбүнчө карбюрациядан кийин же атайын тиштүү процесстер үчүн колдонулат |
| Ийилген темир | QT500, QT600, түйүндүү чоюн | мүмкүн болгон | Жаракалардын алдын алуу үчүн процессти сыноодон өткөрүү талап кылынат |
| Төмөн көмүртек болот | Q235, 1018, жумшак болот | Түздөн-түз идеалдуу эмес | Көмүртектин курамы, адатта, жогорку катуулук үчүн өтө төмөн |
| Мартенсит дат баспаган болот | 410, 420 жана ушул сыяктуу класстар | Атайын колдонмо | Класска мүнөздүү процесстик дизайнды талап кылат |
5. Индукциялык катуулоо кандай катуулукка жетише алат?
Акыркы катуулук материалдын сапатына, көмүртектин курамына, ысытуу температурасына, чыңалуу ылдамдыгына жана чыңалуу процессине жараша болот. Көптөгөн орто көмүртектүү жана легирленген болоттор үчүн индукциялык катуулануу, адатта, бетинде HRC 50–62ге чейин жетиши мүмкүн. Айрым жогорку көмүртектүү болоттор үчүн жогорку катуулук болушу мүмкүн, бирок жарака кетүү коркунучу да жогорулайт.
| буюм | Индукциялык катуулоодон кийинки типтүү беттик катуулук | Common Application |
|---|---|---|
| 45 болот / C45 / 1045 | HRC 50–58 | Валдар, жылдызчалар, төөнөгүчтөр |
| 40Cr / 5140 | HRC 52–60 | Тиштүү дөңгөлөктөр, валдар, трансмиссиянын бөлүктөрү |
| 42CrMo / 4140 | HRC 50–60 | Оор жүк ташуучу валдар, роликтер, тиштүү дөңгөлөктөр |
| Подшипник болот | HRC 58–64 | Подшипниктердин жарыштары жана тактык тетиктери |
| Ийилген темир | HRC 45–55 | Роликтер, жетектөөчү бөлүктөр, эскирүүчү беттер |
6. Индукциялык катуулантуунун типтүү тереңдиги кандай?
Индукциялык катуулануу тереңдиги , ошондой эле корпустун тереңдиги же натыйжалуу катууланган тереңдик деп аталат, негизинен жыштыкка, кубаттуулуктун тыгыздыгына, ысытуу убактысына, материалга жана чыңдоо шартына жараша болот. Жогорку жыштык тайыз ысытууну пайда кылат, ал эми төмөнкү жыштык тереңирээк ысытууну камсыз кылат.
| Керектүү иштин тереңдиги | Типтүү жыштык диапазону | Типтүү даяр бөлүктөрү |
|---|---|---|
| 0.5–1.5 мм | Жогорку жыштыгы | Кичинекей төөнөгүчтөр, кичинекей валдар, жеңил тиштүү дөңгөлөктөр |
| 1.5–3 мм | Супер-аудио жыштыгы | Орточо тиштүү дөңгөлөктөр, жылдызчалар, валдар |
| 3–6 мм | Орто жыштык | Чоң валдар, роликтер, оор тиштүү дөңгөлөктөр |
| 6–10 мм | Төмөн-орто жыштык | Чоң роликтер, тоо-кен казып алуу тетиктери, чоң шахталар |
7. Индукциялык катуулатуу үчүн жыштыкты кантип тандоо керек?
Жыштык тандоо индукциялык катуулоонун эң маанилүү чечимдеринин бири болуп саналат. Ал ысытуу тереңдигине, энергиянын бөлүштүрүлүшүнө жана акыркы корпустун тереңдигине таасир этет. Жалпы эреже катары, тайыз катуулоонун жогорку жыштыгы талап кылынат, ал эми терең катуулоонун төмөнкү жыштыгы талап кылынат.
| Жыштык түрү | Типтик диапазон | Жылытуунун мүнөздөмөсү | Мыкты колдонмо |
|---|---|---|---|
| Жогорку жыштыгы | 30–200 кГц | Тайыз беттик жылытуу | Кичинекей тиштүү дөңгөлөктөр, төөнөгүчтөр, ичке валдар, тактык тетиктери |
| Супер-аудио жыштыгы | 10–30 кГц | Орточо беттик тереңдик | Орточо валдар, тиштүү дөңгөлөктөр, жылдызчалар |
| Орто жыштык | 1–10 кГц | Жылытуунун тереңирээк кириши | Чоң валдар, роликтер, оор жүк ташуучу тиштүү дөңгөлөктөр |
| Кош жыштык | Төмөнкү жана жогорку жыштыктардын айкалышы | Контурду жылытууну жакшыртат | Тиштүү тиштин капталын жана тамырын катуулантуу |
 8. Жогорку жыштыктагы жана орто жыштыктагы индукциялык чыңдоонун ортосунда кандай айырма бар?
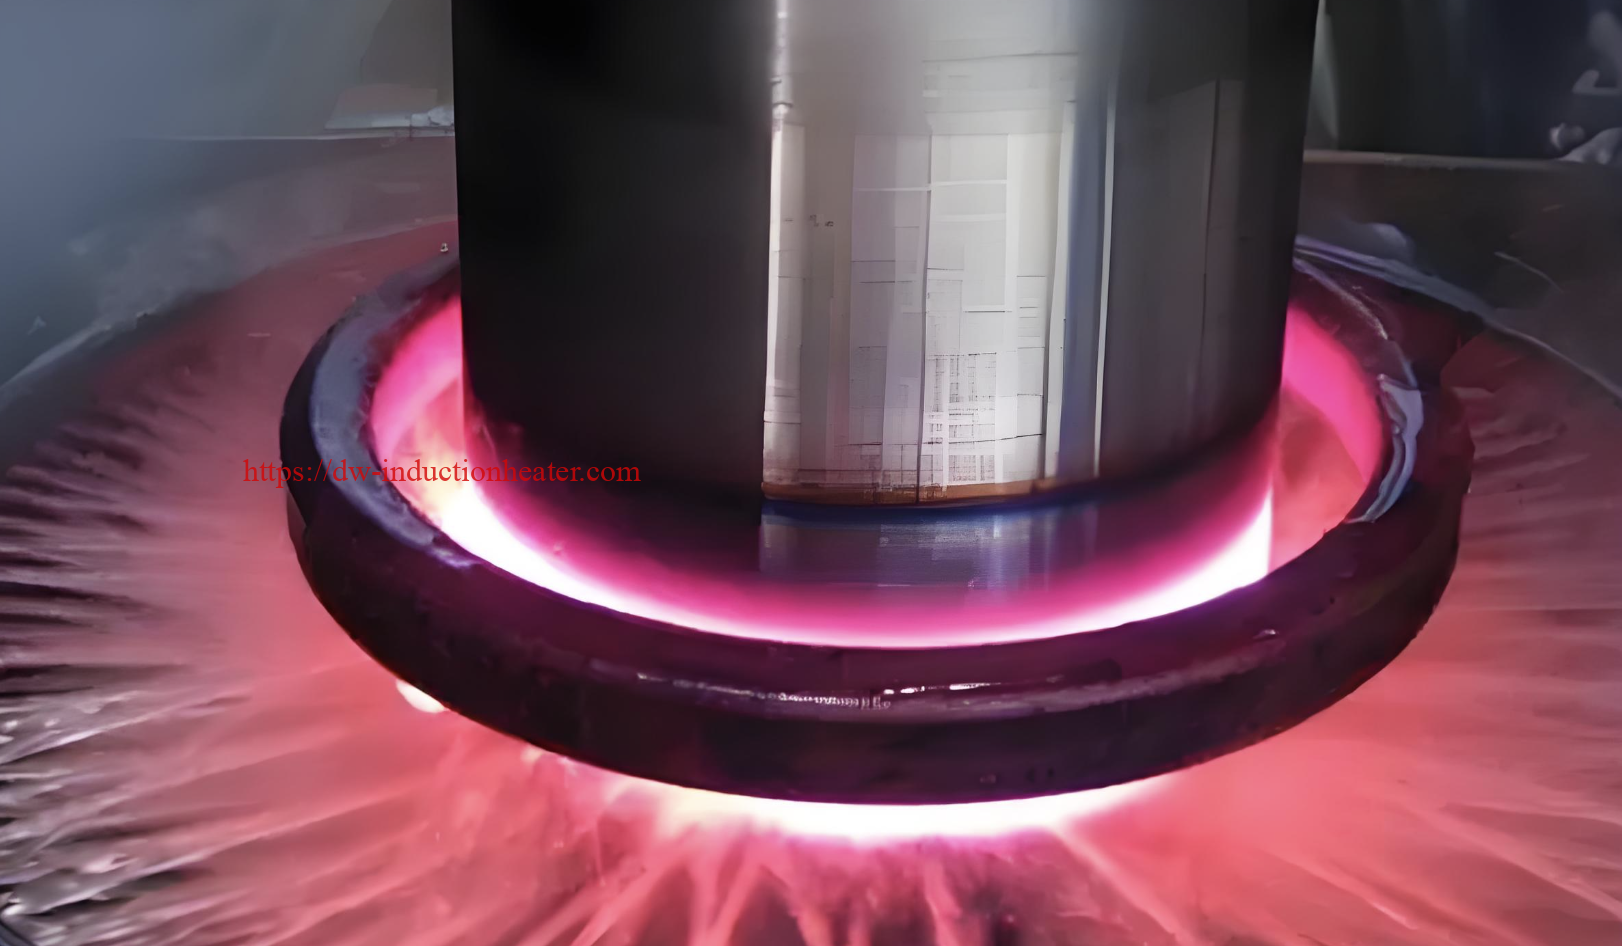
Жогорку жыштыктагы индукциялык катуулануу жылуулукту бетке жакын топтойт жана кичирээк бөлүктөргө же тайыз катууланууга ылайыктуу. Орто жыштыктагы индукциялык катуулануу жылуулуктун тереңирээк киришин камсыз кылат жана чоңураак бөлүктөр жана корпустун тереңдиги үчүн жакшыраак.
| нерсе | Жогорку жыштыктагы индукцияны катуулатуу | Орточо жыштыктагы индукциялык катуулатуу |
|---|---|---|
| Жылытуу тереңдиги | майда | Deeper |
| Типтүү жыштык | 30–200 кГц | 1–10 кГц |
| үчүн мыкты | Кичинекей бөлүктөр, жука беттик катмар, так компоненттер | Чоң валдар, роликтер, оор тиштүү дөңгөлөктөр, корпустун тереңдиги |
| күч талабы | Төмөндөн ортого чейин | Ортодон жогоркуга чейин |
| Жалпы машина түрү | Жогорку жыштыктагы катуулаткыч машина | Орто жыштыктагы катуулаткыч машина |
9. Индукциялык чыңдоо менен карбюрациялоонун ортосунда кандай айырма бар?
Индукциялык катуулоо болоттун тетигинин бетин түздөн-түз ысытат жана чыңайт. Ал үчүн негизги материалда мартенсит пайда кылуу үчүн жетиштүү көмүртек талап кылынат. Карбюрациялоо чыңалуудан мурун аз көмүртектүү болоттун бетине көмүртек кошот. Индукциялык катуулоо тезирээк жана локалдашкан болотторго ылайыктуу, ал эми карбюрациялоо көмүртектүү корпуска муктаж болгон аз көмүртектүү эритмелүү болотторго ылайыктуу.
| Салыштыруу пункту | клуб катуулашына, | Карбюризация |
|---|---|---|
| Процесс убактысы | Бир нече секунддан мүнөткө чейин | Бир нече саат |
| жылытуу аймагы | Локалдаштырылган беттик аянт | Бүтүндөй бөлүгү же партиясы |
| Ылайыктуу болот | Орто көмүртектүү жана легирленген болот | Аз көмүртектүү легирленген болот |
| Distortion | Адатта төмөн | Адатта жогору |
| Иштин тереңдиги | Жыштык жана жылытуу убактысы менен башкарылат | Карбюрациялоо убактысы жана температурасы менен башкарылат |
| Өндүрүш режими | Инлайн режиминде автоматташтыруу оңой | Партиялык мештин процесси |
10. Индукциялык катуулаткычты кантип тандоо керек?
Туура индукциялык катуулаткыч машинаны тандоо үчүн, сатып алуучу даяр бөлүктү, материалды, катууланган аянтты, талап кылынган катуулукту, талап кылынган корпус тереңдигин, өндүрүш көлөмүн жана автоматташтыруу деңгээлин аныкташы керек. Машинаны бир гана кубаттуулукка карап тандабаш керек. Катушканын дизайны, арматуранын тактыгы жана чыңдоо системасы бирдей маанилүү.
| Тандоо фактору | Бул эмне үчүн маанилүү? | мисал |
|---|---|---|
| Даярдоочу бөлүктүн түрү | Машинанын түзүлүшүн жана жабдуусун аныктайт | Вал, тиштүү дөңгөлөк, ролик, жылдызча, подшипник шакеги |
| Материалдык класс | Катууланууну жана жарака кетүү коркунучун аныктайт | 45 болот, 40Cr, 42CrMo, 4140 |
| Катуулануу аймагы | Катушканын дизайнын аныктайт | Сырткы бети, тиш, сплайн, жарыш жолу |
| Керектүү катуулук | Жылытуу жана муздатуу процессин аныктайт | HRC 50–60 |
| Керектүү корпус тереңдиги | Жыштык тандоону аныктайт | 1.5 мм, 3 мм, 5 мм |
| өндүрүштүк кубаттуулук | Автоматташтыруу деңгээлин аныктайт | 10 даана/саат, 100 даана/саат |
| Жеткиликтүү электр энергиясы | Электрдик конструкцияны аныктайт | 380V, 415V, 440V, 480V, 3 фазалуу |
11. Индукциялык чыңдоо үчүн кандай катушка колдонулат?
Индукциялык катушка бөлүктүн формасына жана катуулануу аймагына жараша иштелип чыккан. Вал айланма катушканы колдонушу мүмкүн. Тиштүү дөңгөлөк айланма катушканы, тиштен тишке индукторду же контурдук катушканы колдонушу мүмкүн. Жалпак жетектөөчү рельс сканерлөөчү катушканы колдонушу мүмкүн. Катушканын дизайны жылытуунун бирдейлигине, корпустун тереңдигине жана энергиянын үнөмдүүлүгүнө түздөн-түз таасир этет.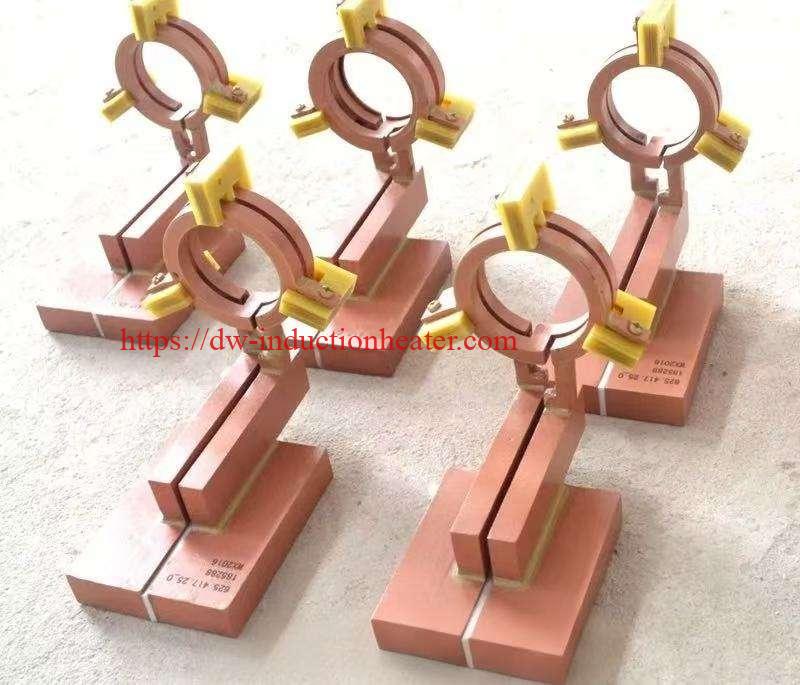
| Катушканын түрү | Мыкты колдонмо | Дизайн эскертүүлөрү |
|---|---|---|
| Айланадагы катушка | Валдар, төөнөгүчтөр, роликтер, шакекчелер | Цилиндрдик бөлүктөрүнүн айланасында бирдей жылытуу |
| Сканерлөөчү катушка | Узун валдар, багыттагыч рельстер, гидравликалык таякчалар | Катуулануу узундугу боюнча жылат |
| Тиштен тишке спираль | Чоң тиштүү дөңгөлөктөр жана жылдызчалар | Бир убакта бир тишти же тиштин аралыгын жылытат |
| Контурдук катушка | Тиштүү тиштин профилин катуулатуу | Тиштин капталын жана тамыр аймагын ээрчүү үчүн иштелип чыккан |
| Жалпак спираль | Жетектөөчү рельстер жана тегиз беттер | Жергиликтүү беттик катуулануу үчүн колдонулат |
12. Кандай суусундук чөйрөсү колдонулат?
Чыдамдуу чөйрө ысытылган бетти мартенсит пайда кылганчалык тез муздатышы керек, бирок жаракаларды пайда кылгыдай агрессивдүү болбошу керек. Суу тез жана үнөмдүү, ал эми полимер эритмеси муздатуунун катуулугун жөнгө салуучу мүмкүнчүлүк берет. Май кээ бир жаракага сезгич материалдар үчүн колдонулушу мүмкүн, бирок заманбап автоматташтырылган индукциялык катуулатуу системаларында сейрек кездешет.
| Өчүрүү орто | Муздатуунун оордугу | Кадимки колдонмо | жазуулар |
|---|---|---|---|
| суу | бийик | Орто көмүртектүү болот, жөнөкөй бөлүктөрү | Үнөмдүү, бирок жарака кетүү коркунучу жогору |
| Полимер эритмеси | жылуучу | Тиштүү дөңгөлөктөр, валдар, болоттон жасалган тетиктер | Башкарылуучу өчүрүү үчүн жалпы |
| май | Ортодон төмөн | Кээ бир эритме болоттор жана атайын бөлүктөр | Өрт коопсуздугун башкарууну талап кылат |
| Аба же туман | төмөн | Атайын эритмелер же катуулануунун төмөн талабы | Көпчүлүк болот катуулантуу үчүн ылайыктуу эмес |
13. Индукциялык катууланган тетиктер эмне үчүн жарака кетет?
Жаракалар, адатта, ашыкча жылуулук чыңалуусунан, өтө катуу чыңалуусунан, ысып кетүүдөн, болоттун туура эмес курамынан, курч бурчтардан, тетиктердин начар конструкциясынан же туура эмес процесстик параметрлерден улам пайда болот. Тиштүү дөңгөлөктүн тамырлары, ачкыч тешиктери, ийиндери жана курч өткөөлдөрү жаракаларга сезгич көп кездешкен жерлер болуп саналат.
| Жарака кетүүнүн себеби | Типикалык Симптом | Инженердик чечим |
|---|---|---|
| Ысып кеткен | Кесилген дан, күйгөн бет, морт катмар | Кубаттуулукту же жылытуу убактысын азайтыңыз; температураны көзөмөлдөөнү жакшыртыңыз |
| Катуу сооротуу | Муздагандан кийин беттик жаракалар | Полимерди суусундуктан чыгарыңыз жана муздатуунун катуулугун азайтыңыз |
| Курч бурчтар | Ачкычтын ийининдеги, тамырдагы же ийниндеги жаракалар | Филе радиусун жакшыртыңыз жана катушканын абалын оптималдаштырыңыз |
| Туура эмес материал | Туруксуз катуулук же жаракалар | Болоттун маркасын жана мурунку жылуулук менен иштетүүнү ырастаңыз |
| Бир калыпта эмес жылытуу | Жергиликтүү жаракалар жана деформациялар | Катушканын дизайнын жана арматураны тегиздөөнү жакшыртуу |
14. Индукциялык чыңдоонун кандай артыкчылыктары бар?
Индукциялык катуулануу тез цикл убактысын, жергиликтүү жылытууну, жакшы энергия үнөмдүүлүгүн, төмөнкү бурмалоону, жогорку кайталануучулукту жана оңой автоматташтырууну камсыз кылат. Ал өзгөчө тиштүү дөңгөлөктөрдү, валдарды, роликтерди жана трансмиссиялык компоненттерди массалык түрдө өндүрүү үчүн баалуу.
| артыкчылык | Инженердик мааниси | Сатып алуучунун пайдасы |
|---|---|---|
| Fast жылытуу | Беттик бир нече секунддун ичинде катуулануу температурасына жетет | жогорку өндүрүмдүүлүгү |
| Жергиликтүү дарылоо | Керектүү аймак гана жылытылат | Төмөнкү бурмалоо жана азыраак энергия коротуу |
| Жогорку катуулугу | Мартенситтик беттик катмар пайда болот | Жакшыраак кийим каршылык |
| Катуу өзөк | Өзөгү толук бекемделген эмес | Жакшыраак таасирге каршылык |
| Оңой автоматташтыруу | CNC/PLC процесстин рецептин башкарат | Туруктуу сапат жана төмөнкү эмгек акы |
| Таза процесс | Көптөгөн колдонмолор үчүн ачык жалын же меш атмосферасы жок | Жакшыраак семинар чөйрөсү |
| кайталанышы | Кубат, убакыт, кыймыл жана өчүрүү башкарылат | Туруктуу партия сапаты |
15. Индукциялык катуулаткыч машинанын баасын алуу үчүн кандай маалымат керек?
Так баа алуу үчүн, жеткирүүчүгө кубаттуулукту, жыштыкты, катушканын түрүн, машинанын түзүлүшүн, өчүрүү системасын жана автоматташтыруу деңгээлин тандоо үчүн жетиштүү техникалык маалымат керек. Иштетилген бөлүктүн сүрөтүн же чиймесин тартуу сунушталат.
| Негизги маалымат | мисал | Эмне үчүн ал керек |
|---|---|---|
| Жумушчу бөлүгүнүн аталышы | Тиштүү дөңгөлөк, вал, ролик, жылдызча, подшипник шакеги | Машинанын түрүн аныктайт |
| Материалдык класс | 45 болот, 40Cr, 42CrMo, 4140 | Катуулугун жана чыңалуу процессин аныктайт |
| Чийме же өлчөмдөр | Диаметри, узундугу, тиш модулу, туурасы | Катушканын жана арматуранын дизайнын аныктайт |
| Катуулануу аймагы | Беттик, тиш, сплайн, морф, жарыш жолу | Жылытуу схемасын аныктайт |
| Керектүү катуулук | HRC 50–60 | Процесстин максатын аныктайт |
| Керектүү корпус тереңдиги | 1.5 мм, 3 мм, 5 мм | Жыштык тандоону аныктайт |
| өндүрүштүк кубаттуулук | Саатына бөлүк же күнүнө бөлүк | Автоматташтыруу деңгээлин аныктайт |
| электр менен камсыз кылуу | 380V / 415V / 440V / 480V, 3 фазалуу | Электрдик конструкцияны аныктайт |
| Автоматташтыруу талабы | Кол менен, жарым автоматтык, CNC автоматтык | Машинанын конфигурациясын аныктайт |
Индукциялык катуулаткыч машиналар үчүн кеңири таралган көйгөйлөр жана чечимдер
| маселе | Мүмкүн болгон себеп | чечим |
|---|---|---|
| Катуулугу өтө төмөн | Температура жетишсиз, көмүртек аз, материал жай чыңалууда | Кубаттуулукту же убакытты көбөйтүңүз; материалды текшериңиз; өчүрүү агымын жакшыртыңыз |
| Корпустун тереңдиги өтө тайыз | Жыштык өтө жогору же жылытуу убактысы өтө кыска | Төмөнкү жыштыктагыны колдонуңуз же жылытуу убактысын көбөйтүңүз |
| Корпустун тереңдиги өтө терең | Жыштык өтө төмөн же жылытуу убактысы өтө узун | Жогорку жыштыктагыны колдонуңуз же жылытуу убактысын азайтыңыз |
| Беттик жаракалар | Ашыкча ысып кетүү же катуу суусундук | Температураны төмөндөтүңүз, полимерди колдонуп, катуулангандан кийин чыңдаңыз жана жумшартыңыз |
| Тегиз эмес катуулугу | Катушканын туура эмес жайгашуусу, агып чыгышы же бирдей эмес чачыратуу | Арматураны, катушка боштугун жана өчүрүүчү форсунканын дизайнын жакшыртуу |
| Чоң бурмалоо | Тең салмаксыз жылытуу же өчүрүү | Катушканы, айлануу ылдамдыгын жана өчүрүү багытын оптималдаштырыңыз |
| Катушканын ашыкча ысып кетиши | Муздатуучу суунун жетишсиздиги же кабыктын бүтөлүп калышы | Суунун агымын, басымын жана сапатын текшериңиз |
Сунушталган моделди тандоо таблицасы
| арыз | буюм | Сунушталган күч | Frequency | Machine түрү |
|---|---|---|---|---|
| Кичинекей төөнөгүчтүн катууланышы | 45 болот, 40Cr | 30–80 кВт | 30–100 кГц | Жогорку жыштыктагы катуулаткыч машина |
| Кичинекей тиштүү дөңгөлөктөрдү катуулатуу | 1045, 40Cr, 4140 | 50–150 кВт | 20–80 кГц | Тиштүү тиштүү машина |
| Валдын бетинин катууланышы | 45 болот, 40Cr, 42CrMo | 80–300 кВт | 5–30 кГц | CNC валдын катуулантуучу сканери |
| Чоң ролик катуулантуу | 42CrMo, 4140, легирленген болот | 200–600 кВт | 1–10 кГц | Орто жыштыктагы катуулаткыч машина |
| Подшипниктердин катууланышы | Подшипник болот | 100–400 кВт | 5–50 кГц | Айланма катуулаткыч машина |
| Чоң тиштүү тиштерди катуулатуу | 42CrMo, 34CrNiMo6 | 160–800 кВт | 1–15 кГц | Тиштен тиштүү дөңгөлөктү катуулаткыч машина |
Эмне үчүн HLQ индукциялык жабдууларын тандоо керек?
HLQ индукциялык жабдуулары валдар, тиштүү дөңгөлөктөр, жылдызчалар, төөнөгүчтөр, роликтер, подшипниктер, багыттагыч рельстер жана жекече металл бөлүктөр үчүн инженердик багыттагы индукциялык катуулаткыч машиналарды сунуштайт. HLQ машинанын кубаттуулугун сунуштоонун ордуна, кардарларга материалдын классын, корпустун тереңдигин, катуулук максатын, жыштыкты тандоону, катушканын дизайнын, арматуранын түзүлүшүн, чыңдоо ыкмасын, муздатуу системасын жана автоматташтыруу деңгээлин кошо алганда, толук катуулатуу процессин баалоого жардам берет.
| HLQ мүмкүнчүлүгү | Кардар наркы |
|---|---|
| Ыңгайлаштырылган индукциялык катуулантуучу машинанын дизайны | Машинанын түзүлүшү валдарга, тиштүү дөңгөлөктөргө, роликтерге, жылдызчаларга жана атайын бөлүктөргө дал келиши мүмкүн |
| Кубаттуулукту жана жыштыкты тандоо | Туура корпус тереңдигине жана жылытуунун натыйжалуулугуна жетүүгө жардам берет |
| Индукциялык катушка инженериясы | Жылытуунун бирдейлигин жана катуулануунун сапатын жакшыртат |
| CNC/PLC башкаруу системасы | Кайталануучу өндүрүштү жана рецепттерди башкарууну колдойт |
| Интеграцияланган муздатуу системасы | Катуулукту, деформацияны жана жарака кетүү коркунучун башкарат |
| Инженердик колдоо | Кардарларга жылытуу убактысын, өчүрүүнү жана текшерүү процессин оптималдаштырууга жардам берет |
жыйынтыктоо
Индукциялык катуулаткыч машина болот компоненттеринин бетинин катуулугун, эскирүүгө туруктуулугун жана кызмат мөөнөтүн жакшыртуу үчүн эң натыйжалуу чечимдердин бири болуп саналат. Ал өзгөчө тиштүү дөңгөлөктөр, валдар, жылдызчалар, роликтер, төөнөгүчтөр, багыттагыч рельстер жана подшипниктердин жарыштары үчүн ылайыктуу. Туура машинаны тандоо үчүн сатып алуучулар материалды, тетиктин өлчөмүн, талап кылынган катуулукту, корпустун тереңдигин, өндүрүш кубаттуулугун, катушканын дизайнын, чыңалуу системасын жана автоматташтыруу талаптарын эске алышы керек. Эң жакшы натыйжаларга жетүү үчүн, индукциялык катуулаткыч машина электр менен камсыздоо катары гана эмес, толук процесстик система катары иштелип чыгышы керек.