Индукциялык жылыткыч деген эмне? Ал кантип иштейт?
Индукциялык жылыткыч – бул көмүртек болот, эритме болот, дат баспас болот, жез, жез, алюминий жана карбиддик курамдар сыяктуу өткөргүч металлдарды ысытуу үчүн колдонулган өнөр жайлык электромагниттик жылытуу машинасы. Ал ширетүү, катуулоо, согуу, эритүү, күйгүзүү, кичирейтүүчү фитинг, түтүктөрдү алдын ала ысытуу жана жылуулук менен иштетүү үчүн кеңири колдонулат. Сырттан жылуулукту өткөрүү үчүн жалын же меш абасын колдонуунун ордуна, индукциялык жылыткыч металлдын ичинде куюн агымдары аркылуу түз жылуулукту пайда кылат. Бул процессти тез, таза, башкарылуучу жана заманбап автоматташтырылган өндүрүш линияларына ылайыктуу кылат.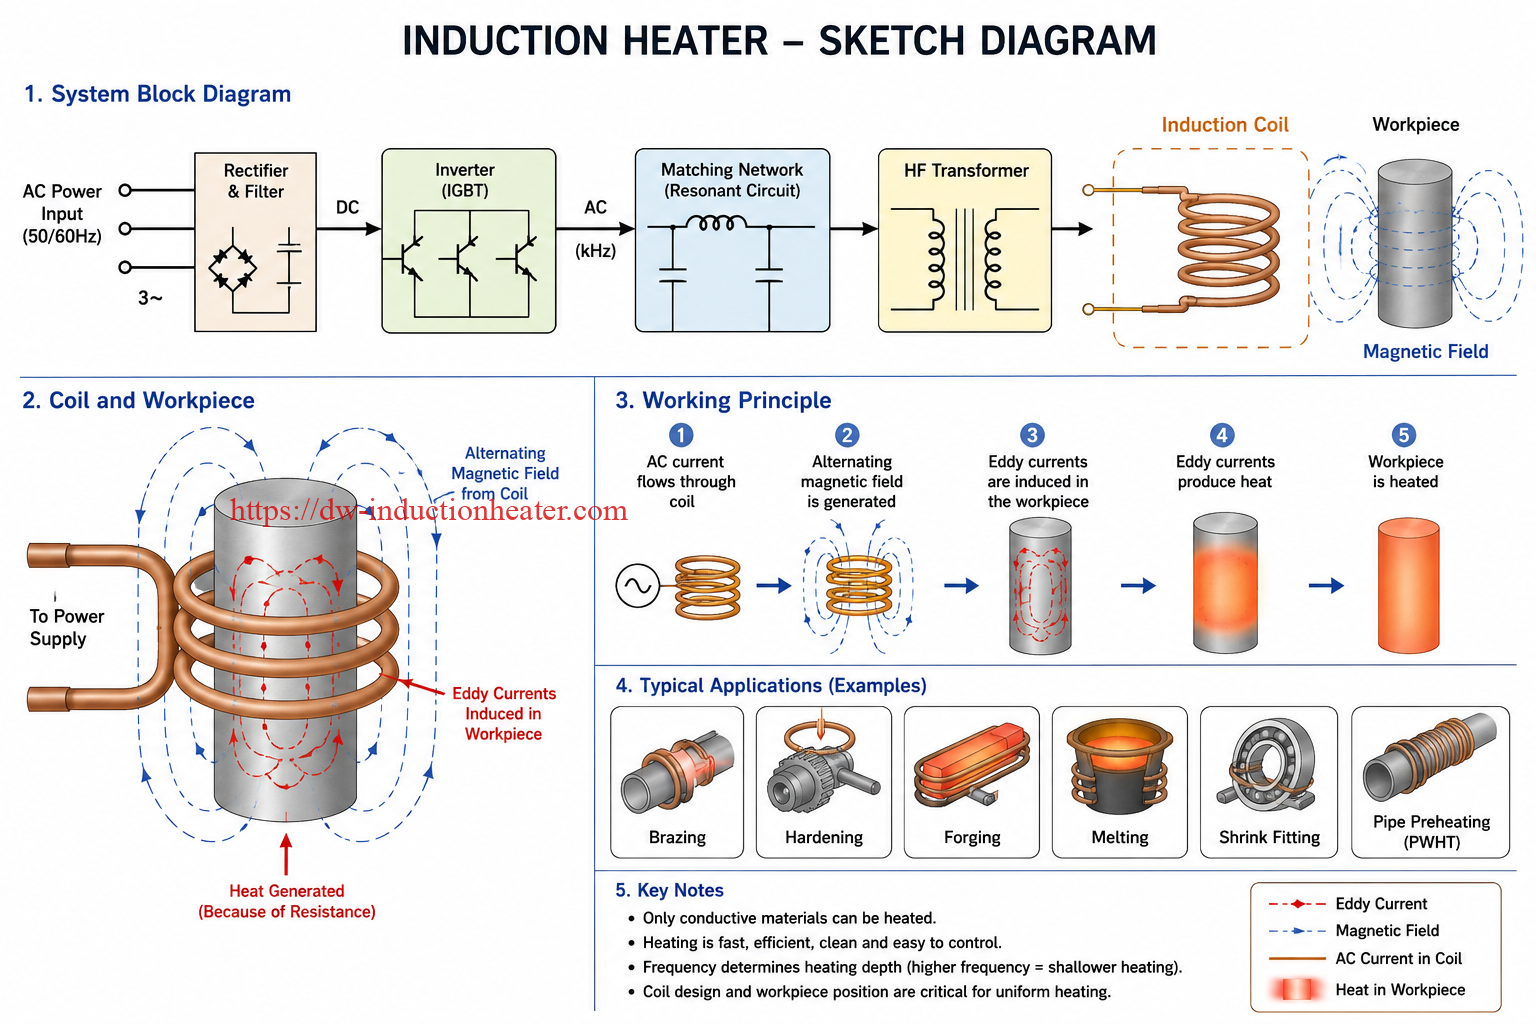
Тез жооп
Индукциялык жылыткыч – бул өткөргүч бөлүктүн ичинде жылуулук пайда кылуу үчүн өзгөрмө магнит талаасын колдонгон контактсыз металл жылытуу системасы. Ал жез индукциялык катушка аркылуу орто жыштыктагы, жогорку жыштыктагы же өтө жогорку жыштыктагы токту жөнөтүү менен иштейт. Катушка өзгөрмө магнит талаасын пайда кылат, ал металлдын ичиндеги куюн токту пайда кылат. Бул куюн ток материалдын электрдик каршылыгынан улам жылуулук пайда кылат. Индукциялык жылыткычтарды тез, локалдаштырылган жана кайталануучу өнөр жай жылытуу процесстери, мисалы, ширетүү, катуулоо, согуу, эритүү, күйгүзүү, кичирейтүү жана алдын ала ысытуу үчүн колдонуу эң жакшы.
Мазмуну
- Индукциялык жылыткыч деген эмне?
- Индукциялык жылыткыч кантип иштейт?
- Индукциялык жылыткычтын негизги компоненттери
- Иштөө принциби этап-этабы менен
- Индукциялык жылыткычтардын негизги түрлөрү
- Ылайыктуу материалдар
- өнөр жай Тиркемелер
- Туура индукциялык жылыткычты кантип тандоо керек
- артыкчылыктары
- чектөөлөр
- Жалпы көйгөйлөр жана чечимдер
- Эмне үчүн HLQ индукциялык жабдууларын тандоо керек?
- FAQ
Индукциялык жылыткыч деген эмне?
Индукциялык жылыткыч – бул металл бөлүктөрүн түз тийбестен ысытуу үчүн электромагниттик индукцияны колдонгон электр энергиясы менен иштеген жылытуу системасы. Өнөр жайда "индукциялык жылыткыч" деген термин компакттуу кол жылыткычты, жогорку жыштыктагы ширетүүчү машинаны, орто жыштыктагы согуу жылыткычын, индукциялык катуулаткыч машинаны, индукциялык эритүүчү мешти, PWHT алдын ала ысытуу системасын же ылайыкташтырылган автоматташтырылган жылытуу линиясын билдириши мүмкүн.
Индукциялык жылытуу менен кадимки жылытуунун ортосундагы негизги айырмачылык - жылуулуктун кайдан пайда болоору. Жалын менен жылытууда, меш менен жылытууда же каршылык менен жылытууда жылуулук даяр бөлүктүн сыртында пайда болуп, андан кийин тетикке өткөрүлүп берилет. Индукциялык жылытууда электр энергиясы өткөргүч даяр бөлүктүн ичиндеги жылуулукка айланат. Бул түз ички жылуулуктун пайда болушу индукциялык жылыткычтарга жогорку ысытуу ылдамдыгын, жогорку энергия концентрациясын жана эң сонун процесстин кайталанышын камсыз кылат.
Типтүү өнөр жай индукциялык жылытуу системасында электр менен камсыздоо стандарттуу заводдук электр энергиясын тандалган жыштыкка айландырат. Бул жыштык колдонулушуна жараша төмөн, орточо, жогорку же өтө жогорку болушу мүмкүн. Ток жез индукциялык катушкага берилет. Металл бөлүк катушканын ичине же жанына коюлганда, өзгөрмө магнит талаасы металлдын ичинде токту пайда кылат жана тетик тез ысыйт.
| мөөнөт | маани | Өнөр жай үлгүсү |
|---|---|---|
| Индукциялык жылыткыч | Электромагниттик индукцияны колдонгон толук жылытуучу машина. | Ширетүүчү жылыткыч, устакана жылыткычы, катуулаткыч жылыткыч. |
| Клуб жылуулук энергия менен камсыз кылуу | Индукциялык катушканы иштетүүчү электр генератору. | MF, HF, UHF, SRF же KGPS генератору. |
| Индукциялык катушкалар | Магнит талаасын пайда кылган суу менен муздатылган жез катушка. | Спираль сымал катушка, куймак сымал катушка, бөлүнгөн катушка, буйрутма менен ширетүүчү катушка. |
| Даярдык бөлүгү | Өткөрүүчү металл бөлүк ысытылып жатат. | Болот вал, жез түтүк, алюминий даярдама, жезден жасалган фитинг. |
Индукциялык жылыткыч кантип иштейт?
Индукциялык жылыткыч электромагниттик индукция аркылуу иштейт . Жез катушка аркылуу өзгөрмө ток өткөндө, катушканын айланасында өзгөрмө магнит талаасы пайда болот. Өткөрүүчү металл бөлүк ушул магнит талаасына жайгаштырылганда, металлдын ичинде айланма ток деп аталган айланма токтор пайда болот. Бул айланма токтор бөлүктө электрдик каршылыкка туш келип, жылуулукту пайда кылат.
Көмүртек болоту жана көптөгөн легирленген болоттор сыяктуу магниттик материалдар үчүн Кюри температурасынан төмөн дагы бир ысытуу эффектиси бар: гистерезис ысытуу. Болоттун ичиндеги магниттик домендер өзгөрмө магнит талаасынын астында багытын кайра-кайра өзгөртүп, кошумча жылуулукту пайда кылат. Кюри температурасынан жогору болгондо, материал магниттик реакциясынын көпчүлүк бөлүгүн жоготот жана куюндуу токтун ысытуусу негизги механизмге айланат.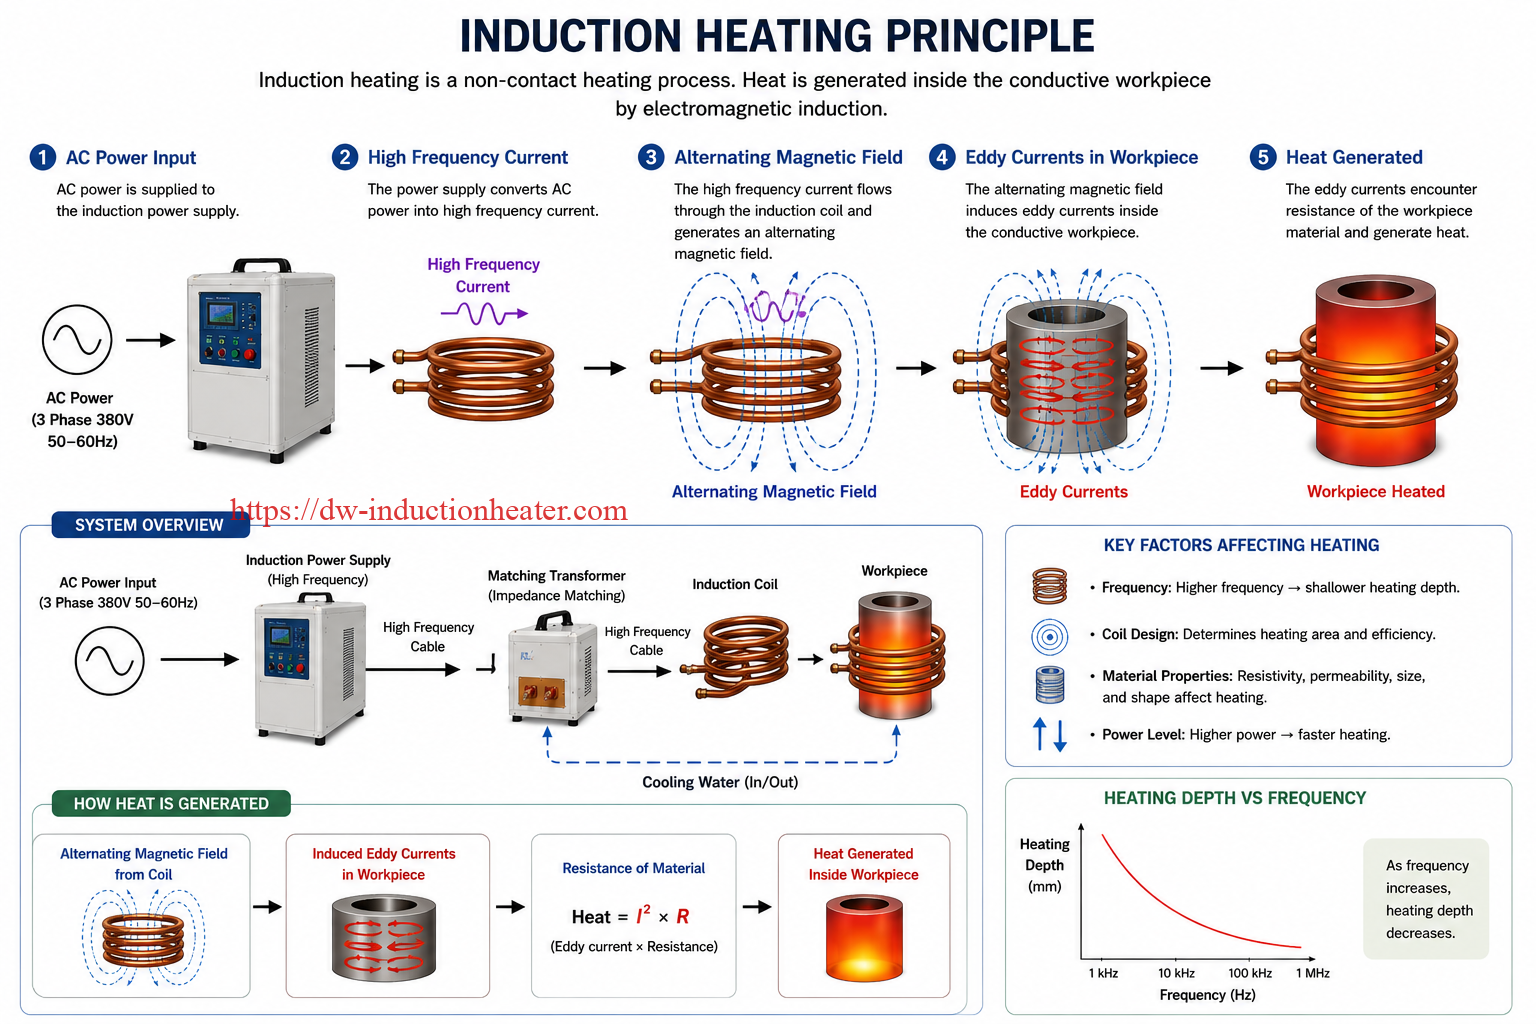
Жылытуунун тереңдиги жыштыкка абдан көз каранды. Төмөнкү жыштык даярдалуучу бөлүккө тереңирээк сиңет жана адатта даярдаманы ысытуу, согуу, эритүү жана ири бөлүктөрдү ысытуу үчүн тандалат. Жогорку жыштык тайыз ысытууну пайда кылат жана ширетүү, беттик катуулоо, майда бөлүктөрдү жана так ысытуу үчүн жакшыраак.
| Жылытуу механизми | Кайда болот | Эң мыкты материал түрү | Инженердик мааниси |
|---|---|---|---|
| Ириңдүү агым менен жылытуу | Өткөргүч металлдардын ичинде | Болот, жез, жез, алюминий, дат баспас болот | Дээрлик бардык индукциялык жылытуу колдонмолорундагы негизги жылуулук булагы. |
| Каршылык жылытуу | Иштетилген бөлүктүн ичинде | Бардык өткөргүч материалдар | Идиштүү токтор материалдын каршылык көрсөтүүчү бөлүгү аркылуу агып өткөндө жылуулукту пайда кылат. |
| Гистерезис менен жылытуу | Ички магниттик материалдар | Көмүртектүү болот жана магниттик эритмеден жасалган болоттор | Кюри температурасынан төмөн кошумча жылытуу эффектиси. |
| Жылуулук өткөрүү | Жылытылган зонадан айланадагы материалга | Бардык металлдар | Температуранын бирдейлигине жана жылытуу убактысына таасир этет. |
Индукциялык жылыткычтын негизги компоненттери
Ишенимдүү индукциялык жылыткыч жөн гана электр кубаты шкафы эмес. Бул толук кандуу инженердик система. Анын иштеши электр менен камсыздоонун, катушканын, трансформатордун, муздатуу системасынын, башкаруу ыкмасынын жана жумушчу бөлүктүн бекиткичинин туура айкалышынан көз каранды.
| курамдык | милдети | Инженердик жазуулар |
|---|---|---|
| Клуб Power Supply | Заводдун AC кубатын башкарылуучу жыштыктагы чыгарууга айландырат. | Кубаттуулук, жыштык, жумуш цикли жана башкаруу режими боюнча тандаңыз. |
| Дал келген трансформатор | Кубат булагын катушканын жүгүнө дал келтирет. | Энергиянын алмашуусун жана туруктуу иштешин жакшыртат. |
| Индукциялык катушкалар | Иштетилген бөлүктүн айланасында магнит талаасын пайда кылат. | Адатта суу менен муздатылган жез түтүктөн жасалат. |
| муздатуу системасы | Электр менен камсыздоону, трансформаторду, кабелди жана катушканы муздатат. | Үзгүлтүксүз өндүрүш үчүн жабык циклдүү муздаткыч сунушталат. |
| башкаруу системасы | Кубаттуулукту, убакытты, температураны, кыймылды жана коопсуздук логикасын башкарат. | Кол менен, PLC негизиндеги же толугу менен автоматтык болушу мүмкүн. |
| бекемдөө | Иштетилген бөлүктү катушканын ичине так жайгаштырат. | Кайталануучу жылытуу сапаты үчүн абдан маанилүү. |
| Температура сенсор | Беттин же процесстин температурасын өлчөйт. | Пирометр же термопара кайтарым байланышы тактыкты жакшырта алат. |
Иштөө принциби этап-этабы менен
| кадам | Process | түшүндүрүү |
|---|---|---|
| 1 | AC кубаттуу киргизүү | Жылыткыч бир фазалуу же үч фазалуу заводдук электр энергиясын алат. |
| 2 | Power Conversion | Электр менен камсыздоочу булак киргизүү сигналын башкарылуучу орто жыштыктагы, жогорку жыштыктагы же өтө жогорку жыштыктагы чыгаруу сигналына айландырат. |
| 3 | Резонанстык чынжырдын иштеши | Конденсаторлор, трансформатор жана катушка энергияны натыйжалуу өткөрүп берүү үчүн резонанстык чынжырды түзөт. |
| 4 | Катушканы кубаттандырат | Жез индукциялык катушка аркылуу жогорку ток агат. |
| 5 | Магнит талаасынын пайда болушу | Катушка тез өзгөрүп турган магнит талаасын жаратат. |
| 6 | Eddy Current Generation | Магнит талаасы металл бөлүктүн ичинде айланма токту пайда кылат. |
| 7 | Жылуулук генерациясы | Индукцияланган ток электрдик каршылыктан улам жылуулук бөлүп чыгарат. |
| 8 | Процессти башкаруу | Кубаттуулук, жыштык, убакыт, катушканын дизайны жана температура боюнча пикир акыркы натыйжаны башкарат. |
Жөнөкөй энергия агымынын диаграммасы
| кирүү | айлануу | Магниттик талаа | Даярдоочу бөлүктүн реакциясы | жыйынтык |
|---|---|---|---|---|
| AC электр | Индукциялык электр менен камсыздоо | клуб чөлмөгү | Металлдын ичиндеги куюндуу агым | Тез башкарылуучу жылуулук |
Индукциялык жылыткычтардын негизги түрлөрү
Ар кандай колдонмолор ар кандай жыштык диапазондорун жана кубаттуулук деңгээлдерин талап кылат. Кичинекей жез түтүкчөлөрүн ширетүү жумушу болоттон жасалган темир усталык линиясы же металл эритүүчү меш сыяктуу эле машинаны талап кылбайт. Туура жыштык сериясын тандоо - эң маанилүү инженердик чечимдердин бири.
| катар | Типикалык жыштык | Жылытуу тереңдиги | Best Fit тиркемелери |
|---|---|---|---|
| KGPS индукциялык жылыткыч | 0.1кГц–10кГц | Терең меш менен жылытуу | Эритүү меши, эритүү, чоң жылуулук жүгү. |
| MF индукциялык жылыткыч | 0.2кГц–20кГц | Тереңден орто тереңдикке чейин | Согуу, даяр буюмдарды жылытуу, эритүү, терең катуулоо. |
| SRF индукциялык жылыткыч | 20кГц–50кГц | орто | Автоунаа тетиктери, орто тереңдиктеги катуулоо, бышырылган бөлүктөрдү жылытуу. |
| HF индукциялык жылыткыч | 30кГц–80кГц | Тайыздан ортого чейин | Ширетүү, ширетүү, беттик катуулоо, кичирейтүүчү фитинг. |
| UHF индукциялык жылыткыч | 50 кГц–2 МГц | Өтө тайыздан тайызга чейин | Так ширетүү, микро ширетүү, майда бөлүктөрүн жылытуу. |
Ылайыктуу материалдар
Индукциялык жылытуу электр өткөргүч материалдар үчүн ылайыктуу. Эң кеңири таралган өнөр жай материалдарына көмүртек болот, легирленген болот, дат баспас болот, жез, жез, алюминий, титан жана карбиддик курамдар кирет. Бирок, жылытуу ылдамдыгы жана натыйжалуулугу материалга жараша өзгөрүп турат.
| буюм | Индукциялык жылытуунун натыйжалуулугу | Сунушталган сериялар | Typical Тиркемелер |
|---|---|---|---|
| Carbon болот | эң жакшы | Көп футтук / HF / SRF / KGPS | Согуу, катуулоо, эритүү, кичирейтүү менен фитингдөө. |
| Alloy Steel | эң жакшы | Көп футтук / HF / SRF | Тиштүү дөңгөлөктөр, валдар, шаймандар, автомобиль тетиктери. |
| Дат баспаган болот | Жакшы | HF / MF / SRF | Ширетүү, күйгүзүү, түтүктөрдү жылытуу, идиштерди жылытуу. |
| жез | Жакшы, бирок күчтүү байланышты талап кылат | HF / MF | Ширетүү, күйгүзүү, эритүү, электр тетиктери. |
| латунь | Жакшы | HF / MF | Арматуралар, клапандар, ширетүү, согуу, эритүү. |
| алюминий | Орточо - жакшы | MF / SRF / KGPS | Бланктарды жылытуу, эритүү, кичирейтүүчү фитинг. |
| титан | Жакшы | Көп функционалдуу / Жогорку функционалдуу | Согуу, күйгүзүү, аэрокосмостук компоненттер. |
| Карбид чогултуу | Ширетүүгө жакшы | HF / UHF | Карбиддик аспап менен ширетүү, алмаз сегменти менен ширетүү. |
өнөр жай Тиркемелер
Индукциялык жылыткычтар металлды тез жана көзөмөлдөнгөн жылытуу талап кылынган бардык жерлерде колдонулат. Өндүрүш цехтеринде алар көптөгөн жергиликтүү жылытуу процесстеринде жалын фонарларын, каршылык мештерин, туз ванналарын же газ менен иштеген жылыткычтарды алмаштыра алат. Оор өнөр жайда индукциялык жылытуу системалары чоң даярдамалар, түтүктөр, валдар, подшипниктер, тиштүү дөңгөлөктөр жана эритүүчү мештер үчүн колдонулат.
| арыз | буюм | Сунушталган жыштык түрү | Инженердик жазуулар |
|---|---|---|---|
| клуб Brazing | Жез, жез, болот, дат баспас болот, карбид | HF / UHF | Туруктуу толтургуч агымы менен тез муун жылытуу. |
| клуб катуулашына, | Көмүртек болот, эритме болот | HF / SRF / MF | Жыштык талап кылынган корпустун тереңдигине жараша болот. |
| клуб Forging | Болот, жез, жез, алюминий | MF / SRF | Терең жылытуу бышыргычтын температурасынын бирдейлигин жакшыртат. |
| клуб эрүүсү | Алюминий, жез, жез, болот, темир | MF / KGPS | Кубаттуулук мештин кубаттуулугуна жана эритүү убактысына жараша болот. |
| клуб Annealing | Жез, дат баспас болот, көмүртек болот, жез | HF / MF / SRF | Катуулугун азайтуу жана ийкемдүүлүктү жакшыртуу үчүн колдонулат. |
| кысуу Ылайыктуу | Подшипниктер, тиштүү дөңгөлөктөр, шакекчелер, муфталар | HF / MF | Чогултуу жана бөлүү үчүн башкарылуучу кеңейтүү. |
| Түтүктөрдү алдын ала жылытуу жана PWHT | Көмүртек болот, легирленген болот, дат баспас болот | Көп функциялуу / ийкемдүү кабель системасы | Ширетүүнү алдын ала ысытуу жана ширетүүдөн кийинки жылуулук менен иштетүү үчүн пайдалуу. |
Туура индукциялык жылыткычты кантип тандоо керек
Көп кездешкен ката - индукциялык жылыткычты кубаттуулуктун рейтинги боюнча гана тандоо. Чыныгы инженердик долбоорлордо кубаттуулук бир гана фактор болуп саналат. Туура тандоо материалга, тетиктин өлчөмүнө, максаттуу температурага, жылытуу убактысына, жылытуу тереңдигине, өндүрүш ылдамдыгына, катушканын конструкциясына жана муздатуу кубаттуулугуна жараша болот.
| Тандоо фактору | Эмнени ырастоо керек | Инженердик сунуштар |
|---|---|---|
| буюм | Болот, дат баспас болот, жез, алюминий, жез же карбид. | Магниттик болотту жылытуу оңой; жез жана алюминий бекемирээк муфтаны талап кылат. |
| Жумушчу бөлүгүнүн өлчөмү | Диаметри, узундугу, калыңдыгы, салмагы жана жылытуу зонасы. | Чоңураак бөлүктөр, адатта, жогорку кубаттуулукту жана төмөнкү жыштыкты талап кылат. |
| Жылытуу тереңдиги | Беттик жылытуу, орто тереңдиктеги жылытуу же жылытуу аркылуу жылытуу. | Тайыз жылытуу үчүн жогорку жыштыктагы, ал эми терең жылытуу үчүн төмөнкү жыштыктагы ысытууну колдонуңуз. |
| Максаттуу температура | Ширетүү, катуулоо, согуу, күйгүзүү же эрүү температурасы. | Жылуулуктун жоголушу үчүн жетиштүү кубаттуулукту тандаңыз. |
| жылытуу убакыт | Ар бир даана же партия үчүн талап кылынган цикл убактысы. | Кыска цикл убактысы жогорку кубаттуулук тыгыздыгын талап кылат. |
| Өндүрүштүк кубат | Саатына даана, саатына килограмм же күнүнө тонна. | Үзгүлтүксүз өндүрүш күчтүү муздатууну жана туруктуу иштөө циклин талап кылат. |
| Автоматташтыруу деңгээли | Кол менен, жарым автоматтык же толугу менен автоматтык. | Кайталануучу өндүрүш үчүн PLC жана температуралык кайтарым байланышты колдонуңуз. |
Сунушталган моделди тандоо
| арыз | буюм | Сунушталган күч | Frequency |
|---|---|---|---|
| Кичинекей жез түтүкчөлөрүн ширетүү | Жез / жез | 15кВт–35кВт | HF / UHF |
| Карбиддик аспап менен ширетүү | Карбид + болот | 15кВт–60кВт | HF |
| Валдын бетинин катууланышы | Көмүртектүү болот / легирленген болот | 45кВт–200кВт | HF / SRF / MF |
| Тиштүү тиштин катууланышы | Көмүртектүү болот / легирленген болот | 60кВт–160кВт | HF / SRF |
| Болоттон жасалган даяр буюмдарды согуу | Көмүртектүү болот / легирленген болот | 100кВт–1000кВт | MF / SRF |
| Алюминий жылытуучу пластиналар | алюминий эритме | 100кВт–800кВт | MF / SRF |
| Алюминий эрүү | Алюминий калдыктары / куймалары | 70кВт–2000кВт | MF / KGPS |
| Түтүктөрдү алдын ала жылытуу | Көмүртек болот түтүк | 30кВт–300кВт | Көп функциялуу / ийкемдүү кабель системасы |
Индукциялык жылыткычтардын артыкчылыктары
| артыкчылык | Инженердик мааниси | Сатып алуучунун баасы |
|---|---|---|
| Тез жылытуу | Жылуулук түздөн-түз металлдын ичинде пайда болот. | Кыска цикл убактысы жана жогорку өндүрүмдүүлүк. |
| Локалдаштырылган жылытуу | Катушка жылуулукту керектүү зонага багыттайт. | Азыраак бурмаланат жана ысыктан жабыркаган аймак азаят. |
| Таза процесс | Ачык жалын жок жана түтүн азыраак. | Цехтин коопсуздугу жана айлана-чөйрөсү жакшыртылды. |
| Жогорку кайталануучу | Кубаттуулукту, убакытты жана температураны башкарууга болот. | Продукциянын сапаты туруктуураак. |
| Автоматташтырууга ыңгайлуу | PLC, робот, конвейер же чыңдоо системасы менен байланыша алат. | Массалык өндүрүш үчүн ылайыктуу. |
| Энергиянын концентрациясы | Энергия бүтүндөй мештин камерасына эмес, жумушчу бөлүккө багытталган. | Жергиликтүү жылытуу колдонмолорунда жылуулук жоготуу азайган. |
Индукциялык жылытуунун чектөөлөрү
Индукциялык жылытуу абдан натыйжалуу, бирок ал ар бир процесс үчүн эң жакшы тандоо эмес. Ал түздөн-түз өткөргүч материалдарда гана иштейт. Ошондой эле, ал туура иштелип чыккан катушка жана муздатуу системасын талап кылат. Өтө чоң партия менен жылытуу, узак чылоо циклдери же атайын атмосфералык жылуулук менен иштетүү үчүн меш дагы эле керек болушу мүмкүн.
| чектөө | акыл | Инженердик чечим |
|---|---|---|
| Өткөргүч материалдар гана түздөн-түз жылыйт | Бул процесс индукцияланган электр тогунун таасирине көз каранды. | Эгерде тиешелүү болсо, өткөрбөгөн материалдар үчүн өткөргүч сусцептор колдонуңуз. |
| Катушканын дизайны колдонмого мүнөздүү | Ар кандай бөлүктөр ар кандай магнит талаасынын үлгүлөрүн талап кылат. | Катушкалардын дизайны үчүн чиймелерди же үлгүлөрдү бериңиз. |
| Адатта, суу менен муздатуу талап кылынат | Электр электроникасы жана жез катушкалар жогорку ток өткөрөт. | Туруктуу суу менен камсыздоону же жабык циклдеги өнөр жай муздаткычын колдонуңуз. |
| Жогорку жыштыктагы жылытуу өтө тайыз болушу мүмкүн | Териге тийгизген таасири кирүү тереңдигин чектейт. | Чоңураак же калыңыраак бөлүктөр үчүн төмөнкү жыштыкты тандаңыз. |
| Баштапкы баасы жалын куралдарына караганда жогору болушу мүмкүн | Электр менен камсыздоо, катушка, муздатуу жана башкаруу системасы талап кылынат. | ROIди сапат, цикл убактысы, энергия, эмгек жана сыныктарды азайтуу боюнча баалаңыз. |
Жалпы көйгөйлөр жана чечимдер
| маселе | Мүмкүн болгон себеп | Инженердик чечим |
|---|---|---|
| Жылытуу ылдамдыгы өтө жай | Кубаттуулук өтө төмөн, катушканын туташуусу начар же жыштык ылайыктуу эмес. | Кубаттуулукту жогорулатыңыз, катушканын боштугун азайтыңыз же катушканын дизайнын өзгөртүңүз. |
| Бети ысып кетет, бирок өзөгү муздак | Жыштык даярдалган бөлүктүн калыңдыгына өтө жогору. | Төмөнкү жыштыктагы суюктукту колдонуңуз же ысытуу убактысын көбөйтүңүз. |
| Жылытуу бирдей эмес | Катушканын туура эмес формасы же жумуш бөлүгүнүн туруксуз жайгашуусу. | Арматураны жакшыртыңыз, айланууну колдонуңуз же катушканын геометриясын кайра долбоорлоңуз. |
| Катушка ысып кетти | Суу агымы жетишсиз же муздатуу каналы тыгылып калган. | Суунун агымын көбөйтүңүз жана катушка чынжырын тазалаңыз. |
| Электр менен камсыздоо сигнализациясы пайда болот | Жүктүн дал келбестиги, начар муздатуу, туруксуз чыңалуу же катушканын туура эмес туташуусу. | Муздатууну, киргизүү кубаттуулугун, трансформатордун катышын жана катушканын туташуусун текшериңиз. |
| Ширетүүнүн сапаты туруксуз | Температуранын өзгөрүшү, толтургучтун туура эмес жайгаштырылышы же бөлүктүн туура эмес жайгашуусу. | Бекитилген шаймандарды, температуралык кайтарым байланышты жана оптималдаштырылган катушка дизайнын колдонуңуз. |
| Катуулануу тереңдиги туура эмес | Жыштык, ысытуу убактысы же өчүрүү процесси дал келген жок. | Жыштыкты, сканерлөө ылдамдыгын, жылытуу кубаттуулугун жана өчүрүү схемасын тууралаңыз. |
Эмне үчүн HLQ индукциялык жабдууларын тандоо керек?
HLQ индукциялык жабдуулары өнөр жайлык индукциялык жылытуу машиналарына жана жекелештирилген электромагниттик жылытуу чечимдерине багытталган. Анын продукцияларынын ассортименти индукциялык ширетүүчү машиналарды, индукциялык катуулатуу системаларын , индукциялык согуу жылыткычтарын, индукциялык эритүүчү мештерди, колго кармалуучу индукциялык жылыткычтарды, PWHT машиналарын, индукциялык жылытуу катушкаларын жана өнөр жайлык жылытуу кубат булактарын камтыйт.
Сатып алуучулар үчүн тажрыйбалуу индукциялык жылыткыч өндүрүүчүсүн тандоонун баалуулугу машинанын баасы гана эмес. Эң негизгиси инженердик дал келүү: туура кубаттуулук, туура жыштык, туура катушка геометриясы, туруктуу муздатуу, практикалык арматуранын дизайны жана реалдуу өндүрүштө кайра-кайра иштей турган процесстин параметрлери.
| HLQ мүмкүнчүлүгү | Кардардын пайдасы | Кадимки колдонмо |
|---|---|---|
| Кеңири продукт диапазону | Бир нече индукциялык жылытуу процесстери үчүн бир жеткирүүчү. | Ширетүү, катуулоо, согуу, эритүү, PWHT. |
| Кубат жана жыштык тандоо | Туура эмес моделди тандоо коркунучун азайтат. | Көп жыштыктагы (ӨЖ), жогорку жыштыктагы (ӨЖ), жогорку жыштыктагы (УЖЖ), жогорку жыштыктагы (ТЖЖ), жогорку жыштыктагы (К ... системалар. |
| Катушкалардын дизайнына ылайыкташтырылган | Жылытуунун ылдамдыгын жана бирдейлигин жакшыртат. | Атайын муундар, шахталар, даярдамалар, түтүктөр, шаймандар. |
| Автоматташтыруу колдоо | Кайталануучулукту жана өндүрүштүн натыйжалуулугун жогорулатат. | PLC башкаруу, температура боюнча кайтарым байланыш, арматуралар, конвейерлер. |
| Өнөр жайлык колдонуу тажрыйбасы | Кардарларга практикалык жылытуу процесстерин түзүүгө жардам берет. | Автоунаа, HVAC, металл иштетүү, куюу, мунай жана газ. |
 FAQ

1. Индукциялык жылыткыч деген эмне?
Индукциялык жылыткыч – бул электромагниттик жылытуучу машина, ал даярдалган бөлүктүн ичинде куюндуу токторду пайда кылуу менен өткөргүч металл бөлүктөрүн ысытат. Ал ширетүү, катуулоо, согуу, эритүү, күйгүзүү, кичирейтүү жана өнөр жайлык жылуулук менен иштетүү үчүн колдонулат.
2. Индукциялык жылыткыч кантип иштейт?
Ал жез катушка аркылуу өзгөрмө ток жөнөтөт. Катушка өзгөрмө магнит талаасын пайда кылат. Металл бөлүк талаага коюлганда, металлдын ичинде куюн ток пайда болуп, электрдик каршылык аркылуу жылуулукту пайда кылат.
3. Индукциялык катушка ысып кетеби?
Катушка жогорку ток өткөрөт жана суу менен муздатылышы керек, бирок негизги жылуулук катушка менен түз байланышуу аркылуу эмес, жумушчу бөлүктүн ичинде пайда болот.
4. Индукция аркылуу кандай металлдарды ысытса болот?
Индукция көмүртек болот, легирленген болот, дат баспас болот, жез, жез, алюминий, титан жана карбиддик курамдар сыяктуу өткөргүч металлдарды ысыта алат. Жылытуунун натыйжалуулугу магниттик касиеттерге, электрдик каршылыкка, жылуулук өткөрүмдүүлүгүнө жана бөлүктөрдүн геометриясына көз каранды.
5. Индукциялык жылытуу жалын менен жылытууга караганда жакшыраакпы?
Көптөгөн өнөр жайлык локалдаштырылган жылытуу процесстери үчүн индукциялык жылытуу жалын менен жылытууга караганда тезирээк, тазараак, коопсуз жана кайталануучураак. Ошондой эле аны автоматташтыруу жана башкаруу оңой.
6. Ширетүү үчүн эң жакшы индукциялык жылыткыч кайсы?
HF же UHF индукциялык жылыткычтары, адатта, ширетүү үчүн эң жакшы, анткени алар муундун айланасында тез, жергиликтүү жылытууну камсыз кылат.
7. Согуу үчүн эң жакшы индукциялык жылыткыч кайсы?
Көп функциялуу же SRF индукциялык жылыткычтары көбүнчө штангаларды, аркаларды жана таякчаларды согуу үчүн колдонулат, анткени алар жылуулукту тереңирээк өткөрөт жана жогорку жылуулук сыйымдуулугун камсыз кылат.
8. Эритүү үчүн эң жакшы индукциялык жылыткыч кайсы?
MF же KGPS индукциялык меш системалары, адатта, алюминийди, жезди, жезди, болотту, темирди жана башка металлдарды эритүү үчүн тандалып алынат.
9. Эмне үчүн жыштык маанилүү?
Жыштык ысытуу тереңдигин башкарат. Жогорку жыштык тайыз ысытууну пайда кылат жана ширетүүгө же беттик катуулоого ылайыктуу. Төмөнкү жыштык тереңирээк кирип, согуу, эритүү жана чоң тетиктер үчүн ылайыктуу.
10. Машинаны тандоо үчүн кандай маалымат керек?
Туура индукциялык жылыткычты тандоо үчүн, бөлүктүн материалын, өлчөмүн, салмагын, максаттуу температурасын, жылытуу убактысын, талап кылынган жылытуу тереңдигин, өндүрүштүк кубаттуулугун, жергиликтүү чыңалууну жана муздатуучу суунун абалын көрсөтүңүз.
жыйынтыктоо
Индукциялык жылыткыч заманбап металл жылытуу үчүн эң натыйжалуу жана башкарылуучу технологиялардын бири болуп саналат. Ал электр энергиясын өзгөрмө магнит талаасына айландыруу жана куюндуу ток аркылуу түздөн-түз даяр бөлүктүн ичинде жылуулукту пайда кылуу менен иштейт. Натыйжада тез жылытуу, таза иштөө, так башкаруу жана эң сонун кайталануучулук пайда болот.
Өнөр жай сатып алуучулар үчүн эң маанилүү кадам жөн гана жогорку кубаттуулуктагы машинаны тандоо эмес. Туура индукциялык жылыткыч материалга, тетиктин өлчөмүнө, жылытуу тереңдигине, максаттуу температурага, өндүрүш ылдамдыгына жана автоматташтыруу талабына дал келиши керек. Туура электр менен камсыздоо, жыштык, катушка дизайны жана муздатуу системасы менен индукциялык жылытуу продукциянын сапатын жакшыртып, цикл убактысын кыскартып, туруктуу узак мөөнөттүү өндүрүштү колдой алат.