
Окуя: Индукциялык жылытуу технологиясын колдонуу менен подшипниктерди чогултууну жана демонтаждоону оптималдаштыруу
кыскача
Бул окуялык изилдөө Volvo Construction Equipment компаниясынын Эскилстунадагы (Швеция) өндүрүштүк ишканасы подшипниктерди чогултуу жана демонтаждоо процесстерин оптималдаштыруу үчүн индукциялык жылытуу системасын кантип ишке ашырганын карайт. Салттуу от менен жылытуу ыкмаларынан так индукциялык технологияга өтүү монтаждоо убактысын 68% кыскартууга, энергияны 42% үнөмдөөгө жана орнотуу учурунда подшипниктин бузулушун дээрлик жокко чыгарды. Долбоор 9.3 айдын ичинде ROIге жетишти жана өндүрүштүн сапатынын көрсөткүчтөрүн бир топ жакшыртты.
маалымат
компания кароо
Volvo Construction Equipment (Volvo CE) оптималдуу иштеши жана бышыктыгы үчүн так подшипникке туура келүүнү талап кылган оор техниканын компоненттерин чыгарат. Алардын Эскильстунадагы ишканасы дөңгөлөктүү жүктөгүчтөр жана артикулярдуу жүк ташуучулар үчүн өткөргүч агрегаттарга адистешкен.
чакырык
Ишке ашырууга чейин, Volvo CE төмөнкү подшипник орнотуу ыкмаларын колдонгон:
- Чоң подшипниктер үчүн газ жалынын жылытуу
- Орто подшипниктер үчүн май ванналары
- Кичинекей тетиктер үчүн механикалык басуу
Бул ыкмалар бир нече кыйынчылыктарды жаратты:
- Өлчөмдүү өзгөрүүлөргө алып келген ыраатсыз жылытуу
- Ачык оттон жана ысык майдан келип чыккан жумуш ордунда коопсуздук коркунучтары
- Мунай төгүүдөн экологиялык көйгөйлөр
- Орнотуу учурунда подшипниктин тез-тез бузулушу
- Өндүрүш агымына таасир этүүчү узак жылытуу циклдери
Индукциялык жылытуу системасын ишке ашыруу
Системаны тандоо жана спецификациялар
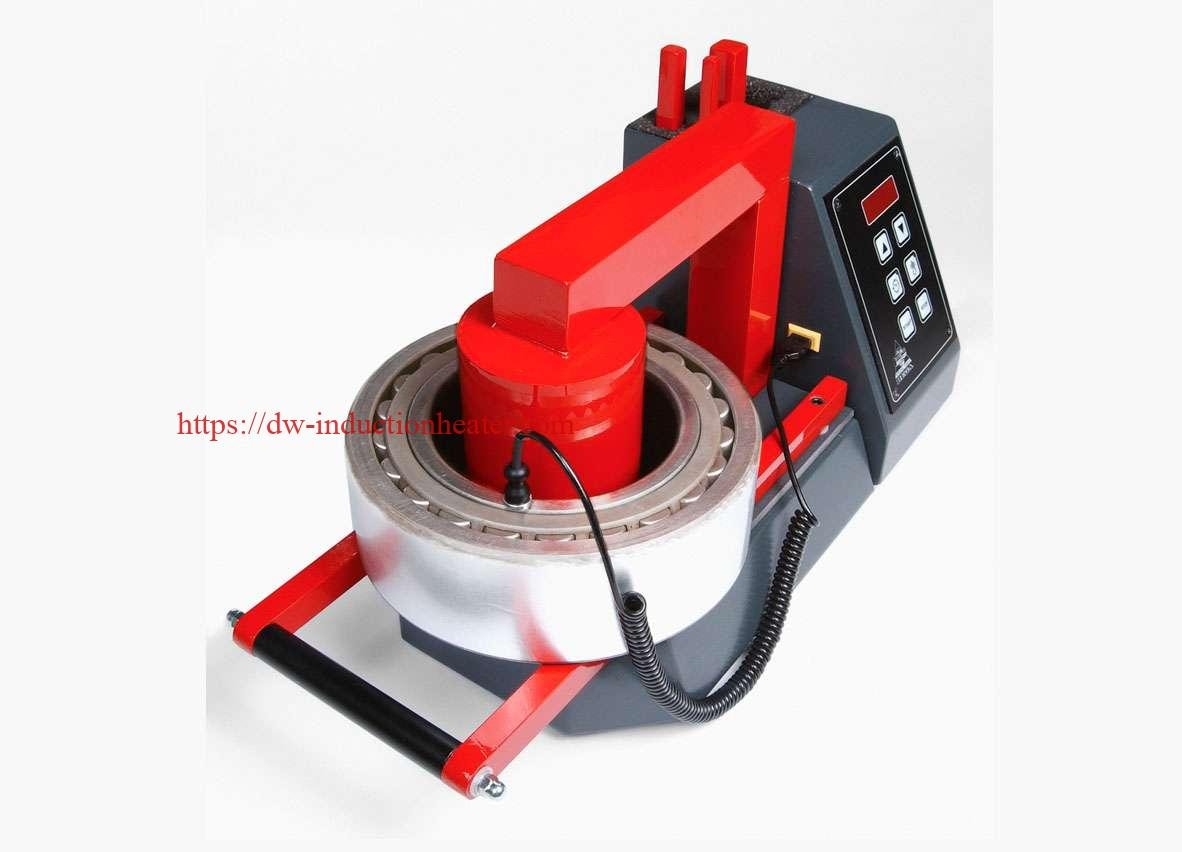
Бир нече сатуучуларды баалагандан кийин, Volvo CE төмөнкү спецификациялар менен EFD Induction MINAC 18/25 системасын тандап алды:
1-таблица: Индукциялык жылытуу системасынын мүнөздөмөлөрү
| параметр | Техникалык мүнөздөмө | жазуулар |
|---|---|---|
| модель | MINAC 18/25 | Мобилдик индукциялык жылыткыч |
| Power Output | 18 кВт | Өзгөрмө жыштык |
| Input Voltage | 400В, 3 фазалуу | Заводдук камсыздоо менен шайкеш келет |
| жыштык спектрин | 10-40 кГц | Автоматтык түрдө оптималдаштырылган |
| кезметчи Cycle | 100% @ 18 кВт | Үзгүлтүксүз иштөө мүмкүнчүлүгү |
| муздатуу системасы | Суу-энергетикалык | Жабык муздаткыч |
| Control Interface | Сенсордук экран менен PLC | Температураны жана убакытты көзөмөлдөө |
| Temperature Range | 20-350 ° C | Тактык башкаруу ±3°C |
| Жылытуу катушкалар | 5 алмаштырылат | Подшипник диапазону үчүн өлчөм |
| Температура мониторинг | Инфракызыл пирометр | Контактсыз өлчөө |
Процессти ишке ашыруу
Ишке ашыруу төмөнкү мүнөздөмөлөргө ээ редукторлордун агрегаттарында колдонулган подшипниктерге багытталган:
Таблица 2: Колдонмодогу подшипниктин спецификациялары
| Кылдат түрү | Ички диаметри (мм) | Тышкы Диаметри (мм) | Салмагы (кг) | Interference Fit (мкм) | Керектүү кеңейүү (мм) |
|---|---|---|---|---|---|
| Цилиндрлик ролик | 110 | 170 | 4.2 | 40-60 | 0.12-0.18 |
| Сфералык ролик | 150 | 225 | 8.7 | 50-75 | 0.15-0.23 |
| Бурчтук байланыш | 85 | 130 | 2.1 | 30-45 | 0.09-0.14 |
| Конустук ролик | 120 | 180 | 5.3 | 45-65 | 0.14-0.20 |
| Deep Groove Ball | 95 | 145 | 2.8 | 25-40 | 0.08-0.12 |
Маалыматтарды чогултуу жана талдоо
Жылытуу профилинин анализи
Инженерлер ар бир подшипник түрү үчүн оптималдаштырылган жылытуу профилдерин иштеп чыгышкан:
Таблица 3: Оптимизацияланган жылытуу профилдери
| Кылдат түрү | Максаттуу температура (°C) | Рампанын ылдамдыгы (°C/с) | Кармап туруу убакыттары | Жалпы цикл (лар) | Кубат орнотуулары (%) |
|---|---|---|---|---|---|
| Цилиндрлик ролик | 120 | 4.0 | 15 | 45 | 65 |
| Сфералык ролик | 130 | 3.5 | 25 | 62 | 80 |
| Бурчтук байланыш | 110 | 4.5 | 10 | 35 | 55 |
| Конустук ролик | 125 | 3.8 | 20 | 53 | 70 |
| Deep Groove Ball | 105 | 5.0 | 8 | 29 | 50 |
Салыштырмалуу процесстин анализи
Салттуу ыкмалар менен индукциялык жылытуунун ортосунда түз салыштыруу жүргүзүлдү :
Таблица 4: Процессти салыштыруунун натыйжалары
| метрикалык | Flame Heating | Май ваннасы | клуб жылытуу | Өркүндөтүү жана жалын | Майлуу ваннага каршы |
|---|---|---|---|---|---|
| Орточо жылытуу убактысы (мин) | 12.5 | 18.2 | 4.0 | 68% | 78% |
| Температуранын өзгөрүшү (°C) | ± 15 | ± 8 | ± 3 | 80% | 63% |
| Энергияны керектөө (кВт/саат) | 3.8 | 5.2 | 2.2 | 42% | 58% |
| Подшипниктин зыяндын деңгээли (%) | 4.2% | 2.1% | 0.3% | 93% | 86% |
| Эмгек сааттары (100 подшипникке) | 25 | 30 | 12 | 52% | 60% |
| Орнотуу/Өзгөрүү убактысы (мүнөт) | 35 | 45 | 8 | 77% | 82% |
Сапаттын таасирин талдоо
Ишке ашыруу монтаждын сапатынын көрсөткүчтөрүн бир топ жакшыртты:
Таблица 5: Сапат көрсөткүчтөрү ишке ашырууга чейин жана кийин
| Сапат көрсөткүчү | Аткаруу алдында | Ишке ашыруудан кийин | жакшыруу |
|---|---|---|---|
| Өлчөмдүк тактыктан четтөө (мкм) | 22 | 7 | 68% |
| Подшипниктин чыгышы (мкм) | 18 | 6 | 67% |
| Эрте подшипниктин бузулушу (1000ге) | 5.8 | 1.2 | 79% |
| Монтажды кайра иштетүү ылдамдыгы (%) | 3.2% | 0.7% | 78% |
| Биринчи өтүү кирешеси (%) | 94.3% | 99.1% | 5.1% |
РОЙ талдоо
6-таблица: Финансылык таасирди талдоо
| Чыгым/пайда фактору | Жылдык нарк (АКШ доллары) |
|---|---|
| Жабдууларга инвестиция салуу | $87,500 (бир жолку) |
| Орнотуу жана окутуу | $12,300 (бир жолку) |
| Энергия чыгымдарын азайтуу | $18,400 |
| Эмгек чыгымдарын үнөмдөө | $42,600 |
| Кыскартылган сыныктар / кайра иштетүү | $31,200 |
| Техникалык тейлөө чыгымдары | $4,800 |
| Таза жылдык пайда | $87,400 |
| Төлөө мөөнөтү | 9.3 ай |
| 5 жылдык ROI | 432% |
Ишке ашыруунун техникалык деталдары
Катушканын дизайнын оптималдаштыруу
Өзгөчөлөштүрүлгөн катушкалар ар кандай подшипник үй-бүлөлөр үчүн иштелип чыккан:
Таблица 7: Катушканын Дизайн спецификациялары
| Катушканын түрү | Ички диаметри (мм) | Length (мм) | кезектешип | Зым өлчөгүч (мм) | Максаттуу таяныч диапазону (мм) |
|---|---|---|---|---|---|
| А тиби | 180 | 50 | 6 | 8 | 140-190 OD |
| түрү B | 230 | 60 | 8 | 10 | 190-240 OD |
| Тип C | 140 | 40 | 5 | 6 | 110-150 OD |
| Тип D | 290 | 75 | 10 | 12 | 240-300 OD |
| Универсалдуу (жөндөлүүчү) | 180-320 | 60 | 8 | 10 | Өзгөчө кырдаал/адистик |
Температураны көзөмөлдөө параметрлери
Система өнүккөн температураны көзөмөлдөө алгоритмдерин колдонгон:
Таблица 8: Температураны көзөмөлдөө параметрлери
| Control Parameter | жөндөө | милдети |
|---|---|---|
| PID пропорционалдык диапазон | 12% | Жооп сезгичтиги |
| PID интегралдык убакыт | 0.8 | Ката оңдоо ылдамдыгы |
| PID туунду убактысы | 0.15 | Өзгөртүү ылдамдыгына жооп |
| Power Limitation | 85% | Ашыкча ысып кетүүдөн сактайт |
| Температуранын үлгү алуу ылдамдыгы | 10 Hz | Өлчөө жыштыгы |
| Пирометр аралык | 150mm | Оптималдуу өлчөө абалы |
| Эмиссиялык жөндөөлөр | 0.82 | Подшипник болот үчүн калибрленген |
| Температура сигналынын босогосу | + 15 ° C | Температурадан ашыкча коргоо |
| Тактыгын көзөмөлдөө | ± 3 ° C | Иштөө диапазонунда |
Демонтаждоо процессин оптималдаштыруу
Система ошондой эле төмөнкү параметрлер менен подшипниктерди алып салуу үчүн колдонулган:
Таблица 9: Демонтаждоо процессинин параметрлери
| Кылдат түрү | Максаттуу температура (°C) | Цикл убактысы (с) | Кубат орнотуулары (%) | Атайын курал талап кылынат |
|---|---|---|---|---|
| Цилиндрлик ролик | 130 | 50 | 75 | Экстракция плитасы |
| Сфералык ролик | 140 | 70 | 85 | Гидравликалык тарткыч |
| Бурчтук байланыш | 120 | 40 | 65 | Стандарттык тарткыч |
| Конустук ролик | 135 | 60 | 80 | Конустуу адаптер |
| Deep Groove Ball | 115 | 35 | 60 | Стандарттык тарткыч |
Алынган сабактар жана мыкты тажрыйбалар
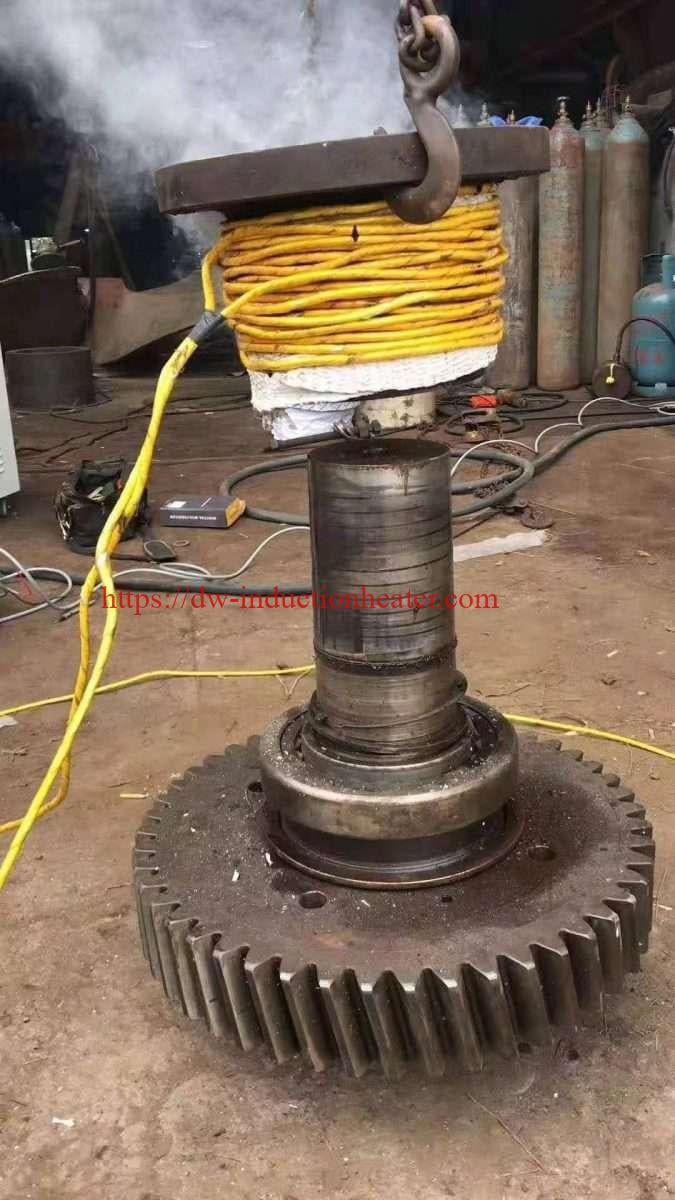
- Температура мониторинг: Байланышсыз инфракызыл өлчөө контакттык термопарларга караганда ишенимдүүрөөк болуп чыкты.
- Катушки дизайн: Подшипник-спецификалык катушкалар универсалдуу конструкцияларга караганда натыйжалуулукту жогорулатты.
- Оператор окутуу: Комплекстүү окутуу процесстин вариациясын 67% кыскартты.
- материалдык Handling: Ыңгайлаштырылган түзүлүштөр подшипник менен иштөөнү азайтып, коопсуздукту жакшыртат.
- Процесстин документациясы: Визуалдык гиддер менен деталдуу иш көрсөтмөлөрү ырааттуулукту жакшыртты.
жыйынтыктоо
Volvo CE компаниясынын Эскилстунадагы заводунда индукциялык жылытуу технологиясын ишке ашыруу алардын подшипниктерин чогултуу жана бөлүп-жаруу процесстерин өзгөрттү. Температураны так көзөмөлдөө, цикл убактысын кыскартуу жана коопсуздукту жакшыртуу сапатты бир топ жакшыртууга жана чыгымдарды үнөмдөөгө алып келди. Андан бери бул технология дүйнө жүзү боюнча бир нече Volvo CE заводдорунда колдонулуп, окшош оң натыйжаларга жетишти.
Маалыматтар ачык-айкын көрсөтүп турат, индукциялык жылытуу технологиясы подшипниктерди орнотуу жана алып салуу үчүн салттуу методдорго салыштырмалуу жогорку көрсөткүчтөрдү сунуштайт, процессти башкарууда, энергияны үнөмдөөдө жана продукциянын сапатында сандык жактан жакшыртылды.