
Индукциялык ширетүүчү машина деген эмне?
An дарстарында brazing машина эки же андан көп металл бөлүктөрдү ысытуу аркылуу бириктирүү үчүн колдонулган өнөр жайлык жылытуу жабдуулары электромагниттик дарстарында жана эритүү ширетүүчү толтургуч металл муун беттеринин ортосунда.
Ширетүүдөн айырмаланып, индукциялык ширетүү көбүнчө негизги металлдарды эритпейт . Толтургуч металл гана эрип, муундун тешигине агып кирет жана муздагандан кийин бекем металлургиялык байланышты түзөт.
Ал кеңири колдонулат:
|
арыз |
Типикалык бөлүктөр |
|---|---|
|
HVAC жана муздаткыч |
Жез түтүктөрдүн муундары, жезден жасалган арматуралар, бөлүштүргүчтөр |
|
унаа |
Алюминий жылуулук алмаштыргычтар, күйүүчү май түтүктөрү, сенсорлор |
|
Электр өнөр жайы |
Жез шиналары, туташтыргычтары, терминалдары |
|
Инструмент өндүрүшү |
Карбид учтары, араа бычактары, кесүүчү шаймандар |
|
машиналар |
Болот валдар, втулкалар, шакекчелер, тиштүү дөңгөлөктөр |
|
сантехника |
Жез/жез түтүктөрдүн фитингдери |
Индукциялык ширетүү кантип иштейт?
Индукциялык ширетүү жогорку жыштыктагы өзгөрмө токту колдонуу менен иштетилет, бул даяр бөлүктүн айланасында магнит талаасын түзөт. Бул магнит талаасы металл бөлүктүн ичинде электр токторун пайда кылып, анын тез ысышына алып келет.
Негизги жумуш процесси
Power Supply
     ↓
High-Frequency Current
     ↓
Induction Coil
     ↓
Alternating Magnetic Field
     ↓
Eddy Currents in Metal Parts
     ↓
Rapid Local Heating
     ↓
Filler Metal Melts and Flows
     ↓
Joint Cools and Solidifies
Индукциялык ширетүүчү машинанын негизги компоненттери
|
курамдык |
милдети |
|---|---|
|
Индукциялык электр менен камсыздоо |
Киргизүү кубаттуулугун орто/жогорку жыштыктагы токко айландырат |
|
клуб чөлмөгү |
Ширетүүчү аймактын айланасында магнит талаасын пайда кылат |
|
Сууну муздатуу тутуму |
Катушканы жана кубат булагын муздатат |
|
КТП, |
Чыңалууну/токту катушкага жана даяр бөлүккө дал келтирет |
|
Ширетүүчү толтургуч металл |
Муун боштугун эритип, толтурат |
|
Агым же коргоочу атмосфера |
Жылытуу учурунда кычкылдануунун алдын алат |
|
Бекитүү же кыскыч |
Ширетүү учурунда тетиктерди бир калыпта кармап турат |
Кадам сайын индукциялык ширетүү процесси
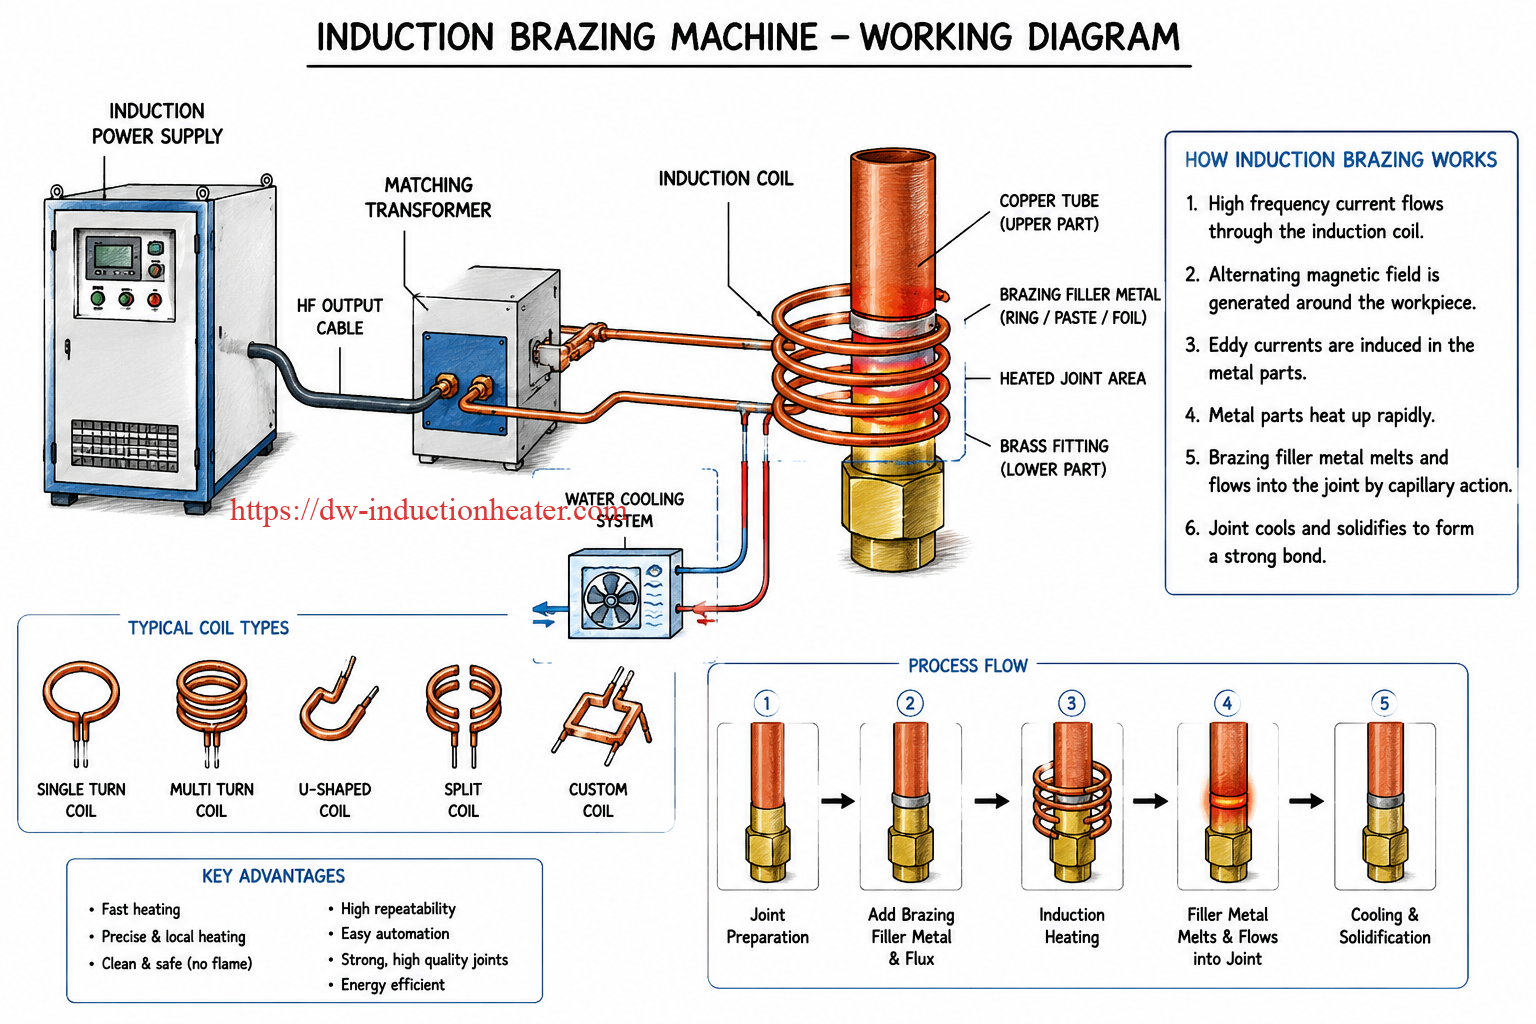
1. Биргелешип даярдоо
Тетиктер таза жана туура орнотулган болушу керек. Ширетүүдөн мурун май, кычкыл, дат жана кирди кетирүү керек.
Туура муун аралыгы абдан маанилүү. Эгерде аралык өтө чоң болсо, толтургуч бекем муун түзбөй калышы мүмкүн. Эгерде аралык өтө кичинекей болсо, толтургуч туура агып кетпеши мүмкүн.
Ширетүүнүн типтүү аралыгы:
|
Материалдык айкалышы |
Сунушталган боштук |
|---|---|
|
Жезден жезге |
0.02–0.10 мм |
|
Жезден жезге чейин |
0.03–0.12 мм |
|
Болоттон болот |
0.04–0.15 мм |
|
Карбидден болотко |
0.03–0.10 мм |
|
Алюминийден алюминийге |
0.05–0.20 мм |
2. Ширетүүчү толтургуч металлды кошуңуз
Металл толтургуч төмөнкүдөй түрдө берилиши мүмкүн:
|
Толтуруучу түрү |
мисал |
|---|---|
|
Ширетүүчү шакек |
Жез түтүк муундары |
|
Ширетүүчү зым |
Кол менен же автоматтык түрдө тамактандыруу |
|
Ширетүүчү паста |
Майда бөлүктөр, электр контакттары |
|
Катуулоочу фольга |
Жалпак муундар, карбиддик аспаптар |
|
Ширетүүчү таякча |
Кол менен ширетүү операциясы |
Жалпы толтургуч металлдарга төмөнкүлөр кирет:
|
Негизги материал |
Жалпы толтургуч металл |
|---|---|
|
Жез/жез |
Фосфор жез эритмеси |
|
Жез/жез |
Күмүш менен ширетүүчү эритме |
|
Болот/болот |
Күмүш эритмеси, жез эритмеси |
|
Карбид/болот |
Күмүш-жез-цинк эритмеси |
|
Алюминий/алюминий |
Алюминий-кремний эритмеси |
3. Индукциялык катушканы муундун айланасына жайгаштырыңыз
Индукциялык катушка тетиктин формасына ылайыкташтырылган. Катушка муунган жерди бирдей жылытышы керек.
Катуу катушкалардын кеңири таралган түрлөрү:
|
Катушканын түрү |
Ылайыктуу колдонмо |
|---|---|
|
Бир бурулуштуу катушка |
Шакекчелүү муундар, кичинекей фитингдер |
|
Көп бурулуштуу катушка |
Түтүктөрдүн муундары, валдары, втулкалар |
|
U формасындагы катушка |
Каптал жылытуу, жалпак бөлүктөр |
|
Бөлүнгөн катушка |
Чоң же жүктөөгө кыйын болгон тетиктер |
|
Жекече формадагы катушка |
Атайын геометриялык бөлүктөр |
4. Индукциялык жылытууну баштаңыз
Машина ишке киргенде, индукциялык катушка аркылуу жогорку жыштыктагы ток агат. Магнит талаасы металл тетиктерди түз ысытат.
Толтургуч металл эрүү температурасына жетип, капиллярдык таасир аркылуу муунга агат.
Мисалы:
|
буюм |
Катуу ширетүүнүн типтүү температурасы |
|---|---|
|
Жез менен ширетүү |
650-850 ° C |
|
Жез менен ширетүү |
650-800 ° C |
|
Болот менен ширетүү |
750-950 ° C |
|
Карбид менен ширетүү |
700-850 ° C |
|
Алюминий ширетүү |
580-620 ° C |
5. Муздатуу жана катуулануу
Толтургуч металл муундагы бөлүккө толугу менен агып киргенден кийин, жылытуу токтойт. Муундагы бөлүк табигый жол менен же көзөмөлдөнгөн муздатуу менен муздайт. Катуулангандан кийин, толтургуч металл бөлүктөр ортосунда бекем байланыш түзөт.
Эмне үчүн индукциялык ширетүү натыйжалуу
клуб brazing жылуулук пайда болгондуктан, тез болот металлдын өзүнүн ичинде, тышкы жалындан же мештен өткөрүлбөйт.
Жалын менен бышыруу менен салыштыруу
|
нерсе |
клуб Brazing |
Flame Brazing |
|---|---|---|
|
жылытуу ыкмасы |
Электромагниттик жылытуу |
Газ жалыны |
|
Жылытуунун ылдамдыгы |
абдан тез |
орто |
|
Температура башкаруу |
так |
Оператордун чеберчилигине жараша болот |
|
кайталанышы |
бийик |
Төмөнкү |
|
автоматизация |
жеңил |
татаал |
|
Жергиликтүү жылытуу |
эң жакшы |
Азыраак так |
|
кычкылдануу |
Тийиштүү агым/газ менен төмөнүрөөк |
жогорку |
|
Оператордун чеберчилигине талап |
Орнотуудан кийин төмөн |
жогорку |
|
Өндүрүш ырааттуулугу |
Абдан жакшы |
туруксуз |
Адаптациялык ширетүүчү машинанын артыкчылыктары
- Жылытуу ылдамдыгы
Муундар көп учурда бир нече секунданын ичинде жылытылышы мүмкүн. - Так жергиликтүү жылытуу
Ширетүүчү жер гана жылытылат, бул бурмалоону азайтат. - Таза жана коопсуз иштөө
Ачык оттун кереги жок. - Жогорку кайталоо
Жылытуу убактысын, кубаттуулугун жана температурасын так башкарууга болот. - Оңой автоматташтыруу
Роботтук ширетүү, конвейердик өндүрүш жана автоматтык азыктандыруу системалары үчүн ылайыктуу. - Энергияны үнөмдөө
Жылуулук түздөн-түз даярдалган бөлүккө топтолгон. - Жакшыраак биргелешкен сапат
Бир калыпта жылытуу толтургуч металлдын бирдей агышына жардам берет.
Типтүү индукциялык ширетүүчү машинаны тандоо
|
Даярдык түрү |
Сунушталган күч |
жыштык спектрин |
|---|---|---|
|
Кичинекей жез түтүктөрдүн муундары |
5–15 кВт |
100–500 кГц |
|
HVAC жез/жез арматуралары |
10–30 кВт |
50–300 кГц |
|
Карбиддик аспап менен ширетүү |
15–40 кВт |
30–200 кГц |
|
Болот/жез тетиктери |
25–60 кВт |
20–100 кГц |
|
Чоң болоттон жасалган курамалар |
60–160 кВт |
10–50 кГц |
|
Алюминий ширетүү |
10–80 кВт |
20–100 кГц |
Жөнөкөй мисал: Жез түтүкчөсүнүн индукциялык ширетүүсү
Жез түтүк жана жезден жасалган арматура үчүн:
- Түтүктү жана фитингди тазалаңыз.
- Жез түтүктү жез фитингге салыңыз.
- Муундун айланасына күмүш ширетүүчү шакекче орнотуңуз.
- Зарыл болсо, флюс колдонуңуз.
- Индукциялык катушканы муундун айланасына жайгаштырыңыз.
- Бир нече секунд жылытыңыз.
- Ширетүүчү шакек эрип, муунга агат.
- Жылытууну токтотуп, муунду муздатыңыз.
Натыйжа: таза, бекем, ным өткөрбөгөн ширетилген муун.
Жөнөкөй сөздөр менен
Индукциялык ширетүүчү машина металл тетиктерин тез жана жергиликтүү жылытуу үчүн индукциялык катушканы колдонот. Муунтациялык аймак ширетүүчү температурага жеткенде, толтургуч металл эрип, муунтациялык боштукка агып, тетиктерди бириктирет.
Бул тез, таза, энергияны үнөмдөөчү жана кайталануучу ширетүү ыкмасы, айрыкча жез түтүктөрүнө, жез фитингдерине, карбиддик шаймандарга, болот тетиктерине, алюминий компоненттерине жана автоматташтырылган өндүрүш линияларына ылайыктуу.