

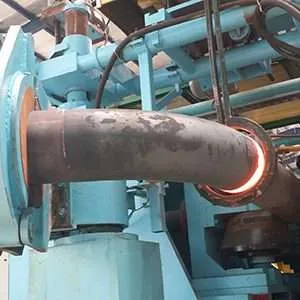


Болот түтүктөрдү, түтүктөрдү жана түтүктөрдү жасоо үчүн индукциялык түтүк ийүүчү машина
Индукциялык түтүктү ийүүчү машина
Мазмуну
- Тез жооп
- Бул продукт деген эмне?
- Негизги тиркемелер
- Ылайыктуу материалдар
- жумушчу Principle
- техникалык мүнөздөмөлөрү
- Сунушталган моделди тандоо
- Иш процесси
- Катушка жана арматуранын дизайны
- Башкаруу системасы жана автоматташтыруу
- Жалпы көйгөйлөр жана чечимдер
- Инженердик тандоо боюнча колдонмо
- артыкчылыктары
- чектөөлөр
- Эмне үчүн HLQ индукциялык жабдууларын тандоо керек?
- FAQ
An индукциялык түтүк ийүүчү машина бул көмүртек болотун, дат баспаган болотту, эритме болотту, казан түтүктөрүн, конструкциялык түтүктөрдү жана чоң диаметрдеги түтүк түтүктөрүн локалдашкан индукциялык жылытуу аркылуу ийүү үчүн колдонулган ысык калыптандыруу системасы. Ал мунай жана газ түтүктөрүндө, нефтехимиялык заводдордо, электр станцияларында, кеме курууда, деңиз платформаларында, болот конструкцияларында жана басым түтүктөрүн жасоодо кеңири колдонулат. Жабдуу тар ийүү зонасын гана ысытуу менен калыптандыруу күчүн азайтат, ийилүүнүн сапатын жакшыртат, ширетүүчү муундарды минималдаштырат жана сатып алуучуларга стандарттуу чыканактар же муздак ийүү ыкмалары оңой менен жетише албаган узун радиустагы түтүктөрдүн ийилүүлөрүн жасоого жардам берет.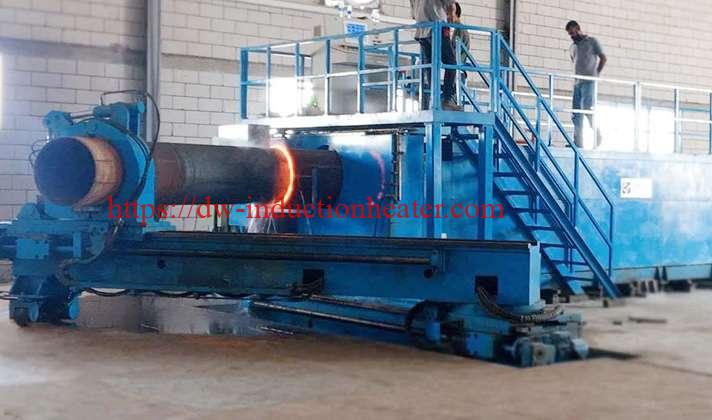
Тез жооп
Индукциялык түтүк ийүүчү машина орто жана чоң металл түтүктөрдө так, жылмакай жана кайталануучу ысык ийилүүлөрдү жасоо үчүн эң ылайыктуу, айрыкча, колдонмо узун радиустагы ийилүүлөрдү, калың дубалдуу түтүктөрдү ийүүнү, ыңгайлаштырылган бурчтарды, азыраак ширетилген чыканактарды жана өнөр жай түтүк системаларында жакшыраак агым аткаруусун талап кылганда.
Бул продукт деген эмне?
Индукциялык түтүк ийүүчү машина - бул электромагниттик индукциялык жылытууну башкарылуучу гидравликалык же CNC ийүү кыймылы менен айкалыштырган өнөр жай машинасы. Ал түтүктүн тар шакекче формасындагы аймагын ысытат жана ал ысытылган бөлүктү тандалган радиуста ийет. Бул процесс муздак ийүүдөн айырмаланат, анткени түтүк деформацияга чейин калыптоо температурасына чейин жергиликтүү түрдө ысытылат. Бул металлдын ийилүүгө каршылыгын азайтат жана чоң түтүктөрдү же калың дубалдуу түтүктөрдү жакшыраак өлчөмдүү башкаруу менен ийүүгө мүмкүндүк берет.
Толук машина, адатта, индукциялык жылытуу кубат булагы, дал келүүчү трансформатор, суу менен муздатылган жез индукциялык катушка, машинанын төшөгү, гидравликалык түртүү блогу, ийүүчү рычаг, түтүк кыскыч, багыттагыч роликтер, муздатуу системасы, инфракызыл температураны өлчөөчү түзүлүш жана PLC же CNC башкаруу шкафын камтыйт. Машинаны ар кандай түтүк диаметрлери, дубалдын калыңдыгы, материалдар, ийилүү радиустары жана өндүрүш талаптары үчүн конфигурациялоого болот.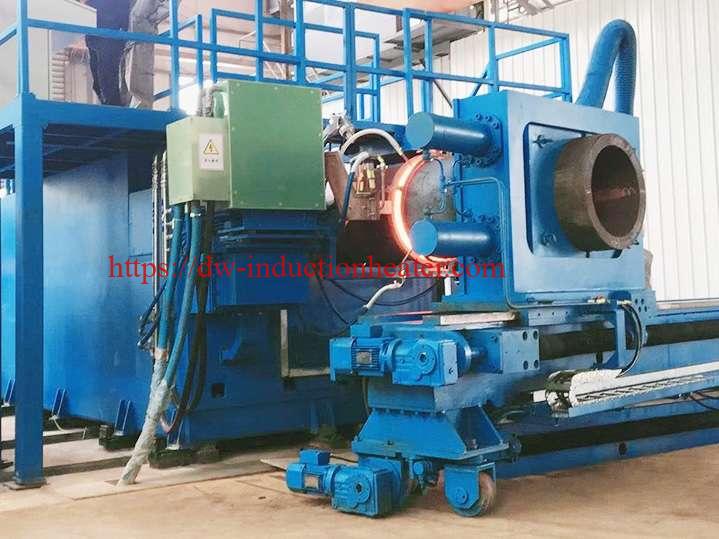
Түтүктөрдү жасоочу компаниялар үчүн бул жабдуунун негизги баалуулугу - ийкемдүүлүк. Өндүрүүчү стандарттуу чыканактарга гана таянуунун ордуна, долбоордун чиймелерине ылайык буйрутма менен ийилген ийри сызыктарды чыгара алат. Бул, айрыкча, түтүктөрдү куруу, электр станцияларынын түтүктөрүн куруу, кеме куруу, химиялык заводдорду орнотуу жана түтүктөрдү багыттоо көп учурда татаал болгон болот конструкцияларынын долбоорлору үчүн пайдалуу.
| Продукт Function | Инженердик баалуулук | Сатып алуучунун типтүү көйгөйү чечилди |
|---|---|---|
| Жергиликтүү түтүк жылытуу | Формалоо күчүн азайтат | Чоң түтүктү муздак ийүүгө болбойт |
| Башкарылуучу ысык ийилүү | Ийилүүнүн жылмакайлыгын жакшыртат | Муздак ийилүү жарылуусу же ашыкча пружиналык кайра кайтуу |
| Ыңгайлаштырылган ийилүү радиусу | Долбоорго тиешелүү түтүктөрдү багыттоону колдойт | Стандарттуу чыканактар ылайыктуу эмес |
| Узун радиустагы ийилүү өндүрүшү | Агымга каршылыкты азайтат | Өтө көп кыска чыканактар басымдын жоголушун күчөтөт |
| PLC/CNC башкаруусу | Кайталануучулукту жакшыртат | Кол менен ийилүү сапаты туруксуз |
Негизги тиркемелер
Индукциялык түтүк ийүүчү машиналар түтүк системалары жылмакай багыт өзгөртүүлөрүн, чоң ийилүү радиустарын же атайын ийилүү бурчтарын талап кылган бардык жерлерде колдонулат. Көптөгөн өнөр жай долбоорлорунда түтүк ийилиши жөн гана туташтыруучу бөлүк эмес. Ал суюктуктун агымына, орнотуу схемасына, ширетүүнүн көлөмүнө, чыңалуунун бөлүштүрүлүшүнө жана узак мөөнөттүү коопсуздукка таасир этет. Туура иштелип чыккан индукциялык ийилүү бир нече ширетилген чыканактарды алмаштырып, бүтүндөй түтүк системасын жөнөкөйлөтө алат.
| өнөр жай | арыз | Эмне үчүн индукциялык ийилүү колдонулат |
|---|---|---|
| Май жана газ | Узак аралыкка куурлардын ийри сызыктары, станциялардын куурлары, деңиз түтүктөрү | Чоң диаметр, узун радиус жана азыраак ширетүүлөр |
| химия | Технологиялык түтүктөр, мунай заводунун түтүктөрү, химиялык заттарды өткөрүү линиялары | Татаал маршруттоо жана жогорку сапат талаптары |
| Электр энергиясын өндүрүү | Буу түтүктөрү, казан түтүктөрү, супер ысыткыч түтүктөрү | Жогорку температура жана жогорку басым менен тейлөө |
| Кеме куруу | Деңиз түтүк системалары, балласттык линиялар, гидравликалык линиялар | Чектелген мейкиндикте компакттуу түтүктөрдү багыттоо |
| Деңиз инженериясы | Платформа түтүктөрү, FPSO модулдары, суу астындагы колдоо линиялары | Ыңгайлаштырылган ийилүү жана күчтүү структуралык ишенимдүүлүк |
| Steel түзүмү | Ийри конструкциялык түтүктөр, көпүрө түтүктөрү, архитектуралык алкактар | Чоң радиустагы ийри болоттон жасалган компоненттер |
| Казан жана жылуулук алмаштыргыч | Түтүк катушкалары, экономайзер түтүктөрү, мештин дубал түтүктөрү | Кайталануучу түтүк ийүү жана жылуулук жабдууларын өндүрүү |
| Курулуш техникасы | Гидравликалык түтүктөр, оор машина түтүктөр | Жогорку жүктөө системалары үчүн бышык формадагы түтүктөр |
Колдонмону камтуу диаграммасы
Мунай жана газ түтүктөрү ███████████████████ Мунай химиялык заводдору █████████████████ Электр станциялары ███████████████ Кеме куруу ███████████ Болот конструкциялары ███████████ Казандар жана Жылуулук алмаштыргычтар ██████████ Курулуш техникасы ███████
Ылайыктуу материалдар
Индукциялык түтүктөрдү ийүү процесси көптөгөн өткөргүч металлдар үчүн ылайыктуу. Бирок, ар бир материалдын өзүнүн ысытуу мүнөзү, деформация диапазону жана муздатуу талабы бар. Көмүртектүү болот жана аз легирленген болот эң кеңири таралган материалдар болуп саналат, анткени алар индукциялык ысытууга жакшы жооп берет жана түтүктөрдүн жана өнөр жай түтүктөрүнүн курулуштарында кеңири колдонулат. Дат баспас болот жана легирленген болотту да ийгиликтүү ийүүгө болот, бирок алар беттин сапатын жана механикалык касиеттерин коргоо үчүн температураны так көзөмөлдөөнү талап кылат.
| буюм | жарактуулугу | Инженердик жазуулар |
|---|---|---|
| Көмүртек болот түтүк | эң жакшы | Түтүк өткөргүчтөр, болот конструкциялары жана жалпы өнөр жай түтүктөрү үчүн жалпы |
| Аз легирленген болоттон жасалган түтүк | эң жакшы | Басым түтүктөрүнө жана электр станцияларына ылайыктуу |
| Дат баспаган болоттон жасалган түтүк | Жакшы | Кычкылданууну жана деформацияны азайтуу үчүн так температураны көзөмөлдөөнү талап кылат |
| Ысыкка чыдамдуу легирленген болот | Жакшы | Казандарда, буу түтүктөрүндө жана жогорку температурадагы жабдууларда колдонулат |
| Дуплекстүү дат баспас болот | шартталган | Микроструктураны коргоо үчүн катуу жылуулук процедурасын талап кылат |
| Төмөн температурадагы болот | Жакшы | Ийилгенден кийин таасир касиеттерин текшерүү керек болушу мүмкүн |
| Алюминий эритмеси түтүк | шартталган | Төмөнкү калыптоо температурасы жана атайын шаймандар талап кылынат |
| Жез эритмесинен жасалган түтүк | шартталган | Жогорку жылуулук өткөрүмдүүлүгү тийиштүү кубаттуулукту жана катушкалардын дизайнын талап кылат |
| Төрт бурчтуу жана тик бурчтуу түтүк | шартталган | Деформацияны көзөмөлдөө үчүн атайын катушка жана арматура талап кылынат |
жумушчу Principle
Индукциялык түтүк ийүүчү машинанын иштөө принциби электромагниттик индукцияга негизделген. Жез индукциялык катушка аркылуу өзгөрмө ток өткөндө, катушканын айланасында өзгөрмө магнит талаасы пайда болот. Бул магнит талаасынын ичине өткөргүч түтүк жайгаштырылганда, түтүктүн дубалында куюн токтору пайда болот. Бул куюн токтор электрдик каршылыктан улам металлдын ичинде жылуулукту пайда кылат.
Магниттик болоттор үчүн магниттик гистерезис Кюри температурасынан төмөн ысытууга да өбөлгө түзөт. Бул индукциялык ысытууну көмүртектүү болот жана аз легирленген болот түтүктөр үчүн өзгөчө натыйжалуу кылат. Машина түтүктүн бүт узундугун эмес, түтүктүн айланасындагы тар тилкени гана ысытат. Бул ысытылган зона максаттуу ийилүү температурасына жеткенде, гидравликалык түртүү системасы түтүктү алдыга жылдырат, ал эми радиус рычагы түтүктү керектүү ийри сызыкка багыттайт.
Жылытылган зона түтүк жылып баратканда түтүк боюнча тынымсыз жылып турат. Ысык зона өткөндөн кийин, ийилген бөлүктү суу чачыратуу, аба менен муздатуу же табигый муздатуу менен муздатууга болот. Жергиликтүү жылытуунун, башкарылуучу түртүүнүн жана башкарылуучу муздатуунун бул айкалышы жылмакай индукциялык ийилүүнү жаратат.
Индукциялык түтүктөрдү ийүү принцибинин схемасы
Түз түтүктү берүү багыты → ┌──────────────────────────────────────────────┐ │ Жетектөөчү роликтер / Машина төшөгү │ └─────────────────────────────────────┘ │ ▼ ┌───────────────────────┐ │ Индукциялык катушка │ │ Жергиликтүү жылытуу зонасы │ └────────────────────┘ │ ▼ Жылытылган пластик зона │ ▼ Ийүүчү рычаг / Радиус рычаг │ ▼ Узун радиустуу ийилүү
Энергияны айландыруу агымы
Электр энергиясы ↓ Индукциялык кубат булагы ↓ Катушкадагы өзгөрмө ток ↓ Өзгөрмө магнит талаасы ↓ Түтүк дубалындагы куюн ток ↓ Жергиликтүү жылуулуктун пайда болушу ↓ Пластикалык деформация жана ийилүү
техникалык мүнөздөмөлөрү
Индукциялык түтүк ийүүчү машинанын техникалык мүнөздөмөсү түтүктүн диаметрине, дубалдын калыңдыгына, материалына, ийилүү радиусуна, ийилүү бурчуна жана өндүрүштүк кубаттуулугуна жараша тандалышы керек. Туура түтүк диаметринин диапазонуна ээ машина, эгерде электр менен камсыздоо, жыштык, катушканын конструкциясы же гидравликалык түртүү күчү ылайыктуу болбосо, дагы эле иштебей калышы мүмкүн. Ошондуктан, инженердик тандоо түтүктүн максималдуу өлчөмүнө гана эмес, толук формалоо талабына негизделиши керек.
| параметр | Техникалык мүнөздөмө | жазуулар |
|---|---|---|
| продукт аты | Индукциялык түтүктү ийүүчү машина | Түтүктөр жана түтүктөр үчүн ысык индукциялык ийүү жабдуулары |
| жылытуу ыкмасы | Электромагниттик дарстарында жана жылытуу | Ийилүү зонасын жергиликтүү жылытуу |
| Колдонулуучу түтүктүн OD | 21 ммден 1620 ммге чейин же ылайыкташтырылган | Машинанын моделине жана түтүктүн материалына жараша болот |
| дубалдын калыңдыгы | 2 ммден 120 ммге чейин же ылайыкташтырылган | Калың түтүктөр жогорку кубаттуулукту жана күчтүү түртүү күчүн талап кылат |
| Bend радиусу | 1.5D - 20D | D түтүктүн тышкы диаметрин билдирет |
| Ийилген бурч | 0 ° үчүн 180 ° | Долбоордун муктаждыктарына ылайыкташтырылган бурчтар бар |
| жылуулук электр | 60 кВттан 2500 кВт+ чейин | Түтүктүн өлчөмүнө жана өндүрүш ылдамдыгына жараша тандалып алынат |
| Frequency диапазону | 0.5 кГцтен 30 кГцке чейин, типтүү | Чоңураак же калыңыраак түтүктөр үчүн төмөнкү жыштык артыкчылыктуу |
| Электр менен жабдуу түрү | IGBT же тиристор негизиндеги индукциялык электр менен камсыздоо | Кубаттуулук жана жыштык талабына ылайык тандалып алынган |
| Түртүү ыкмасы | Гидравликалык же сервогидравликалык | Түтүктөрдү берүү ылдамдыгын жана туруктуулугун башкарат |
| Control системасы | PLC же CNC | CNC кайталануучу партиялык өндүрүш үчүн сунушталат |
| Температураны өлчөө | Инфрақызыл термометр | Жабык циклдик башкаруу жылытуунун консистенциясын жакшыртат |
| муздатуу ыкмасы | Суу чачыратуу, аба менен муздатуу же табигый муздатуу | Материалга жана жол-жобосуна жараша тандалып алынган |
| Катушканын түрү | Суу менен муздатылган жез индукциялык катушка | Түтүктүн диаметри жана жылытуу туурасы үчүн ылайыкташтырылган |
| Машинанын макети | Горизонталдуу машина төшөгү | Өнөр жай түтүктөрүн ийүү үчүн кеңири таралган |
| Колдонулуучу формалар | Тегерек түтүк, чарчы түтүк, тик бурчтуу түтүк, профилдер | Тегерек эмес бөлүктөр үчүн атайын арматуралар жана катушкалар талап кылынат |
Сунушталган моделди тандоо
Төмөнкү моделди тандоо таблицасы инженердик баалоо үчүн практикалык шилтеме берет. Машинанын акыркы конфигурациясы түтүктүн чыныгы түрүн, тышкы диаметрин, дубалдын калыңдыгын, ийилүү радиусун, ийилүү бурчун жана өндүрүш ритмин текшергенден кийин ырасталышы керек.
| арыз | буюм | Сунушталган күч | Frequency |
|---|---|---|---|
| Кичинекей казан түтүгүнүн ийилиши | Көмүртектүү болот / легирленген болот | 60–160 кВт | 10–30 кГц |
| Жылуулук алмаштыргыч түтүктүн ийилиши | Көмүртектүү болот / дат баспас болот | 80–200 кВт | 8–25 кГц |
| Орточо процесстеги түтүктөрдү ийүү | Көмүртектүү болот / дат баспас болот | 160–300 кВт | 3–15 кГц |
| Кеме куруу түтүгүн ийүү | Көмүртектүү болот / дат баспас болот | 200–500 кВт | 2–10 кГц |
| Мунай химиялык түтүктөрдү ийүү | Көмүртек болот / легирленген болот / дат баспас болот | 300–800 кВт | 1–8 кГц |
| Электр станциясынын буу түтүгүн ийүү | Кошумча болот / ысыкка чыдамдуу болот | 500–1200 кВт | 0.8–5 кГц |
| Мунай жана газ түтүктөрүнүн ийилиши | Түтүк өткөргүч болот | 800–1800 кВт | 0.5–3 кГц |
| Чоң диаметрдеги оор түтүктөрдү ийүү | Көмүртектүү болот / легирленген болот | 1200–2500 кВт+ | 0.5–2 кГц |
Түтүктүн өлчөмү боюнча кубаттуулукту тандоо шилтемеси
| Түтүктүн OD диапазону | Дубалдын калыңдыгы диапазону | Типтүү кубаттуулук диапазону | Machine түрү |
|---|---|---|---|
| 21–89 мм | 2–12 мм | 60–160 кВт | Кичинекей түтүк индукциялык ийүүчү машина |
| 89–219 мм | 4–25 мм | 160–300 кВт | Орточо түтүк индукциялык ийүүчү машина |
| 219–426 мм | 6–40 мм | 300–600 кВт | Оор жүктөрдү ийүү системасы |
| 426–720 мм | 8–60 мм | 600–1000 кВт | Чоң түтүк индукциялык ийүүчү машина |
| 720–1020 мм | 10–80 мм | 1000–1600 кВт | Чоң диаметрдеги түтүктөрдү бүгүү системасы |
| 1020–1620 мм+ | 12–120 мм | 1600–2500 кВт+ | Ыңгайлаштырылган оор жүк ташуучу индукциялык ийилүү линиясы |
Иш процесси
Индукциялык түтүктү ийүү процесси туруктуу жана кайталануучу болушу керек. Жакшы жумуш агымы дубалдын жукарышы, жумурткаланышы, бырыштар, жаракалар жана ийилүү бурчу туура эмес сыяктуу кемчиликтерди азайтууга жардам берет. Өндүрүштөн мурун, оператор түтүктүн материалынын сертификатын, түтүктүн өлчөмүн, максаттуу ийилүү радиусун, талап кылынган бурчун, ысытуу температурасын, муздатуу ыкмасын жана текшерүү стандартын ырасташы керек.
Процесстин агым диаграммасы
Түтүк материалын ырастоо ↓ Түтүктүн бетин тазалоо ↓ Машинанын параметрлерин орнотуу ↓ Индукциялык катушканы орнотуу ↓ Түтүктү жүктөө жана кысуу ↓ Жылытуу зонасын тегиздөө ↓ Индукциялык жылытууну баштоо ↓ Температураны жабык цикл менен башкаруу ↓ Гидравликалык түртүү ↓ Радиустук рычагды ийүү ↓ Башкарылуучу муздатуу ↓ Бурчту токтотуу жана түшүрүү ↓ Өлчөмдөрдү текшерүү ↓ Акыркы сапат жазуусу
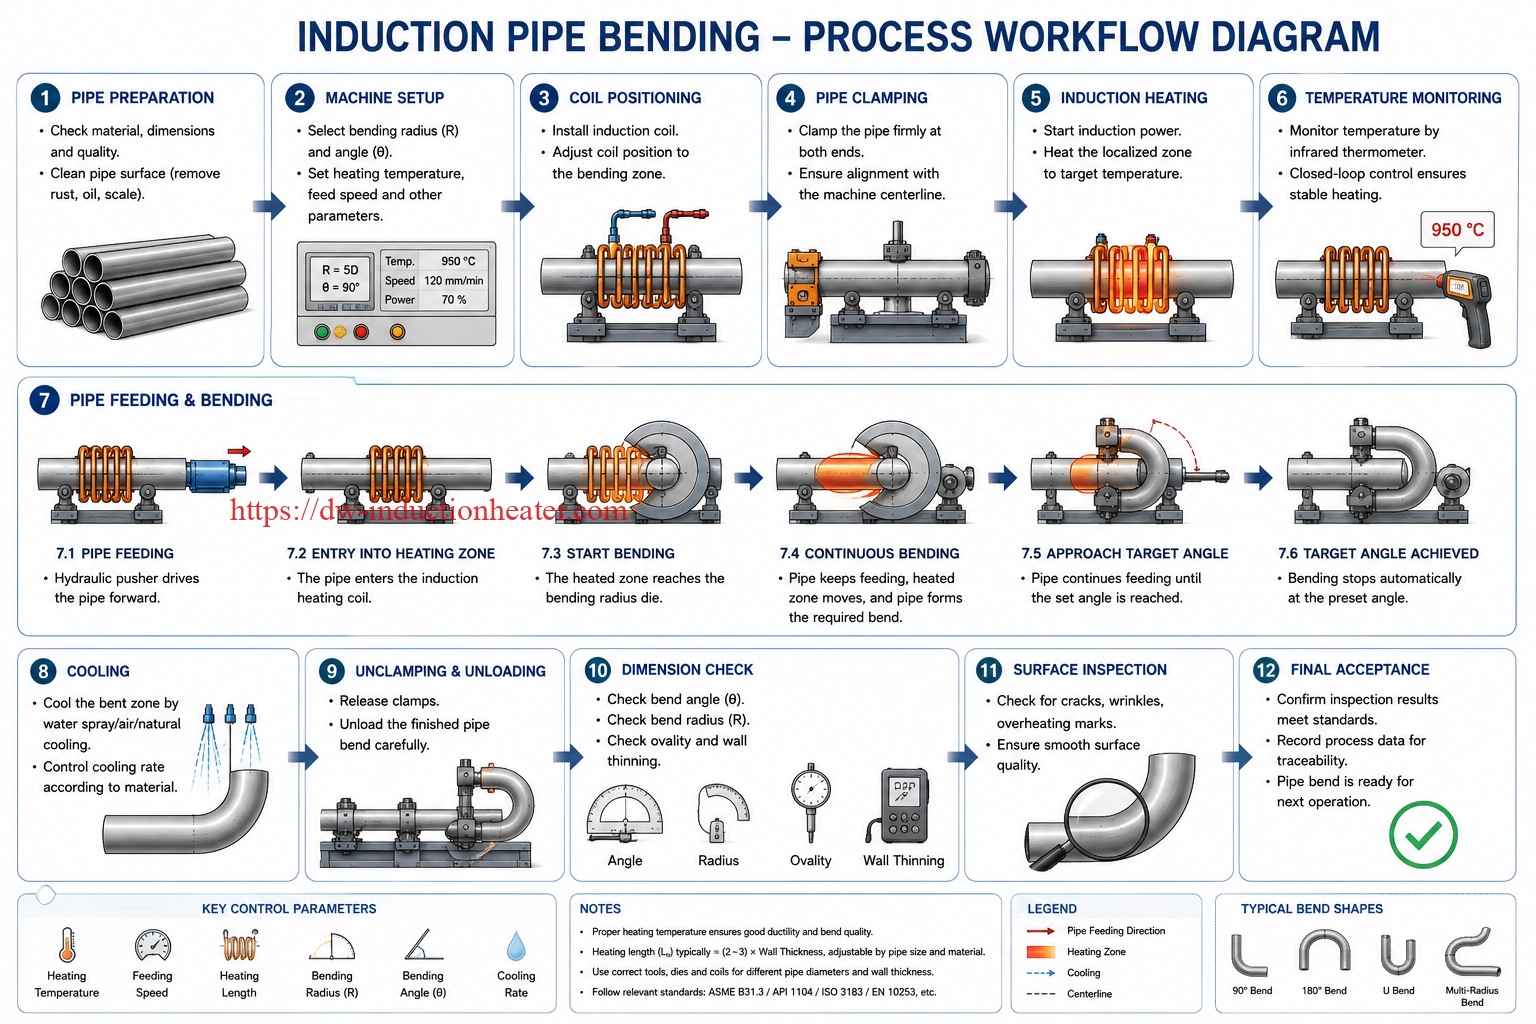
| кадам | операция | Инженердик текшерүү пункту |
|---|---|---|
| 1 | Түтүк маалыматтарын ырастоо | Материалдын классы, OD, дубалдын калыңдыгы жана жылуулук саны |
| 2 | Түтүктүн бетин тазалоо | Жылытуу зонасынын жанындагы майды, датты жана оор кабыкты алып салыңыз |
| 3 | Индукциялык катушканы орнотуу | Катушканын диаметрин, боштугун жана суунун агымын текшериңиз |
| 4 | Ийилүү параметрлерин коюу | Радиус, бурч, ылдамдык, температура жана муздатуу режими |
| 5 | Кысуучу түтүк | Машинанын төшөгү жана радиус рычагы менен тегизделгенин камсыз кылыңыз |
| 6 | Жылытууну баштаңыз | Түтүктүн айланасы боюнча максаттуу температурага бирдей жетиңиз |
| 7 | Түртүп баштоо | Вибрациясыз туруктуу ылдамдыкты сактаңыз |
| 8 | Ийилүүнү аткаруу | Бурчту, радиусун жана түтүктүн кыймылын көзөмөлдөө |
| 9 | Салкын түтүк | Материалга жараша суу, аба же табигый муздатууну тандаңыз |
| 10 | Ийилген жерди текшерүү | Бурчту, радиусун, овалдыкты, дубалдын калыңдыгын жана бетин текшериңиз |
Катушка жана арматуранын дизайны
Индукциялык катушка жана арматура ийилүү сапаты үчүн абдан маанилүү. Катушка жылытуу зонасын башкарат, ал эми арматура түтүктүн кыймылын жана деформациясын башкарат. Начар иштелип чыккан катушка бирдей эмес температурага, жергиликтүү ысып кетүүгө, жай ысытууга же энергиянын натыйжалуулугунун төмөндөшүнө алып келиши мүмкүн. Начар арматура түтүктүн тайгаланып кетишине, жумурткаланышына, бырышып калышына же ийилүү бурчун туура эмес түзүүгө алып келиши мүмкүн.
Индукциялык катушканын долбоорлоо факторлору
| Дизайн фактору | Инженердик таасир | сунуш кылуу |
|---|---|---|
| Катушканын ички диаметри | Муфтанын натыйжалуулугуна жана түтүктөрдүн тазалыгына таасир этет | Коопсуз кыймыл жана натыйжалуу жылытуу үчүн тийиштүү боштукту сактаңыз |
| Катушканын туурасы | Жылытуу тилкесинин туурасын аныктайт | Түтүктүн диаметрин, дубалдын калыңдыгын жана ийилүү радиусун дал келтириңиз |
| Кезек саны | Жылытуунун интенсивдүүлүгүнө жана импеданска таасир этет | Электр менен камсыздоо жана жыштыкка жараша долбоорлоо |
| Жез түтүктүн өлчөмү | Учурдагы кубаттуулукка жана муздатуу кубаттуулугуна таасир этет | Жогорку токтун иштеши үчүн жетиштүү бөлүктү колдонуңуз |
| суу агымы | Катушканын ысып кетишинин алдын алат | Агым которгучун жана температураны көзөмөлдөөнү колдонуңуз |
| Магниттик концентратор | Айрым учурларда жылытуунун фокусун жакшыртат | Жылытуунун натыйжалуулугун же багытын башкаруу талап кылынганда колдонуңуз |
| Катушканын изоляциясы | Электр энергиясынын кыска туташуусунун алдын алат | Ысыкка чыдамдуу жана сууга туруктуу изоляцияны колдонуңуз |
Арматура жана радиус колунун дизайны
| Арматура бөлүгү | милдети | Дизайн талабы |
|---|---|---|
| Түтүк кысгыч | Ийилүү учурунда түтүктү бекитет | Бетине зыян келтирбестен күчтүү кысуу күчү |
| Гид роликтер | Колдоо түтүгүнүн кыймылы | Так тегиздөө жана аз сүрүлүү |
| Радиус колу | Ийилүү радиусун башкарат | Катуу түзүлүш жана так жайгаштыруу |
| Мандрел же ички колдоо | Зарыл болсо, жука дубалдуу түтүктөрдү колдойт | Ийилүүнүн оор шарттары үчүн колдонулат |
| Муздатуучу чачыраткыч шакекче | Жылыткандан кийин түтүктү муздатат | Бирдей чачыратуу бурчу жана жөнгө салынуучу агым |
| Машина керебети | Түтүктөрдү жана механикалык жүктөмдү колдойт | Жакшы түздүк менен бекем ширетилген түзүлүш |
Башкаруу системасы жана автоматташтыруу
Заманбап индукциялык түтүк ийүүчү станоктор кайталанууну жакшыртуу жана оператордун көз карандылыгын азайтуу үчүн PLC же CNC башкаруусун колдонушат. Башкаруу системасы жылытуу кубаттуулугун, түтүктү түртүү ылдамдыгын, ийүү бурчун, муздатуу агымын жана коопсуздукту коргоону координациялашы керек. Жогорку спецификациялуу түтүк ийилүүлөрү үчүн процесстик маалыматтарды жазуу абдан маанилүү, анткени сатып алуучуларга сапатты көзөмөлдөө үчүн өндүрүштүк жазуулар керек болушу мүмкүн.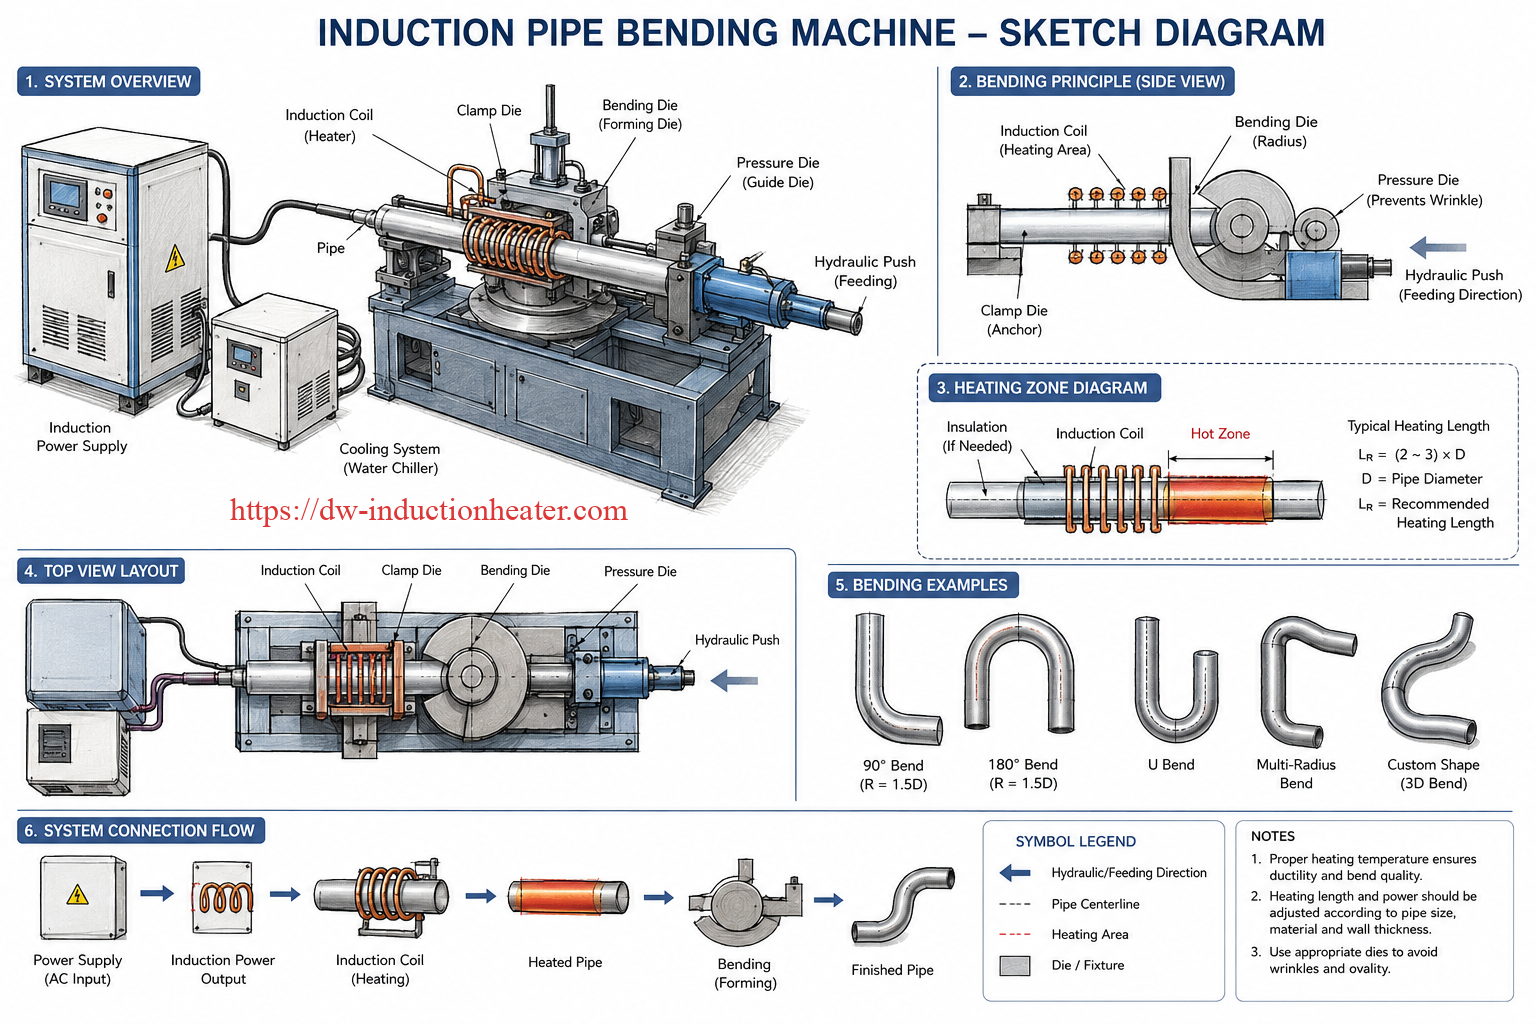
| Control Function | ниет | пайда |
|---|---|---|
| Жабык цикл температураны көзөмөлдөө | Өлчөнгөн температурага жараша кубаттуулукту тууралайт | Жылытуунун туруктуулугун жакшыртат |
| Гидравликалык ылдамдыкты башкаруу | Түтүктөрдү түртүү ылдамдыгын башкарат | Ийилүүнүн консистенциясын жакшыртат |
| Ийилүү бурчун башкаруу | Машинаны максаттуу бурчта токтотот | Өлчөмдүк тактыкты жакшыртат |
| Рецепт сактоо | Ар кандай түтүктөр үчүн параметрлерди сактайт | Орнотуу убактысын кыскартат |
| Суу агымын көзөмөлдөө | Катушканы жана электр менен камсыздоону коргойт | Ашыкча ысып кетүүдөн келип чыккан зыяндын алдын алат |
| Ойготкуч тутуму | Анормалдуу шарттарды аныктайт | Коопсуздукту жакшыртат |
| Маалыматтарды жаздыруу | Температураны, ылдамдыкты жана убакытты жазып алат | Сапаттуу көзөмөлдөөнү колдойт |
| Сенсордук экран HMI | Оператор интерфейси | Иштөөнү жана мүчүлүштүктөрдү оңдоону жеңилдетет |
Автоматташтыруу деңгээлин салыштыруу
| Автоматташтыруу деңгээли | Өзгөчөлүктөрү | Ылайыктуу сатып алуучу |
|---|---|---|
| Кол менен жардам берилген | Кол менен орнотуу, негизги башкаруу, арзаныраак | Кичинекей устаканалар жана кээде ийилүү |
| PLC контролдоо | Автоматтык жылытуу жана ылдамдыкты башкаруу | Жалпы өнөр жай түтүктөрүн жасоо |
| CNC башкаруу | Рецепттерди сактоо, бурчту көзөмөлдөө жана маалыматтарды башкаруу | Партиялык өндүрүш жана жогорку сапаттагы түтүктөрдүн ийилиши |
| Жекелештирилген өндүрүш линиясы | Интегралдык жүктөө, ийүү, муздатуу жана текшерүү | Ири түтүктөрдүн ийри сызыктарын өндүрүүчүлөр |
Жалпы көйгөйлөр жана чечимдер
Индукциялык түтүктөрдү ийүүдө эң көп кездешкен кемчиликтер, адатта, температурага, ылдамдыкка, катушканын конструкциясына, арматураны колдоого жана муздатуу ыкмасына байланыштуу. Массалык өндүрүштөн мурун туруктуу ийүү процедурасын иштеп чыгуу керек.
| маселе | Мүмкүн болгон себеп | Инженердик чечим |
|---|---|---|
| Дубалдын ашыкча жукарышы | Ийилүү радиусу өтө кичинекей, температура өтө жогору, ылдамдык туура эмес | Радиусту чоңойтуңуз, температураны оптималдаштырыңыз жана деформация ылдамдыгын азайтыңыз |
| Түтүктүн жумурткасы өтө жогору | Начар колдоо, туруксуз жылытуу, ашыкча ийилүү күчү | Жетектөөчү роликтерди тууралаңыз, катушканын жылытуу бирдейлигин жакшыртыңыз жана жакшыраак бекиткичти колдонуңуз |
| Ички жаадагы бырыштар | Кысуу чыңалуусу өтө жогору же радиусу өтө тар | Ийилүү радиусун чоңойтуңуз, ылдамдыкты оптималдаштырыңыз же ички колдоону кошуңуз |
| Беттик крекинг | Материалдын ийкемдүүлүгүнүн төмөндүгү, туура эмес температура же тез муздатуу | Материалды текшериңиз, жылытуу температурасын жана муздатуу ыкмасын тууралаңыз |
| Бир калыпта эмес жылытуу | Катушканын туура эмес боштугу же катушканын начар дизайны | Катушканы кайра долбоорлоңуз, муфта аралыгын тууралаңыз жана кубаттуулуктун дал келүүсүн текшериңиз |
| Катушканын ашыкча ысып кетиши | Суунун агымы жетишсиз же муздатуу каналы тыгылып калган | Суунун агымын көбөйтүңүз, чыпканы тазалаңыз жана агымдан коргоочу каражаттарды орнотуңуз |
| Ийилүү бурчу так эмес | Башкаруу катасы, түтүктүн тайгаланышы же гидравликалык туруксуздук | Бурч сенсорун калибрлеңиз, кысууну жакшыртыңыз жана гидравликалык системаны текшериңиз |
| Беттик масштаб | Жогорку температурага өтө узак убакытка дуушар болуу | Жылытуу убактысын оптималдаштырып, коргоо чараларын карап көрүңүз |
| Катуулуктун өзгөрүшү | Туура эмес муздатуу ылдамдыгы же жөнгө салынбаган жылуулук цикли | Башкарылуучу муздатууну колдонуңуз жана зарыл болсо, жылуулук менен иштетүүнү жүргүзүңүз |
| Өндүрүш ылдамдыгынын төмөндүгү | Кубат жетишсиз же катушканын натыйжалуулугу начар | Кубаттуулукту жогорулатыңыз, катушканын дизайнын жакшыртыңыз же жыштыкты оптималдаштырыңыз |
Инженердик тандоо боюнча колдонмо
Инженер катары, индукциялык түтүк ийүүчү машинаны тандоодогу биринчи кадам - түтүктүн максималдуу диаметрин сурабоо. Туура мамиле - ийүү тапшырмасын толугу менен аныктоо. Түтүктүн материалы, дубалдын калыңдыгы, ийүү радиусу, ысытуу температурасы, өндүрүш ылдамдыгы жана текшерүү стандарты машинанын конфигурациясына таасир этет.
1-кадам: Түтүктүн материалын аныктоо
Көмүртек болотту көптөгөн түстүү эмес металлдарга караганда индукция аркылуу ысытуу жана ийүү оңой. Дат баспас болот, дуплекстүү болот жана эритме болот кылдат жылуулук көзөмөлүн талап кылат. Эгерде түтүк басым менен тейлөөдө колдонулса, ийилгенден кийинки материалдын касиеттерин эске алуу керек.
2-кадам: Түтүктүн өлчөмүн ырастаңыз
Түтүктүн сырткы диаметри жана дубалдын калыңдыгы жылытуу кубаттуулугун, катушканын диаметрин, түртүү күчүн жана машинанын катмарынын бекемдигин аныктайт. Калың дубалдуу түтүк тереңирээк жылытуу үчүн төмөнкү жыштыкты талап кылышы мүмкүн.
3-кадам: Ийилүү радиусун ырастаңыз
Кичинекей радиус деформацияны, дубалдын жукарышын жана овалдыкты жогорулатат. Узун радиусу башкарууга оңой жана суюктуктун жакшы агымын камсыз кылат. Көптөгөн түтүктөрдү колдонуу басымдын жоголушун азайтуу үчүн узун радиустагы ийилүүнү артык көрөт.
4-кадам: Өндүрүш кубаттуулугун ырастоо
Эгерде сатып алуучу кээде гана буйрутма боюнча ийилүүнү жасаса, жарым автоматтык система жетиштүү болушу мүмкүн. Эгерде сатып алуучу көп сандаган түтүк ийилүүсүн жасаса, CNC башкаруу, рецепт сактоо жана маалыматтарды жаздыруу сунушталат.
5-кадам: Сапат стандартын ырастоо
Өнөр жай түтүктөрүнүн ийилиши үчүн дубалдын калыңдыгын текшерүү, жумурткалыкты өлчөө, катуулукту текшерүү, эскирбеген туруктуулук сыноосу (NDT), механикалык сыноо же ийилгенден кийинки жылуулук менен иштетүү талап кылынышы мүмкүн. Машина талап кылынган процессти башкарууну колдой алышы керек.
| Тандоо суроосу | Бул эмне үчүн маанилүү? | Сатып алуучудан керектүү маалымат |
|---|---|---|
| Түтүктүн материалы кандай? | Жылытуу жана муздатуу процессин аныктайт | Материалдык класс жана стандарт |
| Түтүктүн OD диапазону кандай? | Машинанын өлчөмүн жана катушкасынын дизайнын аныктайт | Минималдуу жана максималдуу тышкы диаметр |
| Дубалдын калыңдыгы канча? | Кубаттуулукту жана жылытуу тереңдигин аныктайт | Минималдуу жана максималдуу дубал калыңдыгы |
| Ийилген радиус деген эмне? | Радиустук рычагды жана деформация деңгээлин аныктайт | 1.5D, 3D, 5D, 10D же жекече |
| Ийилүү бурчу кандай? | Машинанын жүрүшүн жана бурчту башкарууну аныктайт | Жалпы бурч же максималдуу бурч |
| Өндүрүш көлөмү канча? | Автоматташтыруу деңгээлин аныктайт | Күнүнө же айына бөлүктөрү |
| Цехтин электр менен камсыздоосу кандай? | Электр конфигурациясын аныктайт | Чыңалуу, фаза жана жыштык |
| Кандай сапаттык тесттер талап кылынат? | Процессти башкарууну жана жазууларды аныктайт | NDT, катуулук, дубалдын калыңдыгы, жумурткалык |
артыкчылыктары
Салттуу ийүү жана чыканак менен ширетүү ыкмалары менен салыштырганда, индукциялык түтүктөрдү ийүү өндүрүштүк жана инженердик артыкчылыктарды берет. Бул долбоор өзгөчө геометрияны, түтүктөрдүн чоң өлчөмүн же ширетүү чекиттерин кыскартууну талап кылганда өзгөчө баалуу.
| артыкчылык | түшүндүрүү | Сатып алуучунун пайдасы |
|---|---|---|
| Жергиликтүү жылытуу | Ийилүү зонасы гана жылытылат | Энергиянын натыйжалуулугун жогорулатат жана жылуулук бурмалоосун азайтат |
| Төмөнкү пайда кылуучу күч | Ысык металлды деформациялоо оңой | Чоң жана калың дубалдуу түтүктөр үчүн ылайыктуу |
| Ыңгайлаштырылган ийилүү радиусу | Радиусту долбоордун муктаждыктарына жараша тандай аласыз | Түтүктөрдү багыттоо боюнча ийкемдүүрөөк |
| Азыраак ширетүүлөр | Бир индукциялык ийилүү бир нече чыканактарды алмаштыра алат | Ширетүү жана текшерүү чыгымдарын азайтат |
| Жылмакай агым | Узун радиустагы ийилүү турбуленттүүлүктү азайтат | Түтүк системаларындагы басымдын төмөндөшү |
| Жакшы кайталануучу | PLC/CNC башкаруусу параметрлерди турукташтырат | Жакшыраак сапаттагы ырааттуулук |
| Кеңири материал диапазону | көмүртек болотун, дат баспас болотту жана эритме болотту иштете алат | Көптөгөн тармактар үчүн ылайыктуу |
| Тазалоо процесси | Жылытуу үчүн ачык оттун кереги жок | Семинардын чөйрөсүн жакшыртат |
Артыкчылыктар диаграммасы
Ыңгайлаштырылган радиусу ийкемдүүлүгү ██████████████████████████████████████ Ширетүү чекиттерин азайтуу █████████████████ Кайталануучу сапат ███████████████ Энергиянын үнөмдүүлүгү ███████████████ Таза жылытуу процесси █████████████
чектөөлөр
Индукциялык түтүктөрдү ийүү күчтүү болгону менен, ал ар бир түтүктү калыптоо тапшырмасы үчүн эң жакшы чечим эмес. Сатып алуучулар жабдууларды сатып алардан мурун чектөөлөрдү түшүнүшү керек.
| чектөө | акыл | Практикалык сунуш |
|---|---|---|
| Жогорку баштапкы инвестиция | Машина электр менен камсыздоону, катушканы, гидравликалык системаны жана башкаруу элементтерин камтыйт | Кадимки өндүрүш же жогорку баалуу түтүктөрдүн ийилиши үчүн эң жакшы |
| Процесстик билимди талап кылат | Температура, ылдамдык жана муздатуу ийилүү сапатына таасир этет | Жеткирүүчүнү колдоо жана процедураны сыноодон өткөрүү |
| Ар кандай түтүк өлчөмдөрү ар кандай катушкаларды талап кылат | Катушка муфтасы түтүктүн диаметрине дал келиши керек | Түтүктөрдүн жалпы өлчөмдөрү үчүн катушка топтомдорун даярдаңыз |
| Бардык түстүү эмес металлдар үчүн идеалдуу эмес | Жогорку жылуулук өткөрүмдүүлүгү жылытуунун натыйжалуулугун төмөндөтүшү мүмкүн | Алюминий же жез эритмелери үчүн процесстик сыноолорду жүргүзүү |
| Сапатты текшерүү дагы эле талап кылынат | Ысык ийилүү геометрияны жана жылуулук тарыхын өзгөртөт | Дубалдын жукарышын, жумурткалыгын жана беттик кемчиликтерин текшериңиз |
| Чоң машиналар заводдук аянтты талап кылат | Түтүктөрдү жүктөө жана радиустук кол кыймылы орунду талап кылат | Сатып алуудан мурун цехтин макетин пландаштырыңыз |
Эмне үчүн HLQ индукциялык жабдууларын тандоо керек?
HLQ Induction Equipment Co., Ltd. металлды жылытуу үчүн өнөр жайлык индукциялык жылытуу чечимдерине, мисалы, ширетүү, катуулоо, согуу, эритүү, күйгүзүү, алдын ала ысытуу, кичирейтүүчү фитинг жана жекече термикалык иштетүүгө басым жасайт. Индукциялык түтүктөрдү ийүү үчүн жылытуу системасы бүтүндөй машинанын эң маанилүү бөлүктөрүнүн бири болуп саналат. Туруктуу кубаттуулук, ылайыктуу жыштык, ишенимдүү катушка муздатуу жана так температураны көзөмөлдөө ийүүнүн сапатына түздөн-түз таасир этет.
HLQ индукциялык жылытуу кубаттуулугун тандоо, орто жыштыктагы жылытуу системасын долбоорлоо, суу менен муздатылган катушкаларды долбоорлоо, трансформаторду дал келтирүү, муздатуу системасын конфигурациялоо жана колдонмону сыноону колдоо менен түтүктөрдү ийүү жабдууларынын долбоорлорун колдой алат. Көмүртектүү болот түтүктү, дат баспас болот түтүктү, эритме түтүктү, казан түтүкчөсүн же чоң түтүк түтүкчөсүн ийүүгө муктаж болгон кардарлар үчүн HLQ түтүктүн өлчөмүнө жана процесстин талаптарына ылайык туура жылытуу кубаттуулугун, жыштык диапазонун жана катушка түзүлүшүн баалоого жардам бере алат.
| HLQ колдоо аймагы | Кардар наркы |
|---|---|
| Индукциялык электр менен камсыздоону тандоо | Кубаттуулукту жана жыштыкты түтүктүн өлчөмүнө жана дубалдын калыңдыгына дал келтирүүгө жардам берет |
| Ыңгайлаштырылган катушка дизайны | Жылытуунун бирдейлигин жана натыйжалуулугун жакшыртат |
| Муздатуу системасынын сунушу | Катушканы, электр менен камсыздоону жана ийилүү процессинин туруктуулугун коргойт |
| Инженердик консультация | Материалды, температураны жана процессти баалоону колдойт |
| Колдонмого багытталган конфигурация | Ар кандай тармактар жана түтүктөрдүн мүнөздөмөлөрү үчүн чечимдерди сунуштайт |
| Экспорттук байланышты колдоо | Эл аралык сатып алуучуларга техникалык талаптарды тактоого жардам берет |
Сатып алуучулар үчүн индукциялык түтүктөрдү ийүү боюнча ишенимдүү чечим машинанын сырткы көрүнүшү менен гана бааланбашы керек. Ал толук инженердик система катары бааланышы керек: жылытуу кубаттуулугу, жыштыгы, катушканын дизайны, гидравликалык күч, башкаруу системасы, муздатуу, коопсуздук жана процессти колдоо бирге иштеши керек.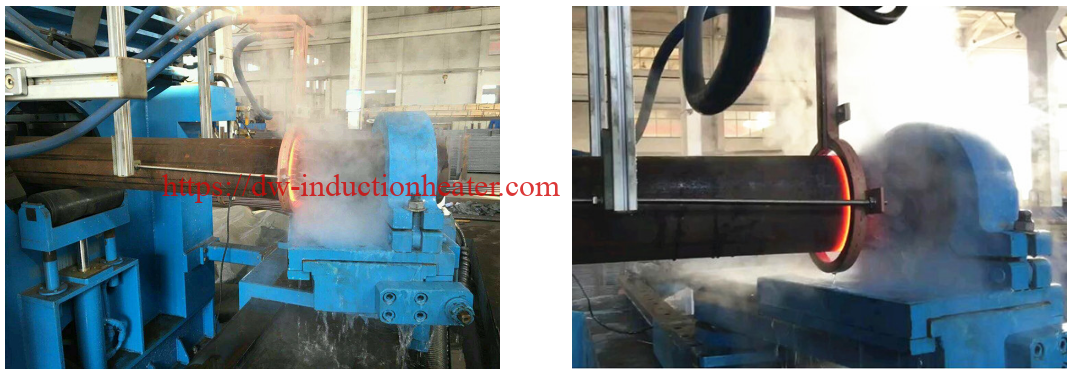
FAQ
1. Индукциялык түтүк ийүүчү машина деген эмне?
Индукциялык түтүк ийүүчү машина - бул электромагниттик индукция аркылуу түтүктүн жергиликтүү зонасын ысытуучу жана жылытылган бөлүктү башкарылуучу гидравликалык же CNC күчү менен ийүүчү жабдуу.
2. Индукциялык түтүктү ийүү менен кандай материалдарды ийүүгө болот?
Жалпы материалдарга көмүртек болот, аз легирленген болот, дат баспас болот, ысыкка чыдамдуу легирленген болот, казан түтүк болот, түтүк болот жана атайын технологиялык дизайндагы кээ бир түстүү эмес металлдар кирет.
3. Индукциялык ийүү муздак ийүүгө караганда жакшыраакпы?
Чоң диаметрлүү, калың дубалдуу же жогорку бекемдиктеги түтүктөр үчүн индукциялык ийүү, адатта, жакшыраак, анткени локалдашкан жылытуу калыптандыруу күчүн азайтып, ийилүүнүн сапатын жакшыртат. Муздак ийүү кичирээк жана ичке түтүктөр үчүн дагы эле пайдалуу.
4. Типтүү ийилүү радиусу кандай?
Жалпы ийилүү радиустарына 1.5D, 3D, 5D жана 10D кирет. D түтүктүн тышкы диаметрин билдирет. Узун радиустагы ийилүү көбүнчө басымдын жоголушун азайтуу үчүн түтүктөрдө колдонулат.
5. Индукциялык ийүү дубалдын калыңдыгын азайтабы?
Дубалдын жукарышы, адатта, ийилген жердин сырткы догосунда болот. Туура процесс дубалдын жукарышын кабыл алынган инженердик чектерде көзөмөлдөй алат.
6. Дат баспас болоттон жасалган түтүктү индукция аркылуу ийүүгө болобу?
Ооба. Дат баспас болоттон жасалган түтүктү индукция аркылуу ийүүгө болот, бирок температураны көзөмөлдөө, кычкылданууну көзөмөлдөө жана муздатуу ыкмасын кылдаттык менен тандоо керек.
7. Индукциялык түтүк ийүүчү станок үчүн кандай кубаттуулук талап кылынат?
Кубаттуулук түтүктүн диаметрине, дубалдын калыңдыгына, материалына, жылытуу температурасына жана өндүрүш ылдамдыгына жараша болот. Кичинекей түтүктөрдү ийүү үчүн 60–160 кВт, ал эми чоң түтүктөрдү ийүү үчүн 1000 кВт же андан көп энергия талап кылынышы мүмкүн.
8. Түтүктөрдү ийүү үчүн кандай жыштык ылайыктуу?
Чоң жана калың дубалдуу түтүктөр тереңирээк жылытуу үчүн адатта төмөнкү же орточо жыштыкты талап кылат. Кичинекей түтүктөр жогорку жыштыкты колдоно алышат. Акыркы жыштык жылытуунун тереңдигине жана түтүктүн өлчөмүнө жараша тандалышы керек.
9. Индукциялык катушканын ролу кандай?
Индукциялык катушка түтүктү ысыткан өзгөрмө магнит талаасын пайда кылат. Ал, адатта, суу менен муздатылган жез түтүктөн жасалат жана түтүктүн диаметрине ылайыкташтырылат.
10. Бир машина ар кандай өлчөмдөгү түтүктөрдү ийе алабы?
Ооба, бирок ар кандай түтүк өлчөмдөрү жылытуунун натыйжалуулугун жана ийилүүнүн тактыгын сактоо үчүн ар кандай катушкаларды, кыскычтарды жана процесстин жөндөөлөрүн талап кылат.
11. Индукциялык ийүүдөн кийин кандай муздатуу ыкмасы колдонулат?
Муздатуу суу чачыратуу, аба менен муздатуу же табигый муздатуу болушу мүмкүн. Туура ыкма түтүктүн материалына, дубалдын калыңдыгына жана механикалык касиеттерге коюлган талаптарга жараша болот.
12. Түтүктү ийүүдөн кийин эмнени текшерүү керек?
Типтүү текшерүү пункттарына ийилүү бурчу, ийилүү радиусу, жумурткалыгы, дубалдын жукарышы, беттик жаракалар, катуулугу жана долбоор талап кылса, материалдын касиеттери кирет.
13. Индукциялык ийилүү стандарттуу чыканактарды алмаштыра алабы?
Ооба. Көптөгөн түтүк жана өнөр жай түтүк долбоорлорунда индукциялык ийилүү бир нече стандарттуу чыканактарды алмаштырып, ширетүүлөрдү азайтып, агым жолун долбоорлоону жакшырта алат.
14. CNC башкаруусу зарылбы?
CNC башкаруусу сериялык өндүрүш, жогорку тактык, рецептти сактоо жана сапатты көзөмөлдөө үчүн сунушталат. Кээде ийилүү үчүн PLC башкаруусу жетиштүү болушу мүмкүн.
15. Баа суроо үчүн кандай маалымат керек?
Сатып алуучу түтүктүн материалын, түтүктүн тышкы диаметрин, дубалдын калыңдыгын, ийилүү радиусун, ийилүү бурчун, өндүрүш көлөмүн, цехтин чыңалуусун, муздатуучу суунун абалын жана талап кылынган сапат стандартын бериши керек.
16. Индукциялык түтүктөрдү ийүү эмне үчүн мунай жана газ түтүктөрү үчүн ылайыктуу?
Мунай жана газ түтүктөрү көбүнчө чоң диаметрдеги, узун радиустагы жана ылайыкташтырылган бурчтуу ийилүүнү талап кылат. Индукциялык ийилүү мындай ийилүүнү азыраак ширетүүчү жана жылмакай агым менен камсыздай алат.
17. Түтүктөрдү ийүү менен түтүктөрдү ийүүнүн ортосунда кандай айырма бар?
Түтүктөрдү ийүү, адатта, номиналдык түтүк өлчөмү менен өлчөнгөн өнөр жай түтүктөрүн билдирет, ал эми түтүктөрдү ийүү көбүнчө тышкы диаметри менен өлчөнгөн түтүктөрдү билдирет. Индукциялык жылытууну машина да, катушка да туура долбоорлонгон учурда колдонсо болот.
18. Сатып алуучулар ийилүү кемчиликтерин кантип азайта алышат?
Сатып алуучулар туура жылытуу температурасын, ылайыктуу катушка конструкциясын, туруктуу түртүү ылдамдыгын, туура муздатуу ыкмасын жана ишенимдүү арматура колдоосун колдонушу керек. Партиялык өндүрүштөн мурун сыноо ийүү жана текшерүү сунушталат.
19. Индукциялык ийүүнү төрт бурчтуу же тик бурчтуу түтүктөр үчүн колдонсо болобу?
Ооба, бирок төрт бурчтуу жана тик бурчтуу түтүктөр бурчтук жылытууну, дубалдын кулашын жана форманын деформациясын көзөмөлдөө үчүн атайын катушка конструкциясын жана арматураларды талап кылат.
20. Жеткирүүчүнү кантип тандашым керек?
Индукциялык жылытууну жана түтүктөрдү ийүү инженериясын түшүнгөн жеткирүүчүнү тандаңыз. Жеткирүүчү кубаттуулукту тандоону, катушканын дизайнын, муздатуунун конфигурациясын, процессти колдоону жана сатуудан кийинки тейлөөнү камсыз кылышы керек.
Related буюмдар
-

DW-HF-45kw жогорку жыштыктагы индукциялык жылыткыч
-
дарстарында жана жылытуу үчүн Орточо жыштык берүүлөр
-
Согуу-экструзия жана прокаттоо үчүн индукциялык даяр жылытуу системасы
-
Болотту, жезди жана алюминийди ысык калыптандыруу үчүн индукциялык куйма жылыткычтар
-
60 кВт электромагниттик индукциялык жылытуу жабдуулары