

Жез, жез, болот жана HVAC түтүк муундары үчүн көчмө индукциялык ширетүүчү машина
Portable Induction Brazing Machine
Мазмуну
- Тез жооп
- Бул продукт деген эмне?
- Негизги тиркемелер
- Ылайыктуу материалдар
- жумушчу Principle
- техникалык мүнөздөмөлөрү
- Сунушталган моделди тандоо
- Иш процесси
- Катушка жана арматуранын дизайны
- Башкаруу системасы жана автоматташтыруу
- Жалпы көйгөйлөр жана чечимдер
- Инженердик тандоо боюнча колдонмо
- артыкчылыктары
- чектөөлөр
- Эмне үчүн HLQ индукциялык жабдууларын тандоо керек?
- FAQ
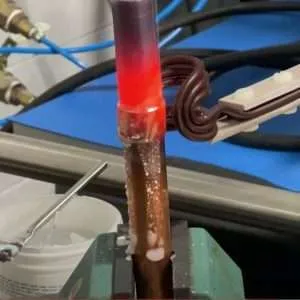
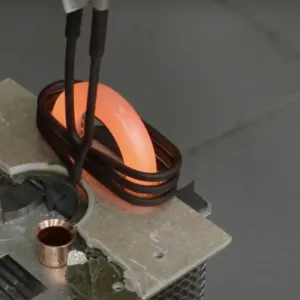
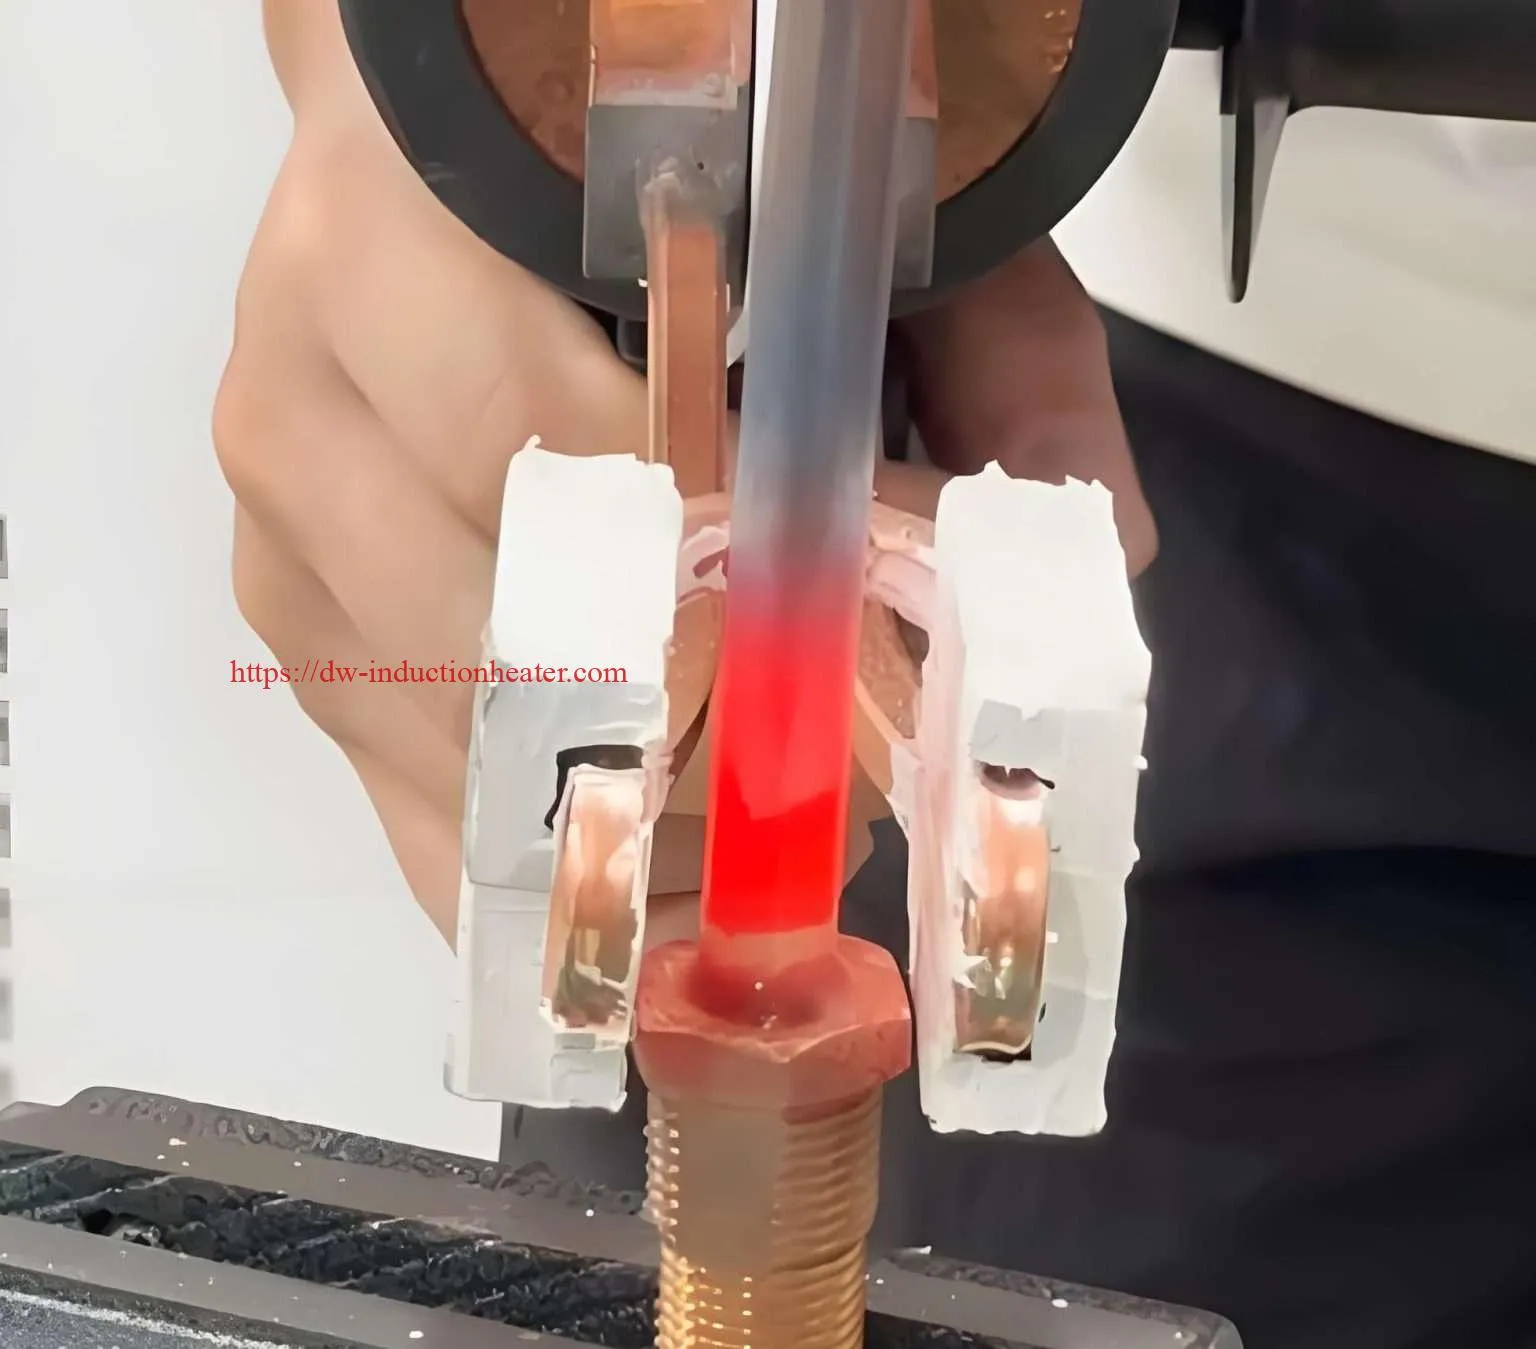
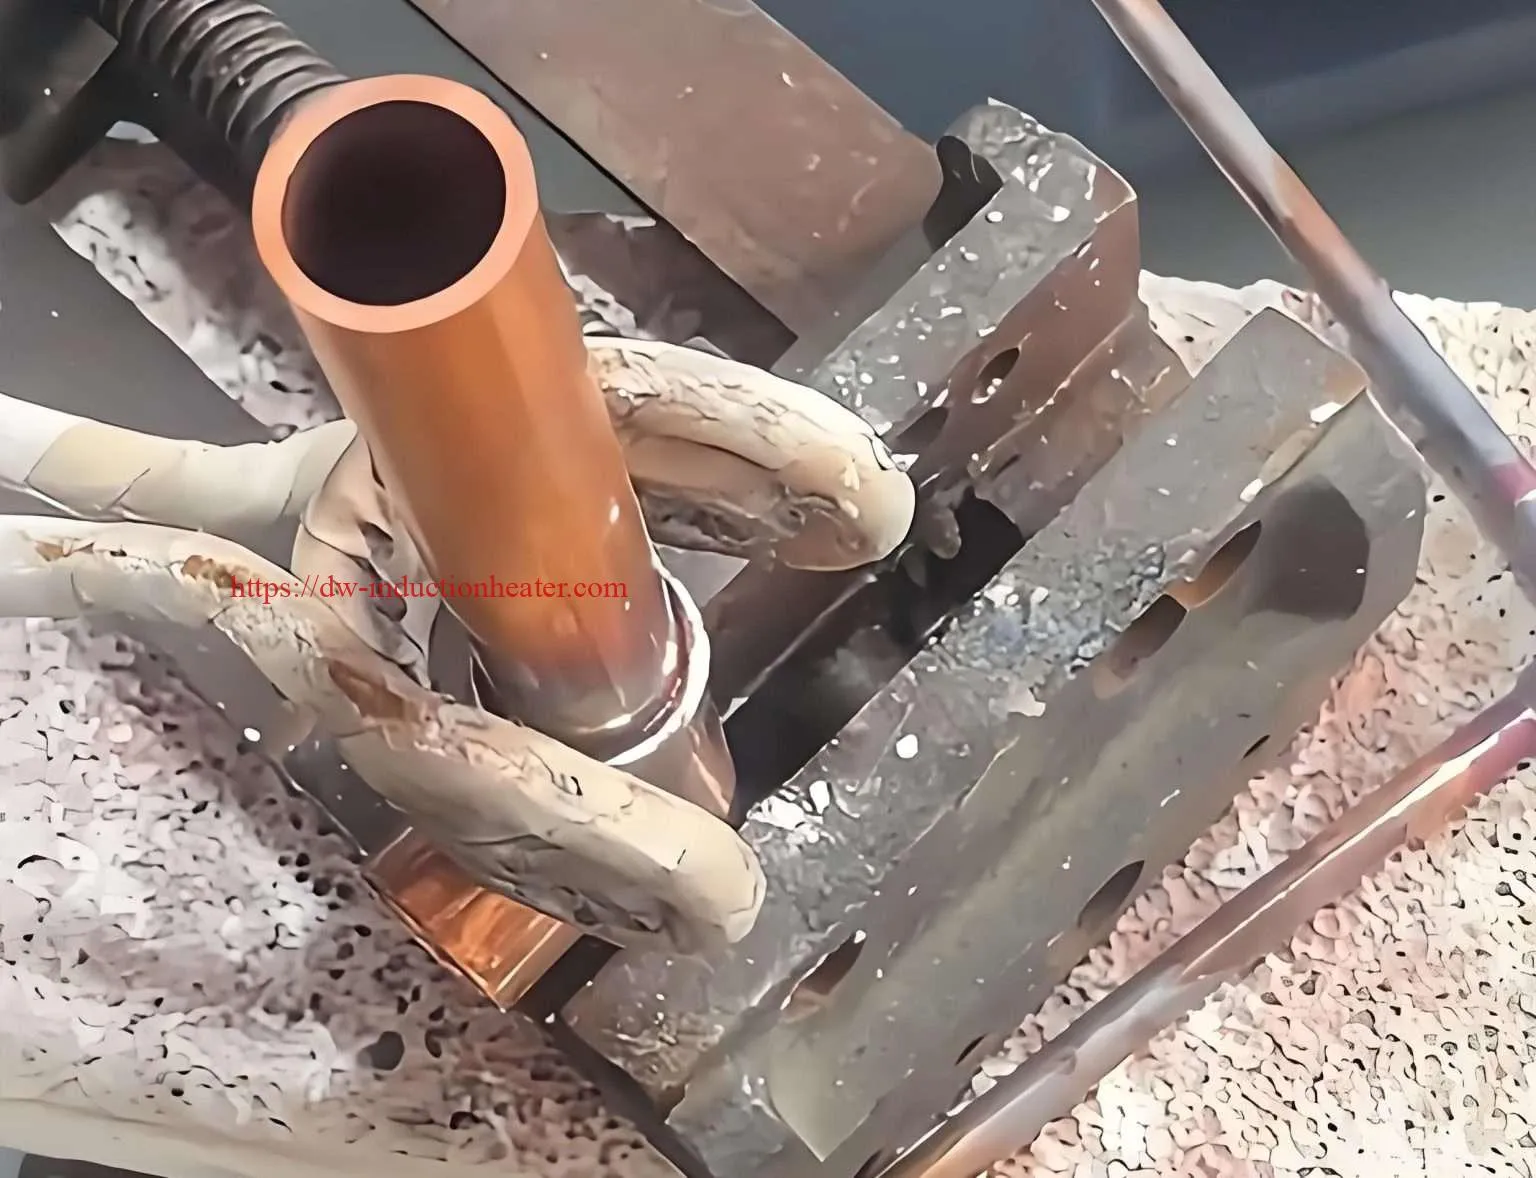
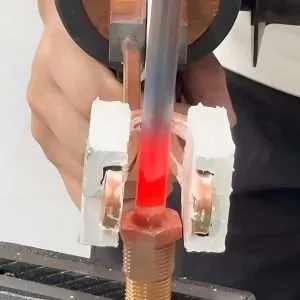
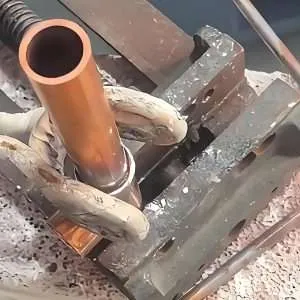
Көчмө дарстарында brazing машина жезди, жезди, болотту, дат баспас болотту, карбидди, алмаз аспаптарды жана аралаш металл курамдарын ширетүүчү толтургуч металл менен бириктирүү үчүн колдонулган компакттуу, жогорку жыштыктагы индукциялык жылытуу системасы. Ачык жалынды колдонуунун ордуна, ал түздөн-түз бириктирүүчү аймактын ичинде башкарылуучу электромагниттик жылуулукту пайда кылат. Ал HVAC жез түтүктөрүндө, муздаткыч түтүктөрүндө, автомобиль тетиктеринде, электр туташтыргычтарында, карбид аспаптарында, алмаз сегменттеринде жана дат баспас болоттон жасалган курамдарда кеңири колдонулат. Сатып алуучулар үчүн ал жалындын сапатынын туруксуздугу, ысып кетүү, кычкылдануу, операторго көз карандылык, коопсуздук маселелери жана кол менен ширетүүчү өндүрүштөгү кайталануунун начардыгы сыяктуу кеңири таралган көйгөйлөрдү чечет.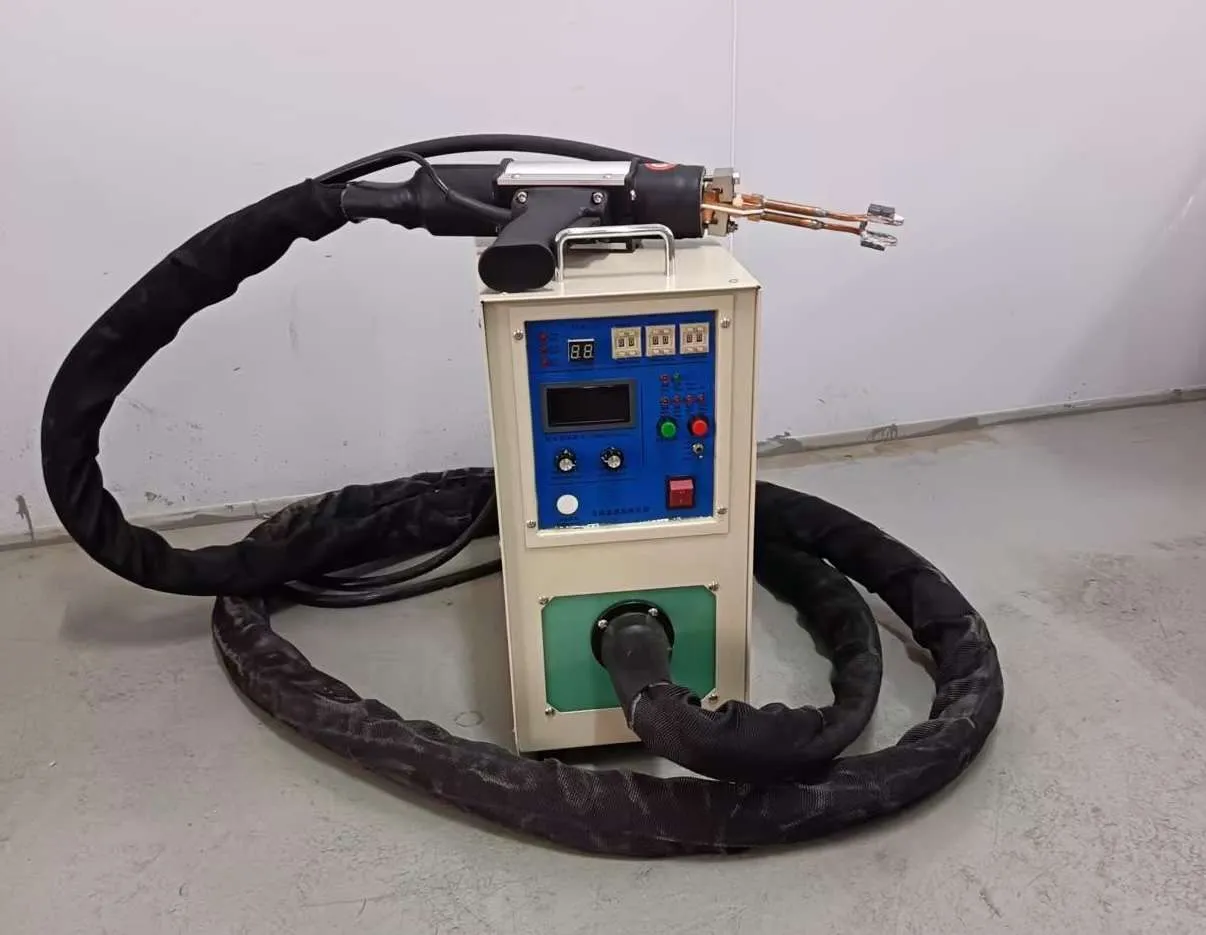
Тез жооп
Көчмө индукциялык ширетүүчү машина – бул колго кармалуучу же ийкемдүү ширетүүчү башы, ылайыкташтырылган жез катушкасы жана санариптик башкаруу системасы бар кыймылдуу индукциялык жылытуу кубат булагы. Ал тез жылытуу, таза бириктирүүлөр, кайталануучу сапат жана жалынсыз иштөө талап кылынган жез түтүктөрдү, жез арматураларын, болоттон жасалган бириктиргичтерди, дат баспас болоттон жасалган тетиктерди, карбиддик шаймандарды жана HVAC/муздаткыч түтүктөрдүн чогулуштарын жергиликтүү ширетүүгө эң ылайыктуу.
Бул продукт деген эмне?
Көчмө индукциялык ширетүүчү машина - бул электромагниттик индукция аркылуу металлдын бириккен жерин тез жана тандалма түрдө ысытуу үчүн иштелип чыккан өнөр жайлык жылытуучу түзүлүш. Ширетүүдө негизги металлдар эритилбейт. Анын ордуна, эрүү температурасы төмөн толтургуч металл капиллярдык аракет аркылуу муундун боштугуна агып киргенге чейин ысытылат. Толтургуч катууланганда, ал бөлүктөр ортосунда бекем металлургиялык байланышты түзөт.
Салттуу факел менен ширетүү менен салыштырганда, индукциялык ширетүү жылуулукту керектүү жерге гана жеткирүү үчүн индукциялык катушканы колдонот. Жылытуу аянты кичирээк, процессти башкаруу оңой жана муундардын сапаты кайталануучураак. Жез түтүктөрдү, жез туташтыргычтарды, дат баспас болоттон жасалган түтүктөрдү, карбид учтарын же алмаз кесүүчү сегменттерди ширеткен заводдор үчүн бул технология оператордун жалын чеберчилигине көз карандылыкты азайтып, өндүрүштүн ырааттуулугун жакшырта алат.
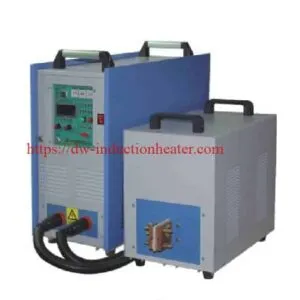
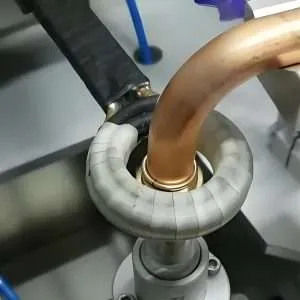
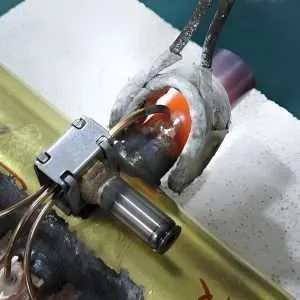
Кадимки көчмө индукциялык ширетүүчү машина IGBT индукциялык жылытуу кубат булагын, колго кармалуучу трансформаторду же ширетүүчү башты, суу менен муздатуучу жез индукциялык катушканы, муздатуу системасын, бут которгучун же триггер которгучун, температураны башкаруу опциясын жана арматураны камтыйт. Колдонулушуна жараша, машина кичинекей стол үстүндөгү блок, кыймылдуу араба түрүндөгү блок же колго кармалуучу ийкемдүү кабель системасы катары иштелип чыгышы мүмкүн.
| Тутум бөлүгү | милдети | Инженердик жазуулар |
|---|---|---|
| IGBT электр энергиясы | Киргизүү кубаттуулугун жогорку жыштыктагы токко айландырат | Кубаттуулугу жана жыштыгы муундун өлчөмүнө жана материалына дал келиши керек |
| Колдо кармалуучу ширетүүчү баш | Индукциялык катушканы даяр бөлүккө жакындатат | Талаа оңдоо жана ийкемдүү өндүрүш үчүн маанилүү |
| клуб чөлмөгү | Өзгөрмө магнит талаасын түзөт | Катушканын формасы жылытуу ылдамдыгын жана бирдейлигин аныктайт |
| муздатуу системасы | Электр менен камсыздоону, трансформаторду жана катушканы муздатат | Суу агымын коргоо сунушталат |
| бекемдөө | Бөлүктөрдү жайгаштырат жана муундун боштугун башкарат | Кайталануучулугун жана толтургучтун агымын жакшыртат |
| Control панели | Кубаттуулукту, убакытты жана процесстин режимин орнотот | Санариптик башкаруу сериялык өндүрүш үчүн пайдалуу |
Негизги тиркемелер
Көчмө индукциялык ширетүүчү станоктор жергиликтүү металл муундарын тез, коопсуз жана кайра-кайра ысытуу керек болгон жерлерде колдонулат. Бул жабдуулар, айрыкча, ийкемдүү иштөөнү талап кылган түтүк муундары, чакан чогултуулар, тейлөө жана өндүрүш линиялары үчүн өзгөчө баалуу.
| өнөр жай | Кадимки колдонмо | Common Workpieces | Негизги пайда |
|---|---|---|---|
| HVAC жана муздаткыч | Жез түтүкчөлөрүн ширетүү | Жез түтүктөр, тырнактар, коллекторлор, компрессордук түтүктөр | Ачык отсуз муундарды тазалоо |
| унаа | Кичинекей компоненттерди ширетүү | Сенсорлор, түтүктөр, фитингдер, туташтыргычтар | Тез цикл убактысы жана кайталануучу жылытуу |
| Инструмент өндүрүшү | Карбиддин учтарын ширетүү | Кесүүчү шаймандар, араа бычактары, бургулар, фрезерлер | Киргизилген отургучтун айланасындагы так жылытуу |
| Алмаз курал өнөр жайы | Алмаз сегментин ширетүү | Өзөк учтары, араа бычактары, майдалоочу шаймандар | Куралдын корпусуна жылуулук зыянын азайтуу |
| Электр өнөр жайы | Туташтыргыч жана терминалдык ширетүү | Жез терминалдар, шина тилкелери, контакттар | Жогорку өткөрүмдүүлүк жана туруктуу муун сапаты |
| Дат баспас болоттон жасалган өндүрүш | Түтүктөрдү жана фитингдерди ширетүү | Дат баспас болоттон жасалган түтүктөр, клапандар, адаптерлер | Жергиликтүү жылуулук киргизүү жана төмөнкү бурмалоо |
| Техникалык тейлөө жана оңдоо | Жеринде ширетүү | Түтүктөр, фитингдер, майда механикалык бөлүктөр | Көптөгөн семинарларда көчмө жана жалынга караганда коопсуз |
 Колдонуу жылуулукка болгон суроо-талаптын диаграммасы

| арыз түрү | Жылуулук талап | Сунушталган машиналардын ассортименти | Кыйынчылык деңгээли |
|---|---|---|---|
| Кичинекей жез түтүктөрдүн муундары | төмөн | 5–15 кВт | жеңил |
| HVAC бөлүштүрүүчү жана көп кырдуу муундар | орто | 15–25 кВт | орто |
| Карбиддик аспап менен ширетүү | орто | 15–35 кВт | орто |
| Чоң жез клапандарды ширетүү | бийик | 25–60 кВт | бийик |
| Дат баспас болоттон жасалган түтүктөрдүн жыйындылары | Ортодон жогоркуга чейин | 25–60 кВт | бийик |
| Автоматташтырылган көп станциялуу ширетүү | бийик | 35–100 кВт | бийик |
Ылайыктуу материалдар
Индукциялык ширетүүнү көпчүлүк электр өткөргүч металлдар үчүн колдонсо болот. Ысытуу реакциясы электр каршылыгына, магниттик өткөрүмдүүлүккө, бөлүктөрдүн геометриясына, катушкалардын муфтасына жана жыштыгына жараша болот. Жез жана алюминий жогорку өткөргүчтүккө ээ, ошондуктан алар көбүнчө жогорку кубаттуулук тыгыздыгын жана жакшы иштелип чыккан катушкаларды талап кылат. Көмүртектүү болот оңой ысыйт, анткени ал төмөнкү температурада жогорку каршылыкка жана магниттик касиеттерге ээ. Дат баспас болот да ылайыктуу, бирок муундун дизайны жана толтургучту тандоо кылдаттык менен көзөмөлдөнүшү керек.
| Негизги материал | Индукциялык жылытууга жооп | Жалпы толтургуч металл | Кадимки колдонмо |
|---|---|---|---|
| жез | Тез жылуулук тарайт; жакшы катушка байланышын талап кылат | Күмүш негизиндеги, жез-фосфор | HVAC түтүктөрү, электр туташтыргычтары |
| латунь | Жакшы жылытуу реакциясы | Күмүш негизиндеги, жез толтургуч | Клапандар, фитингдер, туташтыргычтар |
| Carbon болот | Кюри температурасынан төмөн абдан жакшы жооп | Күмүш негизиндеги, жез негизиндеги, жез толтургуч | Аспап кармагычтар, механикалык бөлүктөр |
| Дат баспаган болот | Орточо жооп; баадан көз каранды | Күмүш негизиндеги, никель негизиндеги | Азык-түлүк, медициналык, химиялык жана аспаптык бөлүктөр |
| Карбайд | Адатта, кармагыч жана киргизүү аймагы аркылуу жылытылат | Күмүш-жез-цинк эритмеси | Кесүүчү шаймандар жана эскирүүчү бөлүктөр |
| Алмаз сегменти | Болот корпус жана толтургуч аркылуу кыйыр жылытуу | Күмүш негизиндеги же атайын ширетүүчү эритме | Алмаз араа бычактары жана өзөктүү бургулар |
| алюминий | Жогорку өткөрүмдүүлүк жана кычкыл катмарынан улам кыйыныраак | Алюминий-кремний толтургуч | Жылуулук алмаштыргычтар жана жеңил эритмеден жасалган бөлүктөр |
Материалды ширетүүнүн кыйынчылык диаграммасы
| Материалдык айкалышы | Ширетүүнүн кыйынчылыгы | Негизги инженердик чекит |
|---|---|---|
| Жезден жезге | жеңил | Туура муун аралыкты жана флюс/толтургучту колдонуңуз |
| Жезден жезге чейин | Орточодон оңойго чейин | Бөлүктөрдүн ортосундагы жылуулук балансын көзөмөлдөө |
| Жезден болотко | орто | Ар кандай жылуулук касиеттерине карабастан, эки бөлүктү тең бирдей жылытыңыз |
| Болоттон карбидге | орто | Карбиддин ысып кетишинен сактаңыз жана кыстарманы тегиздеңиз |
| Дат баспас болоттон дат баспас болотко | Ортодон жогоркуга чейин | Туура агым, атмосфера же толтургуч тандоосун колдонуңуз |
| Алюминийден алюминийге | бийик | Температураны так көзөмөлдөө жана оксиддерди башкаруу абдан маанилүү |
жумушчу Principle
Иштөө принциби а көчмө дарстарында brazing машина электромагниттик индукцияга негизделген. Электр менен камсыздоо өнөр жай электр энергиясын жогорку жыштыктагы өзгөрмө токко айландырат. Бул ток жез индукциялык катушка аркылуу агат жана тез өзгөрүп турган магнит талаасын пайда кылат. Өткөрүүчү металл бөлүк катушканын ичине же жанына коюлганда, жумушчу бөлүктө куюн токтору пайда болот. Бул куюн токтор металлдын электрдик каршылыгынан улам жылуулукту пайда кылат.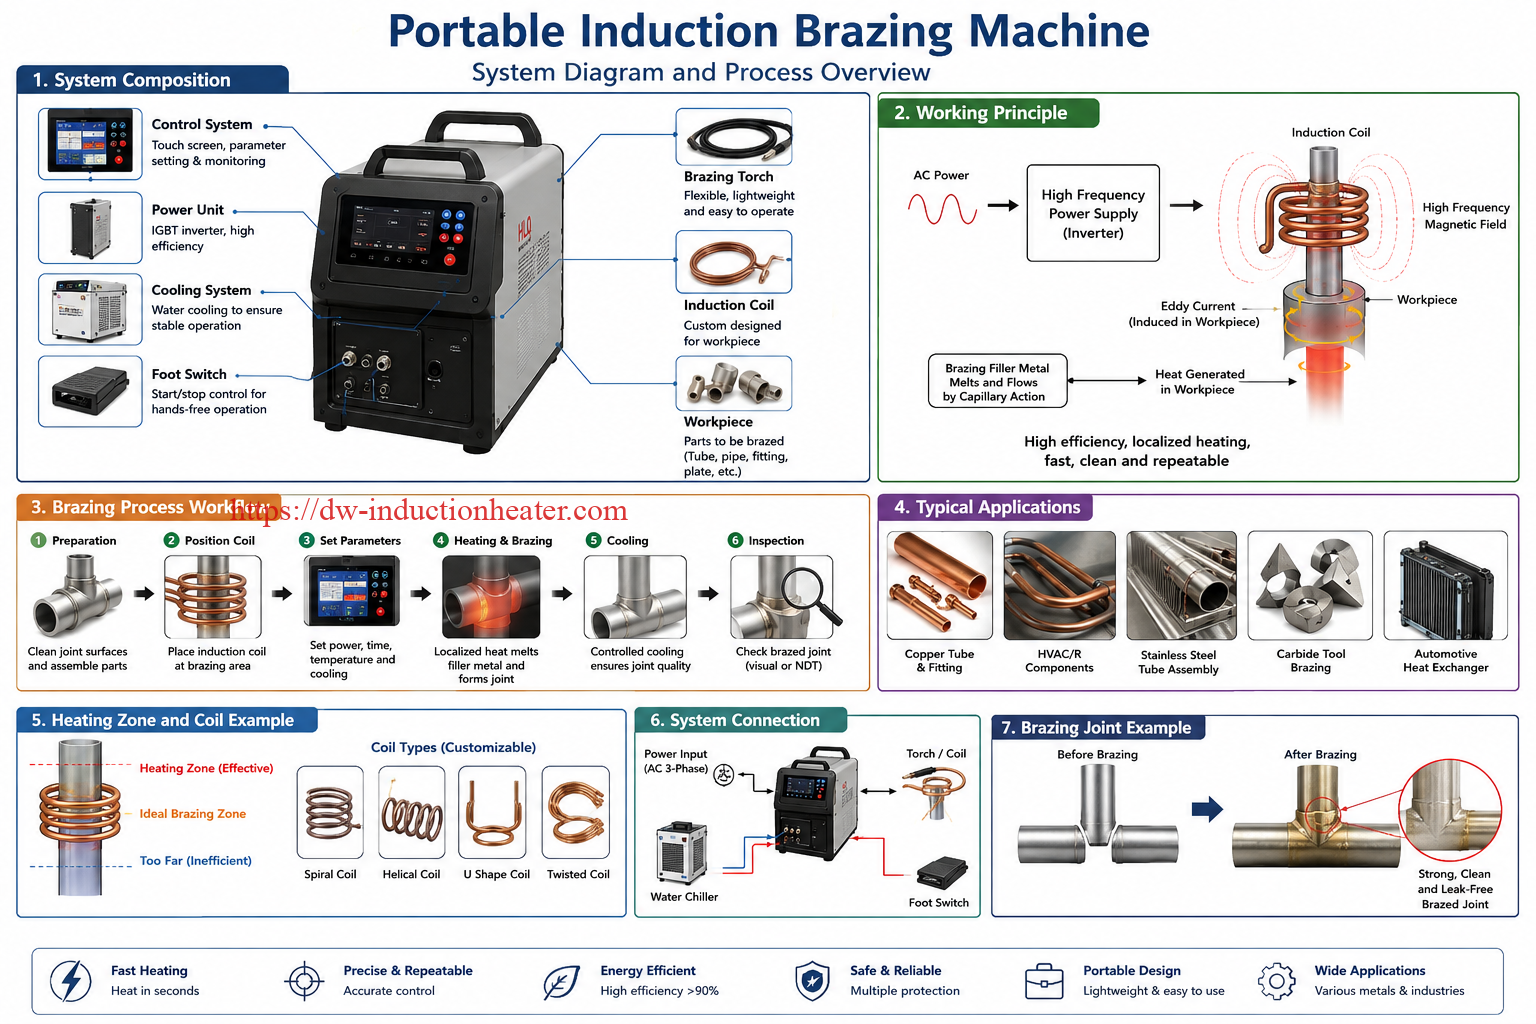
Көмүртектүү болот сыяктуу магниттик металлдар үчүн Кюри температурасынан төмөн магниттик гистерезис аркылуу кошумча жылуулук бөлүнүп чыгышы мүмкүн. Жез жана жез сыяктуу магниттик эмес металлдар үчүн жылытуу негизинен куюндуу токтун жоголушунан келип чыгат. Энергия түздөн-түз металлдын ичинде пайда болгондуктан, индукциялык жылытуу тез, натыйжалуу жана жогорку деңгээлде башкарылуучу болуп саналат.
Индукциялык ширетүү принцибинин диаграммасы
| кадам | Энергияны конверсиялоо | жыйынтык |
|---|---|---|
| 1 | AC киргизүү кубаты IGBT инверторуна кирет | Туруктуу жогорку жыштыктагы электр чыгышы |
| 2 | Жогорку жыштыктагы ток жез катушка аркылуу агат | Өзгөрмө магнит талаасы пайда болот |
| 3 | Магнит талаасы металл муун менен жупташат | Жумушчу бөлүктө куюндуу токтор пайда болот |
| 4 | Куюндуу токтор металлдын каршылыгына туш келет | Жылуулук муундун ичинде жана айланасында пайда болот |
| 5 | Ширетүүчү толтургуч агым температурасына жетет | Толтургуч эрип, муундун тешикчесине кирет |
| 6 | Электр энергиясы өчүп, муун муздайт | Күчтүү ширетилген муун пайда болот |
Тексттик процесстин схемасы
Киргизүү кубаттуулугу ↓ IGBT инвертору ↓ Жогорку жыштыктагы ток ↓ Жез индукциялык катушкасы ↓ Өзгөрмө магнит талаасы ↓ Дайындамадагы куюндуу ток ↓ Жергиликтүү муундарды жылытуу ↓ Толтургучтун металлды эритүү жана агымы ↓ Кайра иштетүүчү муундарды муздатуу жана катыруу
Эң маанилүү инженердик жагдай, индукциялык жылытуу электромагниттик байланышка жараша болот, ал эми фонарь менен ширетүүдөгүдөй жалындын көрүнгөн абалына гана эмес. Ошондуктан, катушканын формасы, катушканын аралыгы, муундун абалы, материалдын түрү жана толтургучтун жайгашуусу биргелешип иштелип чыгышы керек. Жакшы индукциялык ширетүү системасы жөн гана электр менен камсыздоо эмес; ал толук жылытуу чечими.
техникалык мүнөздөмөлөрү
| параметр | Техникалык мүнөздөмө | жазуулар |
|---|---|---|
| продукт аты | Portable Induction Brazing Machine | Ошондой эле кол менен индукциялык ширетүүчү машина же ширетүү үчүн көчмө индукциялык жылыткыч деп аталат |
| Кубат диапазону | 5 кВт–100 кВт типтүү көчмө электр станциясы | Ыңгайлаштырылган жарым автоматтык системалар үчүн жогорку кубаттуулук жеткиликтүү |
| Frequency диапазону | 30–300 кГц типтүү | Кичинекей бөлүктөр жана ичке муундар үчүн жогорку жыштык; чоңураак бөлүктөр үчүн төмөнкү жыштык |
| киргизүү чыңалуу | Бир фазалуу же үч фазалуу, ылайыкташтырылган | Жалпы варианттарга 220 В, 380 В, 415 В, 440 В жана 480 В кирет |
| Кубатты башкаруу | Санариптик кубаттуулукту жөндөө | Кайталануучу жылытуу циклдери үчүн пайдалуу |
| Жылытуу режими | Кол менен, таймер, температураны көзөмөлдөө же PLC башкаруусу | Өндүрүш талаптарына ылайык тандалып алынган |
| муздатуу ыкмасы | Суу муздатуу же интеграцияланган муздаткыч | Катушка жана трансформатор адатта суу менен муздатууну талап кылат |
| Муздатуудан коргоо | Суунун агымын, суунун температурасын жана басымын коргоо | Коопсуз узак мөөнөттүү иштөө үчүн сунушталат |
| ишмердүүлүктүн түрү | Колдо кармалуучу, стенддик, араба түрүндөгү же автоматташтырылган станция | Көчмө түрү ийкемдүү өндүрүш жана талаа кызматы үчүн идеалдуу |
| Катушканын түрү | Жез түтүк катушкасынын ылайыкташтырылган түрү | Бир бурулуштуу, көп бурулуштуу, U-формасындагы, бөлүнгөн катушка же куймак катушкасы |
| Колдонулуучу толтургуч | Күмүш, жез-фосфор, жез, никель негизиндеги жана алюминий толтургуч | Негизги материалга жана бириктирүүчү талаптарга жараша болот |
| температура аралыгы | Адатта, толтургучка жараша 600–1150°C | Иш жүзүндөгү процесстин температурасы толтургуч эритмесинен көз каранды |
| Айлампа убакыт | Бир нече секунддан бир нече мүнөткө чейин | Муундардын массасына, материалына жана күчүнө жараша болот |
| Control Interface | Баскыч панели, санарип дисплей, бут которгуч, кол менен кармалуучу триггер же PLC | Кошумча автоматташтыруу интерфейси бар |
| Коопсуздукту коргоо | Ашыкча ток, ашыкча чыңалуу, ашыкча температура, суунун жетишсиздиги жана фазадан коргоо | Өнөр жайлык ишенимдүүлүк үчүн маанилүү |
Типтүү көчмө моделдин шилтемеси
| Модел класс | Типтүү кубат | Эң ылайыктуу жумушчу бөлүк | Өндүрүш стили |
|---|---|---|---|
| Кичинекей көчмө блок | 5–10 кВт | Кичинекей жез түтүктөр, терминалдар, кичинекей шакекчелер | Оңдоо, лабораториялык, чакан партия |
| Жалпы колдук бирдик | 15–25 кВт | HVAC түтүктөрү, жез арматуралар, кичинекей карбиддик шаймандар | Цехтин өндүрүшү |
| Өнөр жайлык көчмө блок | 30–60 кВт | Чоңураак клапандар, дат баспас болоттон жасалган муундар, шаймандардын корпустары | Партиялык өндүрүш |
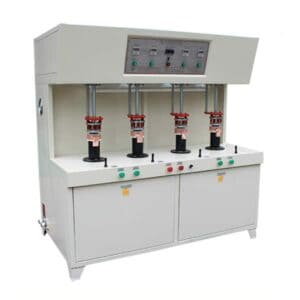
| Жарым автоматтык ширетүү станциясы | 60–100 кВт | Чоң чогулуштар же көп муундуу өндүрүш | Автоматташтырылган же көп көлөмдүү өндүрүш |
Сунушталган моделди тандоо
| арыз | буюм | Сунушталган күч | Frequency |
|---|---|---|---|
| Кичинекей жез түтүкчөлөрү, диаметри 10 ммден төмөн | Жезден жезге | 5–10 кВт | 100–300 кГц |
| HVAC жез түтүкчөлөрүнүн муундары, 10–25 мм | Жезден жезге же жезден жезге | 10–25 кВт | 60–200 кГц |
| Муздаткыч компрессорунун түтүкчөлөрүн ширетүү | Жез, жез, болот | 15–30 кВт | 50–150 кГц |
| Жез клапан жана фитингдик ширетүү | Жезден жезге же жезден болотко | 20–40 кВт | 40–120 кГц |
| Карбиддин учтарын ширетүү | Болот кармагыч жана карбиддик кыстарма | 15–35 кВт | 80–250 кГц |
| Алмаз сегментин ширетүү | Болоттон жасалган корпус жана алмаз сегменти | 20–50 кВт | 60–180 кГц |
| Дат баспас болоттон жасалган түтүк менен ширетүү | Дат баспас болоттон дат баспас болотко | 25–60 кВт | 30–100 кГц |
| Электрдик жез туташтыргычын ширетүү | Жез терминал, шина тилкеси, контакт | 10–40 кВт | 60–200 кГц |
| Алюминий түтүк же жылуулук алмаштыргыч менен ширетүү | алюминий эритме | 20–80 кВт | 40–150 кГц |
| Автоматташтырылган көп муундуу ширетүү линиясы | Аралаш металлдар | 40–100 кВт | 30–150 кГц |
Тандоо матрицасы
| Сатып алуучунун талабы | Сунушталган Тарам орнотуусу | акыл |
|---|---|---|
| Жеринде оңдоо | Колго кармалуучу башы бар компакттуу көчмө машина | Оңой кыймылдоо жана ийкемдүү иштөө |
| Туруктуу партиялык өндүрүш | Санариптик таймерди башкаруу жана арматура | Процесстин кайталанышын жакшыртат |
| Ичке жез түтүкчөлөрүн ширетүү | Жогорку жыштыктагы жана кичинекей ылайыкташтырылган катушка | Тез жергиликтүү жылытуу |
| Чоң жез фитингдерин ширетүү | Төмөнкү жыштыктагы жогорку кубаттуулук | Чоңураак массага жылуулуктун жакшыраак кириши |
| Сапатты көзөмөлдөө | PLC башкаруу жана температураны көзөмөлдөө | Процесс жазууларын жана параметрлерди башкарууну колдойт |
| Үзгүлтүксүз өнөр жайлык колдонуу | Тышкы суу муздаткычы жана коргоо системасы | Узак мөөнөттүү ишенимдүүлүктү жакшыртат |
Иш процесси
Туруктуу индукциялык ширетүү процесси муундарды ысытуудан да көптү талап кылат. Толук жумуш агымына тазалоо, муундарды даярдоо, толтургучтарды жайгаштыруу, катушкаларды жайгаштыруу, көзөмөлдөнгөн жылытуу, муздатуу жана текшерүү кирет. Ар бир кадам муундардын акыркы бекемдигине жана көрүнүшүнө таасир этет.
Стандарттык индукциялык ширетүү жумуш агымы
| кадам | операция | Инженердик талап | Сапатты текшерүү |
|---|---|---|---|
| 1 | Бөлүктөрүн тазалаңыз | Майды, кычкылтекти, чаңды жана нымдуулукту кетириңиз | Жаркыраган жана таза муун бети |
| 2 | Муундарды тазалоону даярдоо | Капиллярдык агым үчүн тийиштүү боштукту сактаңыз | Ашыкча боштук же тар отуруу жок |
| 3 | Флюс же коргоочу атмосфераны колдонуңуз | Материал жана толтургуч үчүн туура флюсту колдонуңуз | Flux жылытуу зонасын камтыйт |
| 4 | Толтургуч металлды жайгаштырыңыз | Шакек, зым, паста, шифер же алдын ала жасалган | Толтургуч муун боштугуна жакын жайгашкан |
| 5 | Катушканы жана арматураны жайгаштыруу | Муундун айланасында бирдей аралыкты сактаңыз | Катушка менен даярдалган материалдын ортосунда байланыш жок |
| 6 | Жылытуу циклин баштоо | Сыноонун жыйынтыгына жараша кубаттуулукту жана убакытты коюңуз | Толтургуч бирдей агып баштайт |
| 7 | Электр кубатын өчүрүп, табигый жол менен муздатыңыз | Катуулануунун алдында муунду жылдырбаңыз | Жаракалар же жылышуулар жок |
| 8 | Тазалоо жана текшерүү | Зарыл болсо, флюид калдыктарын алып салыңыз | Филени, тешип өтүүсүн жана бекемдигин текшериңиз |
Иш процессинин диаграммасы
Тетиктерди тазалоо ↓ Муунду чогултуу ↓ Флюс / Толтургучту жайгаштыруу ↓ Катушканы жайгаштыруу ↓ Кубаттуулукту жана убакытты коюу ↓ Индукциялык жылытуу ↓ Толтургучту эритүү жана капиллярдык агым ↓ Муздатуу жана катыруу ↓ Тазалоо, текшерүү жана сыноо

Процесстин негизги өзгөрмөлөрү
| туруксуз | Ширетүүгө тийгизген таасири | Сунушталган башкаруу ыкмасы |
|---|---|---|
| кубат | Жылытуу ылдамдыгын башкарат | Муундардын массасына жана материалына жараша орнотулат |
| Frequency | Жылытуунун тереңдигин жана муфтасын башкарат | Бөлүктүн өлчөмүн жана катушка дизайнын дал келтириңиз |
| жылытуу убакыт | Толтургучтун агымына жана кычкылданууга таасир этет | Кайталануучулугу үчүн таймерди колдонуңуз |
| Катушка аралык | Жылытуунун бирдейлигине таасир этет | Үзгүлтүксүз аралыкты сактаңыз |
| Биргелешкен уруксат | Капиллярдык аракетке таасир этет | Механикалык иштетүү же арматура менен башкаруу |
| Толтургучтун көлөмү | Муундардын бекемдигине жана көрүнүшүнө таасир этет | Партиялык өндүрүш үчүн преформаны колдонуңуз |
| муздатуу ыкмасы | Калдык стресске жана сырткы көрүнүшкө таасир этет | Эгерде процесс суусундуктарды өчүрүүнү талап кылбаса, туруктуу муздатууга уруксат бериңиз |
Катушка жана арматуранын дизайны
Индукциялык катушка көчмө индукциялык ширетүүчү машинанын эң маанилүү бөлүктөрүнүн бири болуп саналат. Туура электр менен камсыздоо менен да, катушканын начар дизайны бирдей эмес ысытууга, циклдин жайлашына, толтургучтун ашыкча күйүп кетишине, бир тарабынын ысып кетишине же толук эмес ширетүүгө алып келиши мүмкүн. Катушка муундун формасына, материалына, жылытуу аянтына жана өндүрүү ыкмасына дал келиши керек.
| Катушканын түрү | Мыкты колдонмо | артыкчылыктары | Дизайн эскертүүлөрү |
|---|---|---|---|
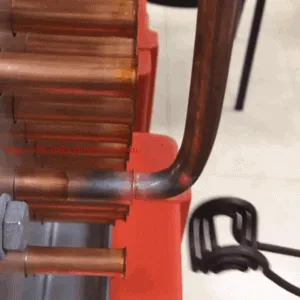
| Бир айланма тегерек катушка | Кичинекей түтүкчөлөрдүн муундары жана шакекчелери | Жөнөкөй, тез жылытуу, оңой иштетүү | тегерек бөлүктөргө ылайыктуу |
| Көп бурулуштуу спираль катушка | Узунураак түтүк муундары жана жеңдери | Жылытуунун узактыгы көбүрөөк | Бирдей аралыкты талап кылат |
| U формасындагы катушка | Капталдан ширетүү | Жабык катушкадан өтө албаган бөлүктөр үчүн жакшы | Жылытууну тең салмактоо керек болушу мүмкүн |
| Бөлүнгөн катушка | Чоң туруктуу чогулуштар | Оңой жүктөө жана түшүрүү | Талаа оңдоо үчүн пайдалуу |
| Куймак чөлмөгү | Жалпак аспаптар, плиталар жана алмаз сегменттери | Жакшы беттик жылытуу | Катушка менен бөлүктүн аралыгы көзөмөлдөнүшү керек |
| Ыңгайлаштырылган профиль катушкасы | Туура эмес муун геометриясы | Эң жакшы жылытуу бирдейлиги | үлгү сыноо жана инженердик долбоорлоону талап кылат |
Катушкаларды долбоорлоо эрежелери
| Дизайн фактору | Сунушталган практика | акыл |
|---|---|---|
| Катушка менен бөлүктүн аралыгы | Ажырашууну кичинекей, бирок коопсуз кармаңыз | Электромагниттик байланышты жакшыртат |
| Катушканын абалы | Катушканы ширетүүчү муундун айланасына жайгаштырыңыз | Толтургучтун бирдей эмес агымынын алдын алат |
| Катушканы муздатуу | Ички суу менен муздатуучу көңдөй жез түтүктү колдонуңуз | Үзгүлтүксүз иштөө учурунда катушканын ысып кетишинин алдын алат |
| Бурулуш аралыгы | Бирдей аралыкты сактоо | Жылытуу балансын жакшыртат |
| Магниттик концентратор | Жылуулукту топтоо керек болгондо колдонуңуз | Жергиликтүү жылытуунун натыйжалуулугун жогорулатат |
| бөлүп коюу | Катушка менен даярдалган материалдын ортосундагы түз байланыштан алыс болуңуз | Кыска туташуунун жана катушканын бузулушунун алдын алат |
Арматуралар да бирдей маанилүү. Туура орнотулган арматура муундун аралыгын туруктуу кармап турат, толтургуч металлды ордунда кармап турат жана ысытуу жана муздатуу учурунда кыймылдоонун алдын алат. Кол менен ширетүү үчүн жөнөкөй жайгаштыруучу арматура жетиштүү болушу мүмкүн. Партиялык өндүрүш үчүн пневматикалык кыскычтар, айланма индекстөөчү столдор же PLC менен башкарылуучу арматуралар өндүрүмдүүлүктү бир топ жакшырта алат.
Арматуранын дизайны боюнча текшерүү тизмеси
| нерсе | талап | Бул эмне үчүн маанилүү? |
|---|---|---|
| Бөлүктөрдү тегиздөө | Жылытуунун алдында жана учурунда туруктуу | Алсыз же жылышып кеткен муундардын алдын алат |
| Биргелешкен уруксат | Бир бөлүгүнөн экинчисине ырааттуу | Капиллярдык агымдын кайталанышын колдойт |
| Жылуулук каршылык | Жабдуу материалы ысык нурларды көтөрө билиши керек | Арматуранын деформациясынын алдын алат |
| Электрдик жүрүм-турум | Катушканын жанындагы керексиз өткөргүч илмектерден алыс болуңуз | Каалабаган жылытуунун алдын алат |
| Жүктөө ылдамдыгы | Бөлүктөрдү оңой жүктөө жана түшүрүү | өндүрүштүн натыйжалуулугун жогорулатат |
Башкаруу системасы жана автоматташтыруу
Көчмө индукциялык ширетүүчү станоктор кол менен иштетилиши же жарым автоматтык өндүрүш станцияларына интеграцияланышы мүмкүн. Башкаруу деңгээли өндүрүш көлөмүнө, сапат талабына жана оператордун чеберчилигине жараша тандалышы керек. Оңдоо жана чакан партиялуу жумуштар үчүн кол менен иштетүү ийкемдүү. Кайталап өндүрүш үчүн таймерди башкаруу, температураны көзөмөлдөө жана PLC программалары сунушталат.
| Башкаруу деңгээли | тарам орнотуусу | Мыкты колдонмо | пайда |
|---|---|---|---|
| Кол менен башкаруу | Кубаттуулукту жөнгө салуу жана кол менен кармалуучу триггер | Оңдоо, сыноо өндүрүшү, ийкемдүү жумуш | Жөнөкөй жана үнөмдүү |
| Таймерди башкаруу | Алдын ала коюлган жылытуу убактысы жана кубаттуулугу | Окшош тетиктерди сериялык түрдө өндүрүү | Кайталануучулукту жакшыртат |
| Температура башкаруу | Инфракызыл пирометр же термопара кайтарым байланышы | Так ширетүү жана сезгич материалдар | Ашыкча ысып кетүү коркунучун азайтат |
| PLC контролдоо | Рецепттерди сактоо, сенсорлор жана кулпулар | Өндүрүш линиялары жана автоматташтыруу | Туруктуу өнөр жай процессин колдойт |
| Робот интеграциясы | Робот кармаган катушка же анын бир бөлүгүн иштетүү | Жогорку көлөмдөгү өндүрүш | Эмгекти азайтат жана ырааттуулукту жакшыртат |
Автоматташтыруу параметрлеринин диаграммасы
| Өндүрүш көлөмү | Сунушталган башкаруу | Сунушталган аксессуарлар |
|---|---|---|
| Төмөн үн | Колго режими | Колдо кармалуучу башы, бут менен алмаштыргычы, жөнөкөй бекиткич |
| Орто көлөмдө | Таймер режими | Санариптик панель, суу муздаткыч, жайгаштыруу жабдуу |
| Жогорку үн | PLC режими | Пневматикалык арматура, айланма стол, муздатууну көзөмөлдөө |
| Сапатка маанилүү өндүрүш | Температура боюнча кайтарым байланыш режими | Пирометр, маалыматтарды каттоо, сигнализация системасы |
| Толугу менен автоматташтырылган линия | PLC жана робот интеграциясы | Робот колу, автоматтык жүктөө, коопсуздук корпусу |
Жалпы көйгөйлөр жана чечимдер
| маселе | Мүмкүн болгон себеп | Инженердик чечим |
|---|---|---|
| Толтургуч агып кетпейт | Температура өтө төмөн, тазалоо начар, толтургуч туура эмес же муундар аралык өтө кичинекей | Кубаттуулукту же убакытты көбөйтүңүз, бетти тазалаңыз, туура толтургучту тандаңыз жана аралыкты тууралаңыз |
| Толтургуч шарлар өйдө көтөрүлөт | Кычкылдануу, начар агым, беттин булганышы же бирдей эмес ысытуу | Тазалоону жакшыртыңыз, туура флюс колдонуңуз, катушканын абалын тууралаңыз |
| Муун ысып кетет | Кубат өтө жогору же жылытуу убактысы өтө узак | Кубатты азайтыңыз, циклдин убактысын кыскартыңыз же температура боюнча кайтарым байланышты колдонуңуз |
| Бир тарабы тезирээк ысыйт | Катушка борборлоштурулган эмес же анын бөлүктөрүнүн массасы ар башка | Катушканы кайра долбоорлоңуз, бөлүгүн буруңуз же катушканын аралыгын өзгөртүңүз |
| Муундардын алсыз күчү | Капиллярдык агымдын начардыгы, туура эмес толтургуч, туура эмес боштук же жетишсиз жылытуу | Муундардын конструкциясын оптималдаштырып, ширетүүнүн температурасын текшериңиз |
| Ашыкча кычкылдануу | Жылытуу убактысы өтө узун же агым жетишсиз | Циклди кыскартыңыз, тийиштүү флюс же коргоочу атмосфераны колдонуңуз |
| Катушка ысып кетти | Муздатуучу суу жетишсиз же ашыкча ток | Суунун агымын, катушка түтүгүнүн тыгылып калышын жана муздатуу системасын текшериңиз |
| Машина сигнализациялары тез-тез | Суунун агымы, ашыкча ток, ашыкча чыңалуу же ашыкча жүктөлүш көйгөйү | Киргизүү кубаттуулугун, муздатуу системасын жана катушкалардын дал келүүсүн текшериңиз |
| Циклдин жыйынтыгынын туруксуздугу | Кол менен өзгөртүү, бөлүктүн туруксуз абалы же толтургучтун өлчөмүнүн туруксуздугу | Арматураны, таймерди башкарууну жана алдын ала формаланган толтургуч шакекчелерди колдонуңуз |
Кемчиликтерди аныктоо диаграммасы
| Байкалган кемчилик | Процесстеги мүмкүн болгон көйгөй | Артыкчылыкты текшерүү |
|---|---|---|
| Кара муун бети | Кычкылдануу же ашыкча ысыган флюс | Жылытуу убактысы жана агым түрү |
| Толук эмес филе | Жылуулук же толтургуч жетишсиз | Кубаттуулук, убакыт жана толтургучту жайгаштыруу |
| Жарылган муун | Муздатуу же жылуулук стресси учурундагы кыймыл | Арматуранын туруктуулугу жана муздатуу ыкмасы |
| Муундун сыртындагы ашыкча толтургуч | Толтургуч өтө көп же боштукту начар башкаруу | Толтургучтун өлчөмү жана муундун аралыгы |
| Негизги металлдын түсүнүн өзгөрүшү | Ашыкча ысып кетүү же ашыкча ысыктан жабыркаган аймак | Катушканын абалы жана кубаттуулукту жөндөө |
Инженердик тандоо боюнча колдонмо
Көчмө индукциялык ширетүүчү машинаны тандоодо кубаттуулуктун номиналдуулугунан гана эмес, даяр бөлүктөн башталышы керек. Ошол эле 25 кВт кубаттуулуктагы машина бир жез түтүк мууну үчүн абдан жакшы иштеши мүмкүн, бирок чоң жез клапан үчүн өтө кичинекей же кичинекей электр терминалы үчүн өтө күчтүү болушу мүмкүн. Жакшы тандоо үчүн материал, муундун өлчөмү, толтургуч металл, өндүрүш көлөмү, оператордун ыкмасы жана талап кылынган сапат деңгээли талданышы керек.
1-кадам: Муунду аныктаңыз
Муундардын геометриясы катушканын формасын жана кубаттуулукка болгон муктаждыкты аныктайт. Түтүктөн түтүккө муундар, түтүктөн фитингге муундар, жалпак аспап муундары жана шакекче муундарынын баары ар кандай катушка конструкцияларын талап кылат. Инженерлер тышкы диаметрди, дубалдын калыңдыгын, кабатталуунун узундугун, муундун аралыгын жана жалпы ысытылган массаны өлчөөгө тийиш.
2-кадам: Материалдардын айкалышын ырастаңыз
Жез, жез, болот, дат баспас болот, карбид жана алюминий ар кандайча ысыйт. Аралаш металл кошулмалары жылуулук балансын талап кылат. Мисалы, жез жылуулукту тез өткөрөт, ал эми болот бир эле катушканын астында тезирээк ысышы мүмкүн. Толтургучтун бирдей агымын түзүү үчүн катушка жез тарабына көбүрөөк энергия топтошу же ысытуу узактыгын көбөйтүү керек болушу мүмкүн.
3-кадам: Толтургуч металлды жана ширетүүнүн температурасын тандаңыз
Толтургуч металл талап кылынган процесстин температурасын аныктайт. Күмүш негизиндеги толтургуч жогорку сапаттагы жезди, жезди, болотту жана карбидди ширетүү үчүн кеңири колдонулат. Жез-фосфор толтургучу жезден жезге өтүү үчүн кеңири таралган. Никель негизиндеги толтургуч дат баспас болоттон же жогорку температурада тейлөө үчүн колдонулушу мүмкүн. Алюминий ширетүү өтө так температураны көзөмөлдөөнү талап кылат, анткени негизги материалдын жана толтургучтун эрүү диапазону салыштырмалуу жакын.
4-кадам: Кубаттуулукту жана жыштыкты баалоо
Кичинекей бөлүктөр жогорку жыштыктагы жана төмөнкү кубаттуулуктагы түзүлүштөрдү талап кылат. Чоңураак бөлүктөргө көбүрөөк кубаттуулуктагы жана көбүнчө жакшыраак жылытуу тереңдиги үчүн төмөнкү жыштыктагы түзүлүштөр талап кылынат. Көчмө ширетүүдө 10–25 кВт көптөгөн жез түтүктөрдү жана HVAC колдонмолорун камтыйт, ал эми 30–60 кВт чоңураак жез, болот жана дат баспас болоттон жасалган түзүлүштөр үчүн ылайыктуураак.
5-кадам: Катушка менен арматураны долбоорлоо
Машинанын кубаттуулук диапазонун тандагандан кийин, катушка жана арматура чыныгы үлгүлөр менен текшерилиши керек. Эң жакшы катушка ар дайым эң татаал катушка боло бербейт. Муунду бирдей жылытып, оңой жүктөөгө мүмкүндүк берип, кыска туташуу коркунучунан сактайт жана көптөгөн циклдерде туруктуу натыйжаларды берет.
6-кадам: Үлгү тести менен текшерүү
Массалык өндүрүшкө чейин үлгүлөрдү сыноо сунушталат. Тийиштүү сыноодо кубаттуулук, жыштык, ысытуу убактысы, толтургучтун агымы, муундун көрүнүшү, тартуу күчү же агып кетүү сыноосунун жыйынтыгы жана оператордун пикири жазылып турушу керек. Бул жазуулар өндүрүш процессинин параметрлеринин негизи болуп саналат.
| Тандоо суроосу | Бул эмне үчүн маанилүү? | Мисал жооп |
|---|---|---|
| Иштетилген буюмдун материалы кандай? | Жылытууга жоопту жана толтургучту тандоону аныктайт | Жез түтүктү жез түтүккө тууралоо |
| Муундардын өлчөмү канча? | Кубаттуулукту жана катушканын өлчөмүн аныктайт | Түтүктүн диаметри 22 мм, дубалдын калыңдыгы 1 мм |
| Кандай толтургуч металл колдонулат? | Максаттуу температураны аныктайт | Күмүш ширетүүчү шакек |
| Саатына канча бөлүк бар? | Автоматташтыруу деңгээлин жана муздатуу талабын аныктайт | Саатына 300 муун |
| Кол менен же автоматташтырылган? | Машинанын түзүлүшүн аныктайт | Таймер режими бар колго кармалуучу |
| Кандай сапаттык тест талап кылынат? | Процессти башкаруу деңгээлин аныктайт | Агып кетүүсүн текшерүү жана визуалдык текшерүү |
артыкчылыктары
Көчмө индукциялык ширетүү заманбап металл бириктирүү өндүрүшү үчүн күчтүү практикалык артыкчылыктарды сунуштайт. Көптөгөн колдонмолордо жалын менен ширетүүгө караганда таза, коопсуз жана стандартташтыруу оңой.
| артыкчылык | Инженердик баалуулук | Сатып алуучунун пайдасы |
|---|---|---|
| Жалынсыз жылытуу | Муунтулган жерде ачык отко жол берилбейт | Цехтин коопсуздугун жакшыртат |
| Жергиликтүү жылуулук киргизүү | Жылуулук муундун айланасына топтолгон | Бурмалоону жана түсүнүн өзгөрүшүн азайтат |
| Жылытуу ылдамдыгы | Энергия түздөн-түз металлда өндүрүлөт | Кыска цикл убактысы |
| Жакшы кайталануучу | Кубаттуулукту жана убакытты санариптик түрдө башкарууга болот | Муундардын туруктуу сапаты |
| Таза жумушчу чөйрө | Азыраак түтүн жана азыраак кеңири аймакты жылытуу | Оператордун ыңгайлуулугун жакшыртат |
| Оңой автоматташтыруу | PLC, арматура жана робот менен интеграциялана алат | Өндүрүш линиялары үчүн ылайыктуу |
| Операторго көз карандылыктын төмөндүгү | Фонарь бурчуна жана жалын чеберчилигине азыраак көз карандылык | Окутуу жана сапатты көзөмөлдөөнү жеңилдетүү |
| Энергия натыйжалуулугу | Жылуулук муун аймагына багытталган | Жокко чыгарылган жылуулукту азайтат |
| Портативдик операция | Машина иштетилген бөлүктүн жанында кыймылдай алат | Оңдоо жана ийкемдүү өндүрүш үчүн пайдалуу |
Салыштыруу: Индукциялык ширетүү жана жалын менен ширетүү
| нерсе | Көчмө индукциялык ширетүү | Flame Brazing |
|---|---|---|
| Жылуулук булагы | Электромагниттик индукция | Күйүү жалыны |
| Жылуулукту көзөмөлдөө | Санариптик кубаттуулук жана убакытты башкаруу | Жалынды кол менен жөндөө |
| коопсуздук | Ачык от жок | Ачык от жана газ сактоочу жай талап кылынат |
| кайталанышы | Аспап жана таймер менен жогорку деңгээлде | Оператордун чеберчилигинен көп көз каранды |
| жылытуу аймагы | Локалдаштырылган | Ысыктан жабыркаган аймактын кеңейиши |
| автоматизация | Интеграциялоо оңой | Кыйыныраак |
| Баштапкы наркы | Машинага көбүрөөк инвестиция салуу | Төмөн баштапкы жабдуулар баасы |
| Узак мөөнөттүү өндүрүш наркы | Көп учурда партиялык өндүрүштө төмөн | Газ керектөө жана эмгек акынын айырмачылыктары сакталып калууда |
| Эң жакшы колдонуу | Кайталануучу өнөр жайлык ширетүү | Жөнөкөй оңдоо же аз көлөмдөгү жумуш |
чектөөлөр
Көчмө индукциялык ширетүү күчтүү жана натыйжалуу болгону менен, ал инженердик жөнгө салуусуз ар бир муунга ылайыктуу эмес. Сатып алуучулар машинаны тандоодон мурун анын чектөөлөрүн түшүнүшү керек.
| чектөө | түшүндүрүү | Сунушталган чечим |
|---|---|---|
| Катушка дизайнын талап кылат | Ар кандай бөлүктөргө көбүнчө ар кандай катушкалар керек | Машинаны тандоодон мурун үлгүлөрдү же чиймелерди бериңиз |
| Баштапкы баасы оттук ширетүүгө караганда жогору | Электр менен камсыздоо, катушка жана муздатуу системасы инвестицияны көбөйтөт | Жалпы өндүрүш наркын жана сапатын жакшыртууну баалоо |
| Бардык геометриялык фигураларга жетүү оңой эмес | Жабык катушкалар татаал түзүлүштөргө туура келбеши мүмкүн | U формасындагы, бөлүнгөн же ыңгайлаштырылган профиль катушкаларын колдонуңуз |
| Алюминий ширетүү кыйыныраак | Температура терезеси тар жана кычкыл катмары татаал | Так көзөмөлдү, туура флюсту жана үлгүлөрдү сыноону колдонуңуз |
| Адатта муздаткыч суу талап кылынат | Катушка жана трансформатор иштөө учурунда муздатуу керек | Өнөр жай муздаткычын жана суу агымынан коргоону колдонуңуз |
| Оператор дагы эле окутууга муктаж | Бөлүктөрдү тазалоо, толтургучту жайгаштыруу жана катушканын абалы маанилүү | Стандарттуу иштөө процедураларын түзүү |
Инженердик практикада көпчүлүк чектөөлөрдү туура катушка конструкциясы, жакшы арматура, ылайыктуу толтургучту тандоо жана үлгүлөрдү сыноо аркылуу чечүүгө болот. Машинаны өз алдынча жылуулук булагы катары гана эмес, толук ширетүү процессинин бир бөлүгү катары кароо керек.
Эмне үчүн HLQ индукциялык жабдууларын тандоо керек?
HLQ индукциялык жабдуулары металлды ширетүү, катуулоо, согуу, эритүү, күйгүзүү, кичирейтүү, PWHT жана башка металл ысытуу процесстери үчүн өнөр жайлык индукциялык жылытуу чечимдерине басым жасайт. Көчмө индукциялык ширетүү машиналары үчүн эң маанилүү баалуулук - бул электр менен камсыздоону сатуу гана эмес, ошондой эле кардарларга машинаны, катушканы, муздатуу системасын жана процесстин параметрлерин чыныгы жумуш бөлүгүнө дал келтирүүгө жардам берүү.
| HLQ мүмкүнчүлүгү | Кардар наркы | Колдонмонун мисалы |
|---|---|---|
| Индукциялык жылытуу продукцияларынын кеңири ассортименти | Ар кандай кубаттуулук жана жыштык талаптарын колдойт | Кичинекей түтүктөрдү ири өнөр жайлык бириктирүүгө чейин ширетүү |
| Ыңгайлаштырылган индукциялык катушканын дизайны | Жылытуунун бирдейлигин жана цикл убактысын жакшыртат | Жез түтүк, жез фитинг, карбиддик аспап жана алмаз сегменти менен ширетүү |
| Инженердик тандоону колдоо | Туура эмес машина тандоо коркунучун азайтат | Иштелүүчү материалдын өлчөмүнө жараша кубаттуулук жана жыштык боюнча сунуш |
| Көчмө жана өнөр жайлык конфигурациялар | Оңдоо, устакана жана өндүрүш линиясында колдонууга ылайыктуу | Колдо кармалуучу ширетүүчү баш же автоматташтырылган арматура станциясы |
| Процессти сыноо боюнча ой жүгүртүү | Практикалык ширетүүнүн ийгилигин жогорулатат | Акыркы өндүрүш чечимине чейин үлгүнү жылытуу сыноосу |
| OEM жана ыңгайлаштырылган чечим мүмкүнчүлүгү | Ар кандай чыңалуу, жайгашуу жана автоматташтыруу муктаждыктарын колдойт | HVAC, курал же автомобиль өнөр жайы үчүн атайын машина |
Жалын менен ширетүүдөн индукциялык ширетүүгө өтүп жаткан сатып алуучулар үчүн HLQ учурдагы муундарды, толтургуч металлды, максаттуу цикл убактысын жана өндүрүш чөйрөсүн баалоого жардам бере алат. Сунушталган чечимге көчмө индукциялык ширетүүчү машина, ылайыкташтырылган катушка, муздатуучу суу системасы, арматура, таймерди башкаруу жана кошумча температураны көзөмөлдөө кириши мүмкүн. Бул инженердик ыкма кардарларга стандарттуу машинаны сатып алуунун ордуна, муундардын туруктуу сапатын алууга жардам берет.
FAQ
1. Көчмө индукциялык ширетүүчү машина деген эмне?
Көчмө индукциялык ширетүүчү машина - бул металл муундарды жылытуу жана ширетүүчү толтургуч металлды эритүү үчүн колдонулган компакттуу индукциялык жылытуу системасы. Ал адатта индукциялык кубат булагын, колго кармалуучу ширетүүчү башты, суу менен муздатуучу катушканы жана башкаруу системасын камтыйт.
2. Ал кандай материалдарды ширетүүгө болот?
Ал жезди, жезди, көмүртектүү болотту, дат баспас болотту, карбидди, алмаз аспаптын сегменттерин жана кээ бир алюминий эритмелерин ширете алат. Так процесс толтургуч металлга, муундун конструкциясына жана катушканын конфигурациясына жараша болот.
3. Индукциялык ширетүү жалын менен ширетүүгө караганда жакшыраакпы?
Кайталануучу өнөр жай өндүрүшү үчүн индукциялык ширетүү көбүнчө жакшыраак, анткени ал жергиликтүү жылытууну, санариптик башкарууну, жогорку кайталануучулукту жана ачык жалындын жоктугун камсыз кылат. Жалын менен ширетүү жөнөкөй аз көлөмдөгү оңдоо иштери үчүн дагы эле ылайыктуу болушу мүмкүн.
4. Жез түтүкчөлөрүн ширетүү үчүн кандай кубаттуулукту тандашым керек?
Кичинекей жез түтүктөр көбүнчө 5–15 кВт кубаттуулукту колдонушат. Орточо HVAC түтүкчөлөрүнүн муундары адатта 10–25 кВт кубаттуулукту колдонушат. Чоңураак жез жез курамдары өлчөмүнө, ысытуу убактысына жана толтургуч металлына жараша 25–60 кВт кубаттуулукту талап кылышы мүмкүн.
5. Индукциялык ширетүү үчүн кандай жыштык ылайыктуу?
Көчмө ширетүү колдонмолору көбүнчө 30–300 кГц сыяктуу жогорку жыштык диапазондорун колдонушат. Кичинекей бөлүктөр адатта жогорку жыштыкты талап кылат, ал эми чоңураак бөлүктөр төмөнкү жыштык жана жогорку кубаттуулукту талап кылышы мүмкүн.
6. Индукциялык катушканы суу менен муздатуу керекпи?
Ооба, көпчүлүк өнөр жайлык индукциялык ширетүүчү катушкалар ичинде суу менен муздатуучу көңдөй жез түтүктөн жасалат. Муздатуу катушканы жана трансформаторду үзгүлтүксүз иштөө учурунда коргойт.
7. Бир машина ар кандай тетиктерди ширете алабы?
Ооба, бир кубат булагы индукциялык катушканы, арматураны жана процесстин параметрлерин өзгөртүү менен көп учурда ар кандай тетиктерди ширете алат. Бирок, ар кандай өлчөмдөгү бөлүктөрдүн кубаттуулук диапазондору ар кандай болушу мүмкүн.
8. Аны HVAC жана муздаткыч түтүктөрүн ширетүү үчүн колдонсо болобу?
Ооба. HVAC жез түтүкчөлөрүн жана муздаткыч түтүктөрүн ширетүү эң кеңири таралган колдонмолордун катарына кирет. Индукциялык ширетүү сезгич компоненттердин жанында ачык жалынсыз таза, ырааттуу муундарды пайда кыла алат.
9. Индукциялык ширетүүнү автоматташтырууга болобу?
Ооба. Машина жарым автоматтык же толугу менен автоматтык өндүрүш үчүн PLC башкаруусу, пневматикалык арматуралар, айланма столдор, температураны көзөмөлдөө жана роботтоштуруу менен интеграцияланышы мүмкүн.
10. Туура машинаны тандоо үчүн кандай маалымат керек?
Негизги маалыматка материал, муундун өлчөмү, дубалдын калыңдыгы, толтургуч металл, максаттуу жылытуу убактысы, өндүрүш көлөмү, жеткиликтүү чыңалуу, кол менен же автоматтык түрдө иштетүү жана сапатты текшерүү талабы кирет.
11. Эмне үчүн металлды ширетүү учурунда толтургуч агып өтпөйт?
Жалпы себептерге температуранын жетишсиздиги, беттин начар тазаланышы, толтургучтун туура эмес металлы, муундун туура эмес боштугу, агымдын начардыгы же бирдей эмес жылытуу кирет. Чечим - тазалоону, кубаттуулукту, жылытуу убактысын, толтургучту тандоону жана катушканын абалын оптималдаштыруу.
12. Көчмө индукциялык ширетүү өндүрүштүк чыгымдарды азайта алабы?
Партиялык өндүрүштө ал цикл убактысын жакшыртуу, кайра иштетүүнү азайтуу, операторго көз карандылыкты азайтуу жана муундардын ырааттуулугун жакшыртуу аркылуу чыгымдарды азайта алат. Жалпы үнөмдөө өндүрүш көлөмүнө жана учурдагы ширетүү ыкмасына жараша болот.
13. Индукциялык ширетүү коопсузбу?
Индукциялык ширетүү ачык оттун жана газдын күйүшүнүн алдын алат, бул көптөгөн цехтерде коопсуздукту жакшыртат. Операторлор дагы эле электр коопсуздугу, ысык тетиктер, муздатуучу суу жана катушкаларды туура иштетүү боюнча окутуудан өтүшү керек.
14. Алюминийди индукция менен ширетүүгө болобу?
Ооба, бирок алюминий менен ширетүү жез же болот менен ширетүүгө караганда кыйыныраак, анткени температура терезеси тар жана кычкыл катмарын көзөмөлдөө керек. Процессти так текшерүү сунушталат.
15. Эмне үчүн жекелештирилгенди тандаш керек дарстарында brazing чөлмөгү?
Ыңгайлаштырылган катушка жылытуунун бирдейлигин жакшыртат, циклдин убактысын кыскартат жана ысып кетүүнүн алдын алат. Бул ийгиликтүү индукциялык ширетүү процессинин эң маанилүү бөлүктөрүнүн бири.