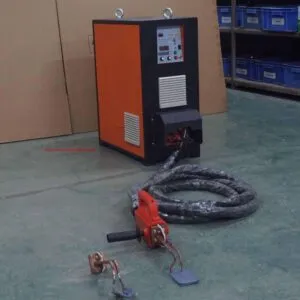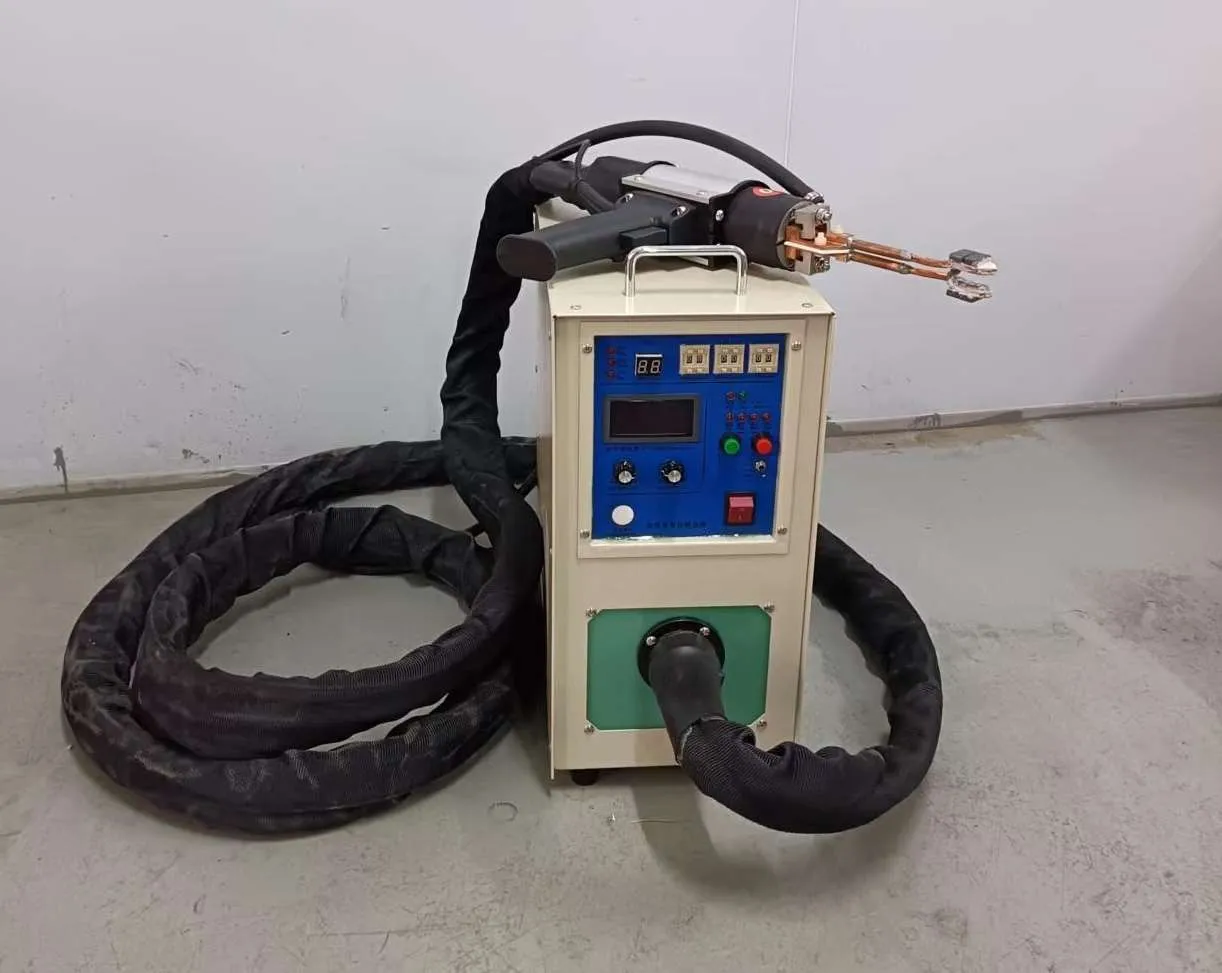
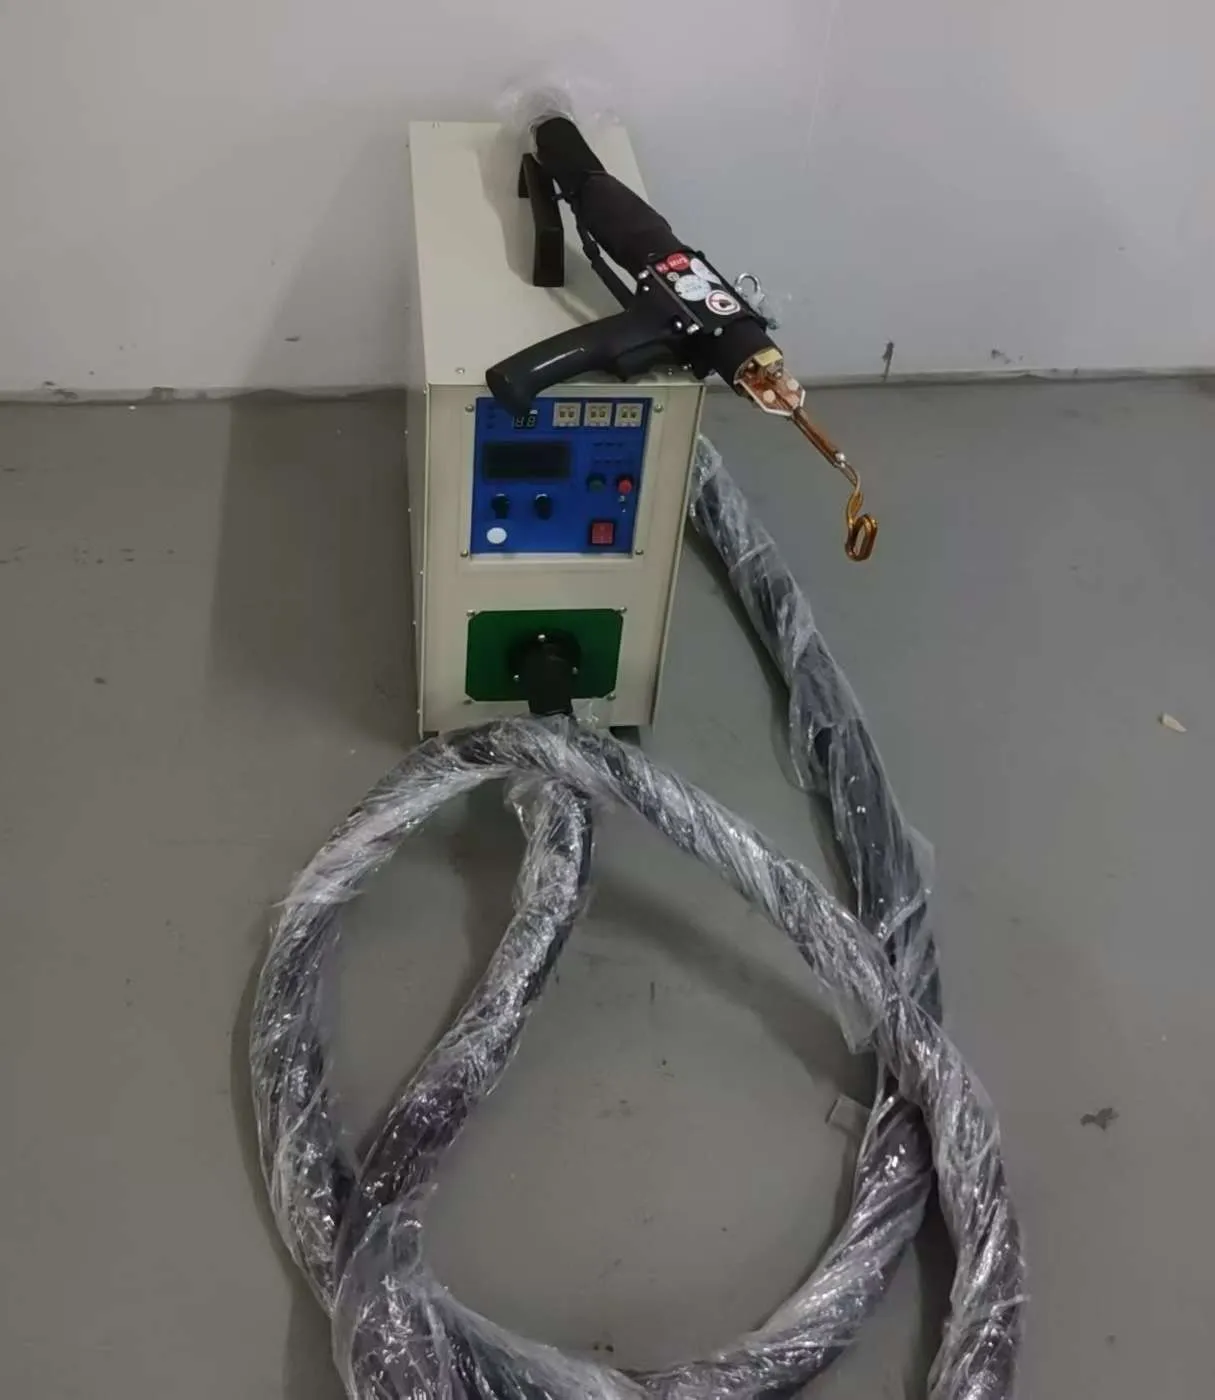
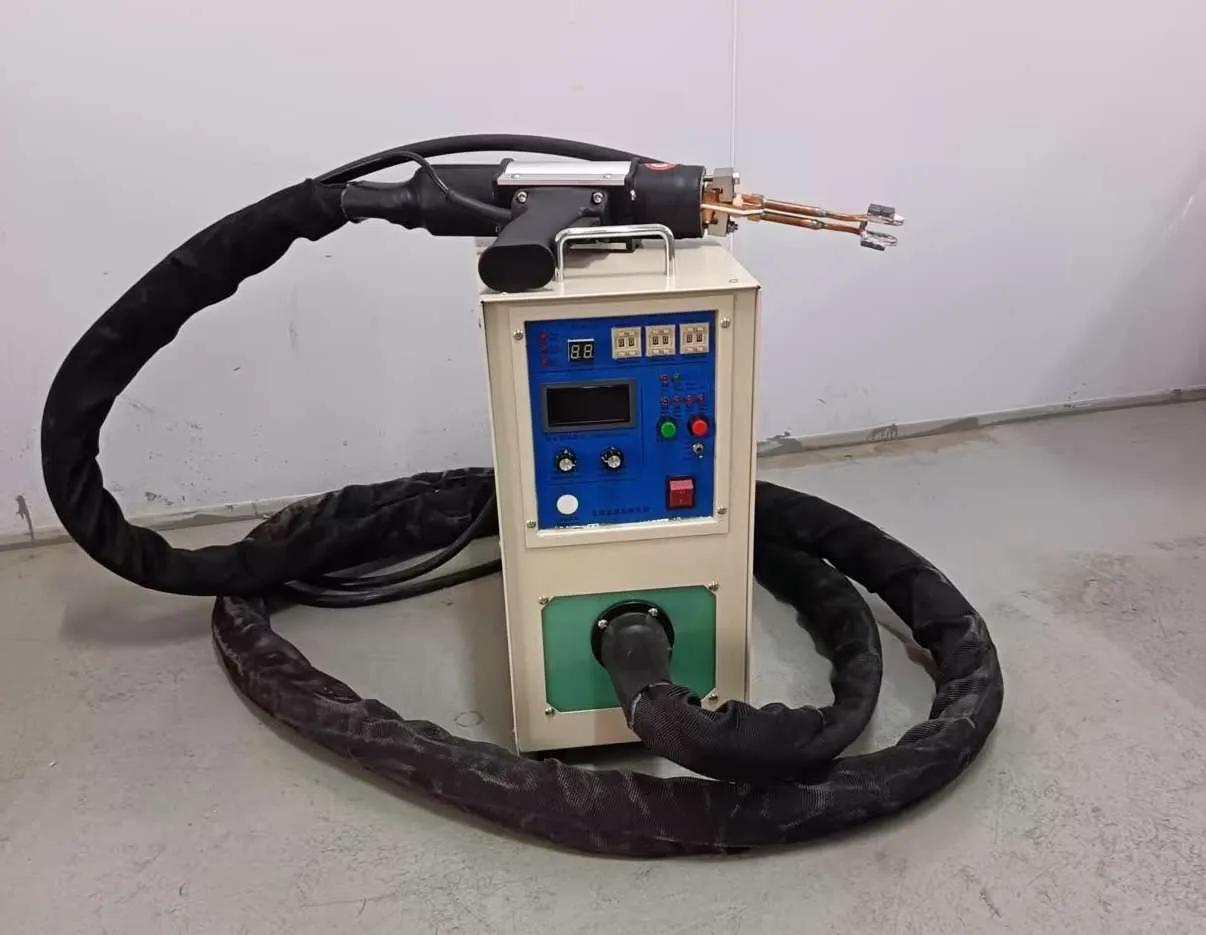
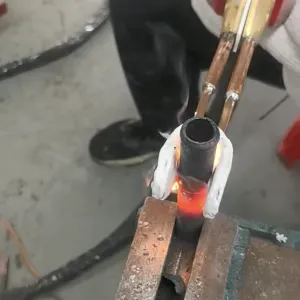
Жез, жез, карбид жана HVAC ширетүү үчүн индукциялык ширетүүчү машина
Клуб Brazing Machine
Мазмуну
- Тез жооп
- Бул продукт деген эмне?
- Негизги тиркемелер
- Ылайыктуу материалдар
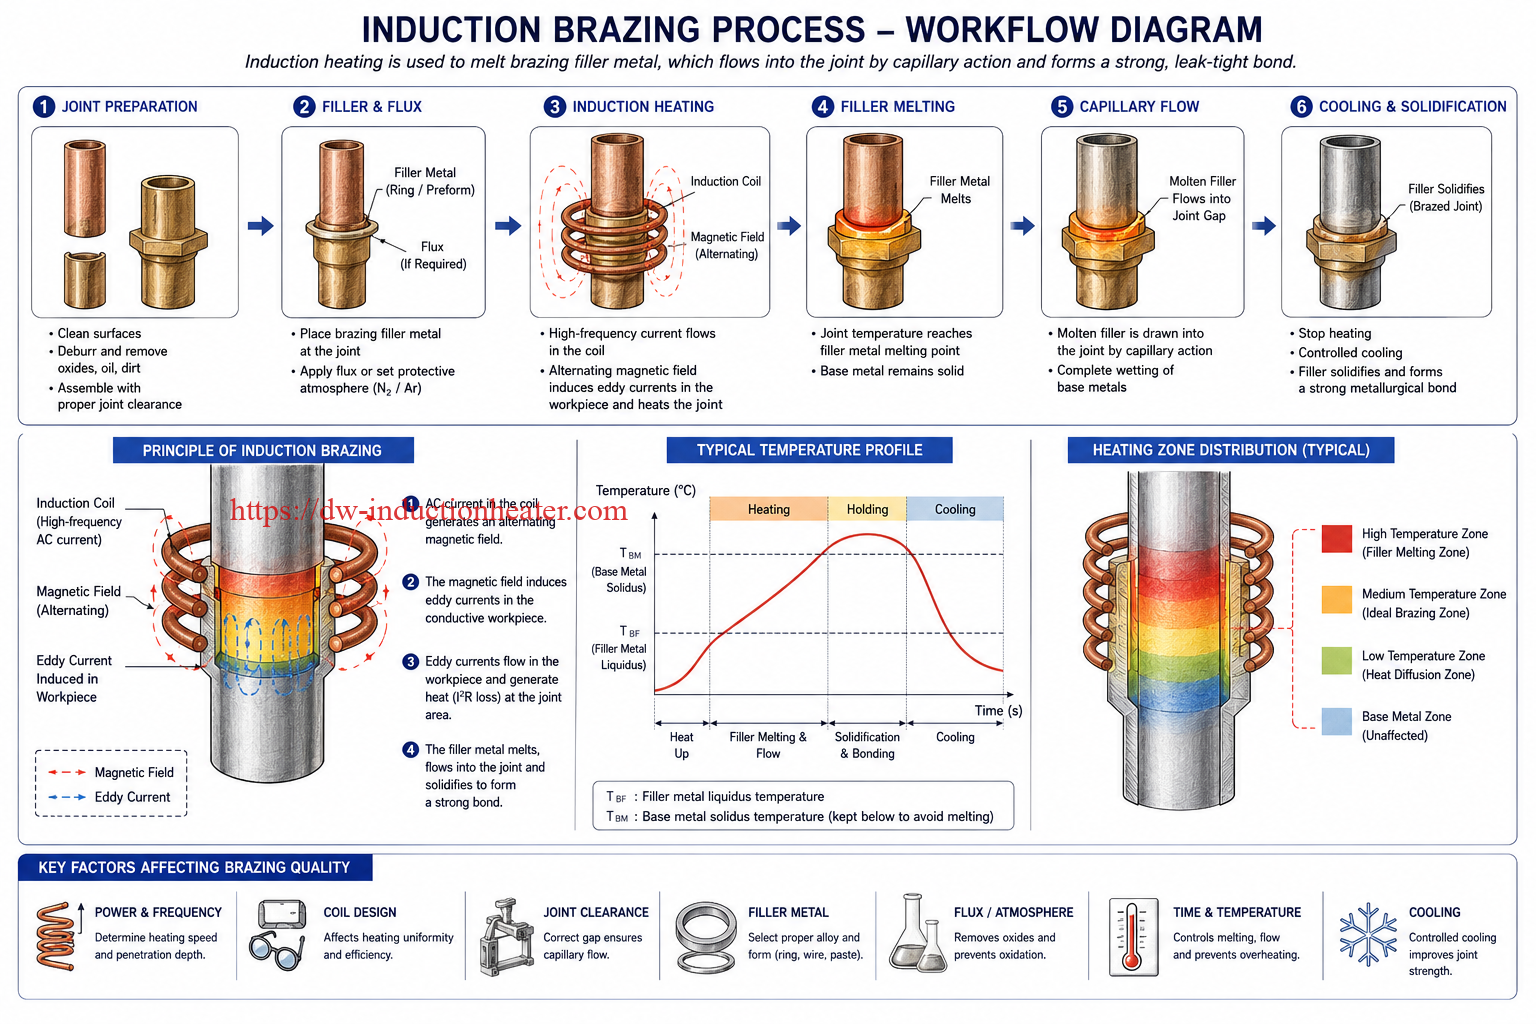
- жумушчу Principle
- техникалык мүнөздөмөлөрү
- Сунушталган моделди тандоо
- Иш процесси
- Катушка жана арматуранын дизайны
- Башкаруу системасы жана автоматташтыруу
- Жалпы көйгөйлөр жана чечимдер
- Инженердик тандоо боюнча колдонмо
- артыкчылыктары
- чектөөлөр
- Эмне үчүн HLQ индукциялык жабдууларын тандоо керек?
- FAQ
An дарстарында brazing машина жезди, жезди, болотту, дат баспас болотту, карбидди, алмаз шаймандарын, электр туташтыргычтарын, HVAC түтүктөрүн жана башка көптөгөн металл компоненттерин ширетүүчү толтургуч эритме менен бириктирүү үчүн колдонулган электромагниттик жылытуу системасы. Жалын менен ширетүүгө салыштырмалуу ал тезирээк жылытууну, таза муундарды, кайталануучу температураны көзөмөлдөөнү, оператордун көндүмдөрүнө көз карандылыкты төмөндөтүүнү жана автоматташтырууну жеңилдетет. Ал муздаткычтарда, кондиционерде, автомобиль тетиктеринде, шаймандарды өндүрүүдө, электр компоненттеринде, идиш-аяктарда, моторлорду өндүрүүдө жана так металл чогултууда кеңири колдонулат. Сатып алуучулар үчүн негизги баалуулук - туруктуу ширетүүчү сапат, кычкылдануунун азайышы, энергия калдыктарынын азайышы жана өндүрүштүн натыйжалуулугун жогорулатуу.
Тез жооп
Индукциялык ширетүү машинасы - бул металл бириктирүүчү жерди тез жана жергиликтүү жылытуу үчүн иштелип чыккан жогорку жыштыктагы же орто жыштыктагы индукциялык жылытуу системасы, ширетүү толтургуч металл эрип, капиллярдык аракет менен агып, күчтүү металлургиялык байланыш түзгөнгө чейин. Ал жез түтүк ширетүү, жез фитингдери, карбиддик шаймандардын учтары, алмаз сегменттери, дат баспас болоттон жасалган курамдар, электр терминалдары, идиш-аяктардын түбдөрү жана таза жылытуу, так башкаруу, жогорку өндүрүмдүүлүк жана туруктуу бириктирүү сапаты талап кылынган кайталануучу өнөр жай ширетүү процесстери үчүн эң ылайыктуу.
Бул продукт деген эмне?
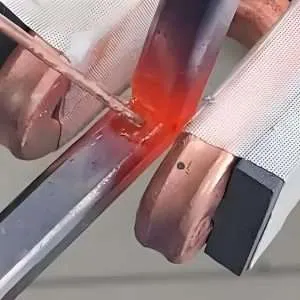
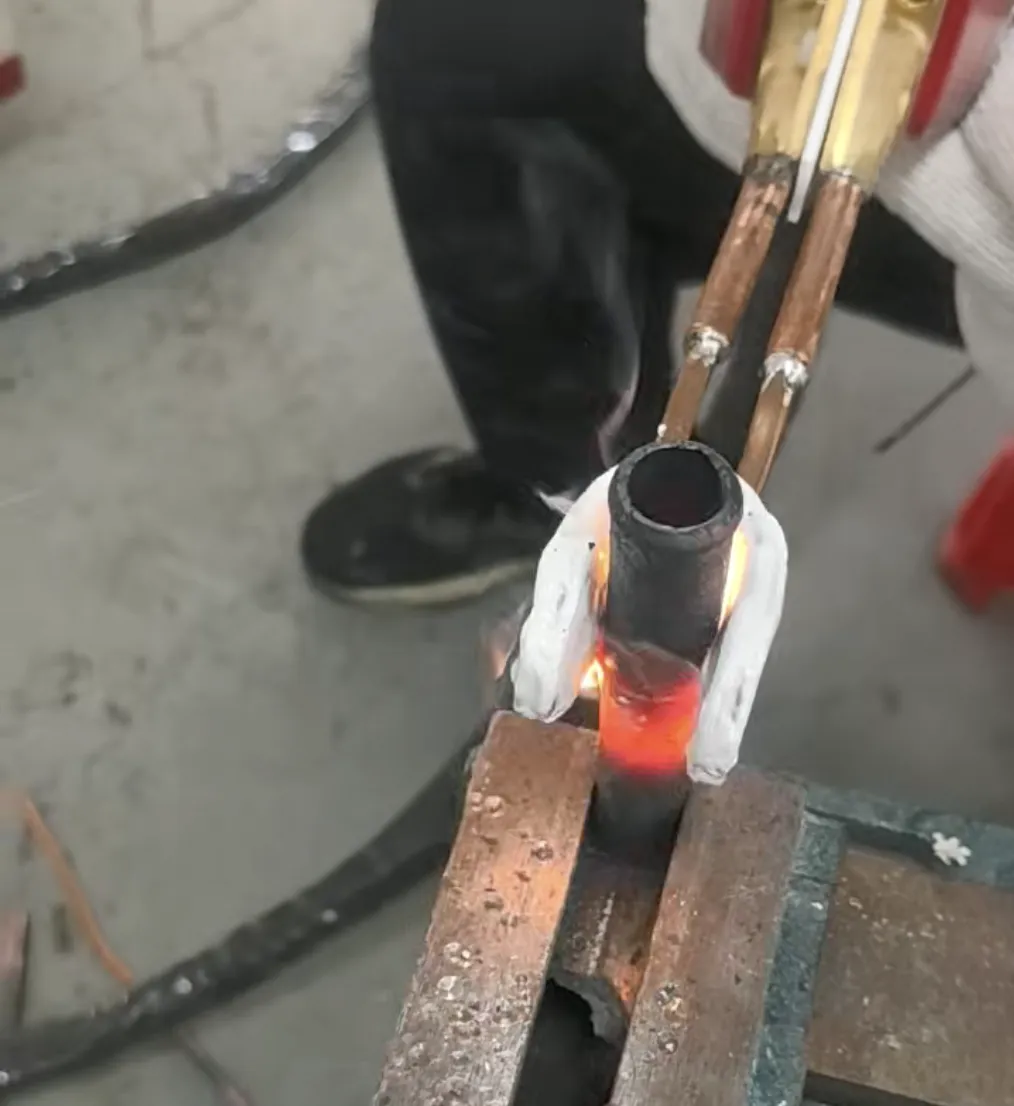
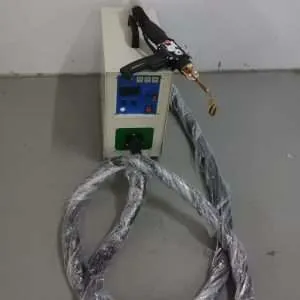
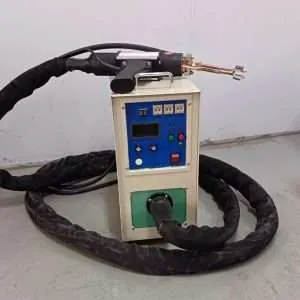
Индукциялык ширетүүчү машина - бул индукциялык кубат булагынан, суу менен муздатуучу индукциялык катушкадан, трансформатордон, муздатуу системасынан, арматурадан, температураны көзөмөлдөөчү түзүлүштөн жана кошумча автоматташтыруу модулдарынан турган толук өнөр жайлык ширетүүчү чечим. Ачык жалынды колдонуунун ордуна, машина индукциялык катушка аркылуу өзгөрмө магнит талаасын пайда кылат. Өткөрүүчү даяр бөлүк бул катушканын ичине же жанына коюлганда, металлда куюн токтору пайда болот. Бул токтор түздөн-түз бириктирүүчү аймакта жылуулукту пайда кылат, бул толтургуч эритменин тетиктерди эритип, байланыштырышына мүмкүндүк берет.
Инженердик практикада индукциялык ширетүүчү машина жөн гана кубат булагы эмес. Ал процесстик система. Туура ысытуу натыйжасы кубаттуулуктун, жыштыктын, катушканын геометриясынын, муфтанын аралыгынын, толтургуч эритмесинин, агымдын же коргоочу атмосферанын, муундун аралыгынын, арматуранын басымынын, муздатуу ыкмасынын жана өндүрүш ритминин айкалышына жараша болот. Ушул себептен улам, ошол эле 25 кВт кубаттуулуктагы машина кичинекей жез түтүк муундары, карбиддик араа сегменттери же дат баспас болоттон жасалган арматуралар үчүн колдонулганына жараша ар кандай иштеши мүмкүн.
HLQ индукциялык ширетүү чечимдери көбүнчө кол менен ширетүү, кол менен ширетүү, жарым автоматтык жумушчу станциялар жана толук автоматташтырылган өндүрүш линиялары үчүн конфигурацияланган. Чакан системалар оңдоо, HVAC кызматы, лабораториялык сыноолор жана чакан партиядагы шаймандарды ширетүү үчүн колдонулат. Жогорку кубаттуулуктагы системалар идиш-аяктын түбүн ширетүү, бир нече жез түтүкчөлөрүн бириктирүү, чоң карбид шаймандары, мотор компоненттери жана үзгүлтүксүз чогултуу линиялары үчүн колдонулат.
Негизги тиркемелер
Индукциялык ширетүү эки же андан көп металл бөлүктөрү негизги материалдан төмөн эрүү температурасы бар толтургуч металл менен бириктирилиши керек болгон жерлерде колдонулат. Төмөнкү таблицада өнөр жайлык колдонулуштардын типтүү кыскача баяндамасы келтирилген.
| Арыз аймагы | Типикалык бөлүктөр | Инженердик максат | Типикалык пайда |
|---|---|---|---|
| HVAC жана муздаткыч | Жез түтүктөр, жез клапандар, бөлүштүргүчтөр, коллекторлор | Агып кетпеген ширетилген муундар | Тез жылытуу, жалын коркунучу азыраак, кайталануучу сапат |
| Инструмент өндүрүшү | Карбид учтары, араа бычактары, токарлык шаймандары, кен казуучу чуңкурлар | Катуу кесүүчү кошумчаларды болот корпустарга чаптаңыз | Жергиликтүү жылытуу шаймандын геометриясын коргойт |
| Алмаз куралдарын өндүрүү | Алмаз сегменттери, өзөк бургулары, майдалоочу шаймандар | Алмаз сегменттерин болот кармагычтарга кашалоо | Бирдей сегменттик байланыш жана жогорку өндүрүмдүүлүк |
| Унаа компоненттери | Күйүүчү май түтүктөрү, сенсорлор, терминалдар, жылуулук алмаштыргычтар | Вибрация жана жылуулук циклинин шарттарында ишенимдүү бириктирүү | Арматуралар жана роботтор менен оңой интеграциялоо |
| Электр өнөр жайы | Жез шиналары, терминалдар, туташтыргычтар, мотор тетиктери | Төмөн каршылыктуу өткөргүч муундар | Минималдуу деформация менен таза ширетүү |
| Ашкана идиштерин өндүрүү | Дат баспас болоттон жасалган идиштин түбү, алюминий плита, жез плита | Көп катмарлуу металл түбүн бириктириңиз | Тез жылытуу жана жакшы жылуулук байланышы |
| Дат баспас болоттон жасалган чогултуу | Түтүктөр, фланецтер, фитингдер, аспаптын бөлүктөрү | Таза, көзөмөлдөнгөн кошулуу | Коргоочу газ менен аз кычкылдануу |
| Техникалык тейлөө жана оңдоо | Түтүктөр, шахталар, майда шаймандар, механикалык тетиктер | Жеринде же устаканада оңдоо | Көптөгөн чөйрөлөрдө ачык отко караганда көчмө жана коопсуз |
Ылайыктуу материалдар
Индукциялык ширетүү процесси көптөгөн өткөргүч материалдарга, айрыкча жез негизиндеги, болот негизиндеги жана карбид камтыган түзүлүштөргө ылайыктуу. Материалды тандоо ысытуу ылдамдыгына таасир этет, анткени электрдик каршылыгы, магниттик өткөрүмдүүлүгү, жылуулук өткөрүмдүүлүгү жана бөлүктөрдүн геометриясы индукциялык ысытуунун жүрүм-турумуна таасир этет.
| Негизги материал | Ширетүүгө ылайыктуулугу | Жалпы толтургуч металлдар | Инженердик жазуулар |
|---|---|---|---|
| жез | эң жакшы | Күмүш эритмеси, жез-фосфор эритмеси | Жогорку жылуулук өткөрүмдүүлүгү жетиштүү кубаттуулукту жана жакшы катушка муфтасын талап кылат |
| латунь | эң жакшы | Күмүш эритмеси, жезден жасалган ширетүүчү эритме | Цинктин бууланышын жана түсүнүн өзгөрүшүн болтурбоо үчүн температураны көзөмөлдөңүз |
| Carbon болот | эң жакшы | Күмүш эритмеси, жез эритмеси, никель эритмеси | Магниттик материал төмөнкү жыштыкта натыйжалуу ысыйт |
| Дат баспаган болот | Жакшы | Күмүш эритмеси, никель эритмеси | Көбүнчө агым же коргоочу атмосфера пайда алып келет |
| Карбайд | Жакшы | Күмүш-жез эритмеси | Термикалык стрессти жана жараканы азайтуу үчүн көзөмөлдөнгөн жылытууну талап кылат |
| Алмаз курал сегменттери | Жакшы | Күмүш негизиндеги ширетүүчү эритме | Алмаздын иштешин коргоо үчүн температураны көзөмөлдөө абдан маанилүү |
| алюминий | Мүмкүн, бирок кыйыныраак | Алюминий ширетүүчү эритме | Температуранын тар терезеси жана кычкыл пленкасын көзөмөлдөө маанилүү |
| Жезден болотко | Жакшы | Күмүш эритмеси, жез эритмеси | Жылытуунун ар кандай ылдамдыктары катушкаларды жана арматураларды тең салмактоону талап кылат |
| Жезден жезге чейин | эң жакшы | Күмүш эритмеси, жез-фосфор эритмеси | HVAC жана сантехникалык компоненттерде кеңири таралган |
жумушчу Principle
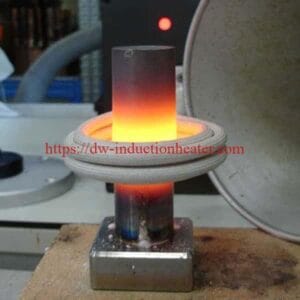
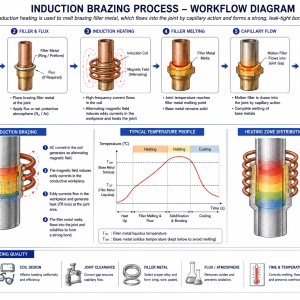
Индукциялык ширетүүчү машинанын иштөө принциби электромагниттик индукцияга негизделген. Электр менен камсыздоо кирүүчү электр энергиясын жогорку жыштыктагы өзгөрмө токко айландырат. Бул ток жез индукциялык катушка аркылуу агат жана өзгөрүлмө магнит талаасын түзөт. Иштетүүчү бөлүк ушул магнит талаасынын ичине жайгаштырылганда, металлда индукцияланган куюн токтору пайда болот. Электрдик каршылык бул токторду иштетүүчү бөлүктүн ичиндеги жылуулукка айландырат.
Ширетүүдө максат негизги металлды эритүү эмес. Максат - ширетүүчү толтургуч эрүү диапазонуна жеткенге жана бириктирүүчү аралыкка агып кеткенге чейин бириктирүүчү аймакты ысытуу. Муздагандан кийин, толтургуч металл компоненттердин ортосунда бекем байланыш түзөт.
| сахна | Физикалык аракет | Инженердик башкаруу пункту |
|---|---|---|
| Кубаттын конверсиясы | AC киргизүү жогорку жыштыктагы чыгарууга айландырылат | Кубаттуулук, жыштык, жумуш цикли жана инвертордун туруктуулугу |
| Магнит талаасынын пайда болушу | Ток индукциялык катушка аркылуу агат | Катушканын бурулуштары, катушканын диаметри, жез түтүктүн өлчөмү жана муздатуу |
| Иш бөлүгүн жылытуу | Куюндуу агымдар муун аймагында жылуулукту пайда кылат | Муфта аралыгы, жылытуу тереңдиги жана бөлүктүн абалы |
| Толтургуч эрүү | Ширетүүчү эритме негизги металлдан мурун эрийт | Температура терезеси жана жылытуунун бирдейлиги |
| Капиллярдык агым | Эритилген толтургуч муундун тешигине агат | Муундарды тазалоо, беттин тазалыгы жана флюс |
| Муздатуу жана бекемдөө | Муун механикалык жактан бекем болот | Муздатуу ылдамдыгы, арматураны кармоо убактысы жана кычкылданууну көзөмөлдөө |
Жөнөкөй принцип схемасы:
Өзгөрмө ток менен камсыздоо | v IGBT / MOSFET инвертору | v Жогорку жыштыктагы трансформатор | v Суу менен муздатылган жез катушка )))))) Магнит талаасы | v Металл бириктирүүчү аймак ---- Куйрук агымы менен жылытуу ---- Толтургуч эритмеси | v Капиллярдык агым + Муздатуу = Кайра иштетилген бириктирүүчү
техникалык мүнөздөмөлөрү
Төмөнкү спецификациялар индукциялык ширетүүчү машиналар үчүн типтүү инженердик диапазондор болуп саналат. Акыркы конфигурация материалга, муундун өлчөмүнө, жылытуу убактысына, өндүрүш көлөмүнө жана автоматташтыруу деңгээлине жараша тандалышы керек.
| параметр | Техникалык мүнөздөмө | жазуулар |
|---|---|---|
| Кубаттуулук диапазону3 | Көпчүлүк ширетүү колдонмолору үчүн 3 кВттан 500 кВтга чейин | Чоң тетиктер же көп станциялуу системалар үчүн жогорку кубаттуулук жеткиликтүү |
| Frequency диапазону | 10 кГцден 500 кГцке чейин, типтүү жыштыктар | Кичинекей бөлүктөр жана тайыз жылытуу үчүн жогорку жыштык; чоңураак бөлүктөр үчүн төмөнкү жыштык |
| Электр менен жабдуу түрү | IGBT, MOSFET же транзистордук инвертор | Кубаттуулук жана жыштык талабы боюнча тандалып алынган |
| киргизүү чыңалуу | Бир фазалуу же үч фазалуу, өлкө боюнча ылайыкташтырылган | Жалпы өнөр жайлык камсыздоо 220V, 380V, 400V, 415V, 440V же 480V камтыйт |
| муздатуу ыкмасы | Суу муздатуу же интеграцияланган муздаткыч | Катушка, трансформатор жана күч электроникасы үчүн талап кылынат |
| Жылытуу режими | Кол менен, убакыт менен, температура менен же PLC менен башкарылат | Процесстин кайталануучу талабына жараша болот |
| Температураны көзөмөлдөө | Инфракызыл пирометр, термопара же визуалдык мониторинг | Жабык циклдик башкаруу ырааттуулукту жакшыртат |
| Катушканын түрү | Бир бурулуштуу, көп бурулуштуу, U формасындагы, куймак, бөлүнгөн оролмо, заказ боюнча жасалган оролмо | Муун геометриясынын айланасында иштелип чыккан |
| Арматура түрү | Кол менен орнотулган арматура, пневматикалык кыскыч, айланма арматура, роботтук арматура | Муун аралыкты жана кайталануучу абалды сактайт |
| Коргоочу атмосфера | Аба, флюс, азот, аргон же пайда болгон газ | Сезимтал материалдар үчүн кычкылданууну азайтуу үчүн колдонулат |
| жылытуу убакыт | Адатта, ар бир муунга 2–60 секунд | Бөлүктүн массасына, материалына жана толтургуч эритмесине жараша болот |
| кезметчи цикл | Үзгүлтүктүү же үзгүлтүксүз өндүрүш үчүн иштелип чыккан | Муздатуу кубаттуулугу жумуш циклине дал келиши керек |
| Автоматташтыруу параметрлери | PLC, HMI, робот жүктөө, айланма стол, конвейер, маалыматтарды каттоо | Жогорку көлөмдөгү өндүрүш үчүн сунушталат |
Сунушталган моделди тандоо
Эң жакшы модель жылуулук жүгү, муундун өлчөмү, материал жана такт убактысы боюнча тандалат. Төмөндөгү таблицада инженердик тандоо үчүн практикалык баштапкы чекиттер берилген.
| арыз | буюм | Сунушталган күч | Frequency |
|---|---|---|---|
| Кичинекей жез түтүкчөлөрүн ширетүү | Жезден жезге, жезден жезге | 5–15 кВт | 80–300кГц |
| HVAC дистрибьюторунун ширетүүсү | Жез түтүктөр жана жезден жасалган арматуралар | 15–35 кВт | 50–200кГц |
| Орточо жез түтүктүн мууну | Жез, жез | 25–60 кВт | 30–150кГц |
| Дат баспас болоттон жасалган түтүк менен ширетүү | Дат баспас болоттон, жезден, никель эритмесинен | 15–50 кВт | 50–200кГц |
| Карбиддик аспап менен ширетүү | Карбидден болотко | 15–80 кВт | 20–100кГц |
| Алмаз сегментин ширетүү | Болот корпуска бриллиант сегменти | 25–100 кВт | 20–100кГц |
| Электр туташтыргычын ширетүү | Жез, жез, күмүш эритмеси | 10–40 кВт | 80–300кГц |
| Ашкана идиштеринин түбүн ширетүү | Дат баспас болоттон, алюминийден, жезден жасалган пластинадан | 80–250 кВт | 10–50кГц |
| Мотордун компоненттерин ширетүү | Жез тилкелер, терминалдар | 30–120 кВт | 20–100кГц |
| Автоматтык көп станциялуу ширетүү | Ар кандай металл курулмалары | 50–300 кВт | 10–200кГц |
Моделди тандоо схемасы:
| Иштелип чыккан бөлүктүн өлчөмү / жылуулук жүгү | Сунушталган кубаттуулук деңгээли | Типтүү машина түрү |
|---|---|---|
| Өтө кичинекей муун, аз масса | 3–10 кВт | Көчмө же стол үстүндөгү индукциялык ширетүүчү машина |
| Жез жана жезден жасалган кичинекей бөлүктөр | 10–25 кВт | Жогорку жыштыктагы индукциялык ширетүүчү машина |
| Орточо өнөр жайлык муундар | 25–60 кВт | Жогорку жыштыктагы же супер-аудио индукциялык ширетүү системасы |
| Чоң карбиддик шаймандар же калың түтүктөр | 60–120 кВт | Орто/жогорку жыштыктагы индукциялык ширетүү системасы |
| Чоң тарелка, идиш-аяк же автоматташтырылган линия | 120–300 кВт | Ыңгайлаштырылган автоматтык индукциялык ширетүү системасы |
Иш процесси
Туруктуу индукциялык ширетүү процесси көзөмөлдөнгөн даярдоону, ысытууну жана муздатууну талап кылат. Ширетүүнүн көптөгөн бузулуулары электр менен камсыздоодон эмес, муундун начар конструкциясынан, булгануудан, толтургучтун туура эмес жайгаштырылышынан же туруксуз фиксациядан келип чыгат.
1. Негизги материалды, муундун түрүн жана өндүрүш талабын талдоо | 2. Толтургуч эритмесин, флюсту же коргоочу атмосфераны тандоо | 3. Муундардын беттерин тазалоо жана муундун аралыгын көзөмөлдөө | 4. Индукциялык катушканы жана арматураны долбоорлоо | 5. Кубаттуулукту, жыштыкты, ысытуу убактысын жана температуранын максатын коюу | 6. Иштетилген бөлүктү жана толтургуч металлды жүктөө | 7. Индукциялык ысытуу циклин баштоо | 8. Толтургуч эрип, муун аркылуу агат | 9. Толук нымдалышы үчүн кыскача кармап туруңуз | 10. Ысытууну токтотуп, көзөмөлдөнгөн муздатууга уруксат бериңиз | 11. Муундардын көрүнүшүн, бекемдигин жана агып кетүү көрсөткүчүн текшерүү
| Процесс кадамы | Негизги талап | Текшерүү ыкмасы |
|---|---|---|
| Беттик тазалоо | Майды, оксидди, чаңды жана каптоону алып салыңыз | Визуалдык текшерүү, эриткичти тазалоону текшерүү |
| жыйналыш | Муундун аралыгын жана тегиздөөнү тууралоо | Өлчөгүч, арматура шилтемеси, кол менен текшерүү |
| Толтургучту жайгаштыруу | Туура сан жана позиция | Шакек, чаптама, зым же алдын ала аткарылган текшерүү |
| Агымдан же газдан коргоо | Кычкылдануунун алдын алуу жана нымдуулукту жакшыртуу | Агымды камтуу же газ агымын өлчөгүч |
| жылытуу | Муун аймагында бирдей температура | Пирометр, термопара же иштетүү убактысы |
| Муздатуу | Катуулануудан мурун кыймылдан алыс болуңуз | Арматураны кармоо убактысы жана визуалдык текшерүү |
| Сапатты текшерүү | Толук ширетүүнү ырастоо | Агып кетүү сыноосу, тартуу сыноосу, кесинди текшерүү |
Катушка жана арматуранын дизайны
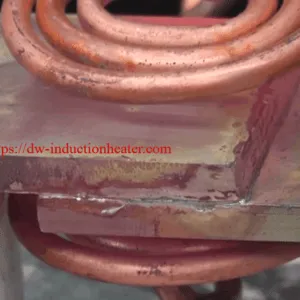
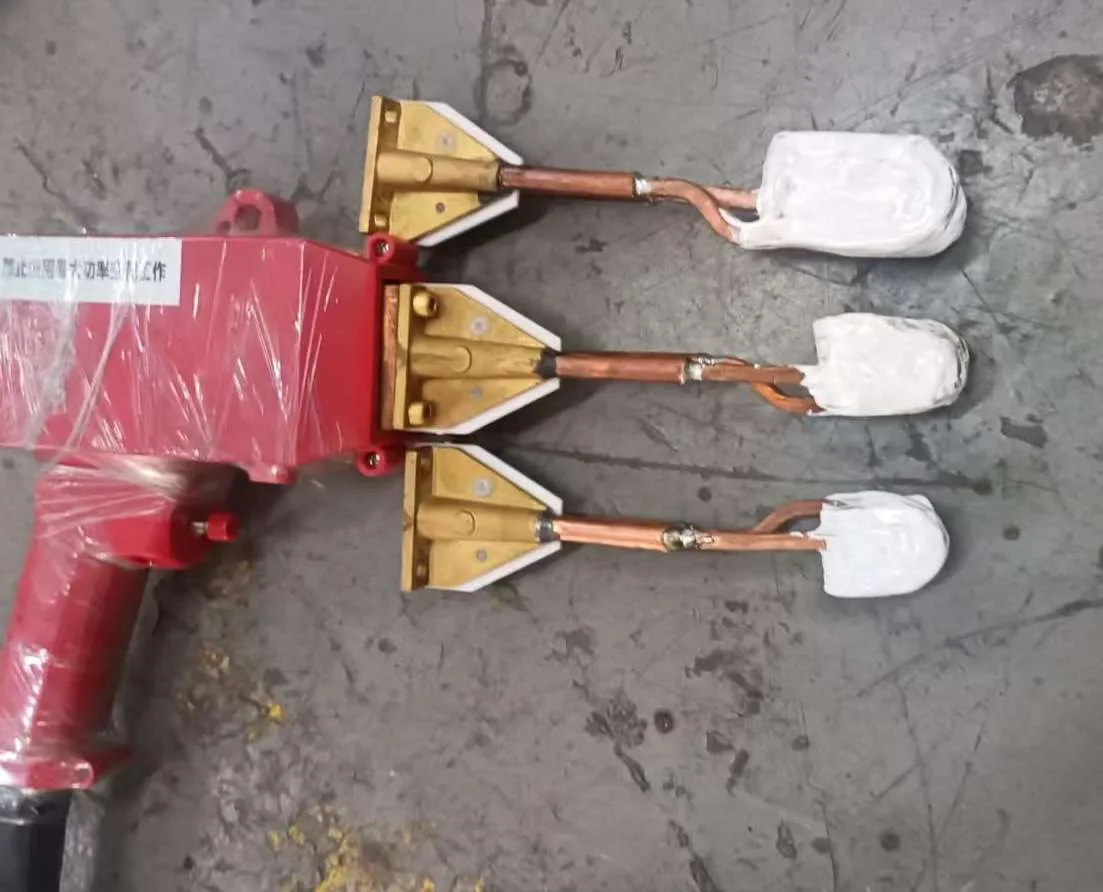
The дарстарында чөлмөгү ширетүү процессинин өзөгү болуп саналат. Жакшы катушка энергияны муунган аймакка натыйжалуу өткөрүп берет, бирдей жылытууну камсыз кылат жана ыңгайлуу жүктөө жана түшүрүү мүмкүнчүлүгүн берет. Начар катушка ысып кетүү, толтургучтун толук эмес агымы, ашыкча кычкылдануу же туруксуз өндүрүшкө алып келиши мүмкүн.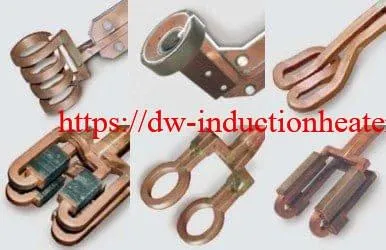
| Катушканын түрү | Мыкты колдонмо | артыкчылыктары | Дизайн эскертүүлөрү |
|---|---|---|---|
| Бир бурулуштуу катушка | Кичинекей шакекчелер, терминалдар, жергиликтүү муундар | Жөнөкөй, концентрацияланган жылытуу | Так жайгаштырууну талап кылат |
| Көп бурулуштуу спираль катушка | Жез түтүкчөлөрдүн муундары, цилиндрдик бөлүктөр | Бир калыптагы айлана боюнча жылытуу | Муундун айланасында бирдей аралыкты сактаңыз |
| U формасындагы катушка | Капталдан ширетүүчү жабдуулар | Туура эмес бөлүктөр үчүн оңой жүктөө | Магниттик концентратор талап кылынышы мүмкүн |
| Куймак чөлмөгү | Жалпак тарелка же ашкана идишинин түбү | Беттик жылытуу үчүн жакшы | Бийликти бөлүштүрүү тең салмактуу болушу керек |
| Бөлүнгөн катушка | Жабык циклдеги тетиктер же жүктөөгө кыйын болгон чогултуулар | Бөлүктөрүн алып салбастан оңой кирүү | Механикалык түзүлүш татаалыраак |
| Ыңгайлаштырылган профиль катушкасы | Атайын курал же автоунаа компоненти | Оптималдаштырылган жылытуу схемасы | Инженердик сыноо жана жөндөө талап кылынат |
Катуу катушканын типтүү долбоорлоо схемасы:
Суу менен муздатылган жез катушка _____________ / \ / Мушташуу аймагы \ | [Толтургуч шакек] | | Металл бөлүгү А | | Металл бөлүгү В | \ / \_____________/ Негизги конструкциялык пункттар: - Катушка ширетүү аймагына жакын болушу керек, бирок даяр бөлүккө тийбеши керек. - Жылытуу бүтүндөй бөлүккө эмес, мушташууга багытталышы керек. - Муздатуучу суу жез катушка аркылуу жылмакай агып өтүшү керек. - Арматура мушташуу абалын толтургуч катып калганга чейин кармап турушу керек.
Арматуранын дизайны да ошондой эле маанилүү. Арматура тегизделип турушу, боштукту туруктуу кармап турушу, жылуулук деформациясына туруштук бериши жана оператордун коопсуздугун камсыз кылышы керек. Жогорку көлөмдөгү өндүрүш үчүн пневматикалык кыскычтарды, айланма столдорду, индекстөөчү станцияларды жана роботту жүктөөчү жабдууларды кошууга болот. Назик карбид же алмаз аспаптары үчүн арматура жылуулук чыңалуусун минималдаштырып, толтургучтун агымы учурунда тетиктердин жылышына жол бербеши керек.
Башкаруу системасы жана автоматташтыруу
Индукциялык ширетүү кол менен же автоматтык түрдө иштетилиши мүмкүн. Кол менен иштетүүчү системалар ийкемдүү өндүрүш, оңдоо жана аз көлөмдөгү колдонмолор үчүн ылайыктуу. Ырааттуу сапат, жогорку өндүрүмдүүлүк жана көзөмөлдөө талап кылынганда автоматташтырылган системалар сунушталат.
| Башкаруу деңгээли | тарам орнотуусу | Ылайыктуу колдонуу | пайдасы |
|---|---|---|---|
| Кол менен башкаруу | Оператор баштоо, токтотуу жана жылытуу убактысын көзөмөлдөйт | Оңдоо, чакан партия, жөнөкөй муундар | Арзан жана ийкемдүү |
| Убактылуу башкаруу | Алдын ала коюлган кубаттуулук жана жылытуу убактысы | Туруктуу материал менен кайталануучу бөлүктөр | ырааттуулугун жакшыртат |
| Температура башкаруу | Пирометр же термопара кайтарым байланышы | Температурага сезгич ширетүү | Ашыкча ысып кетүүсүн азайтат жана четке кагат |
| PLC контролдоо | Программаланган ырааттуулук, ойготкуч жана блокировка | Өнөр жай жумуш орду | Туруктуу процесс жана коопсуз иштөө |
| Автоматтык линия | Робот, айланма стол, конвейер, маалыматтарды каттоо | Массалык өндүрүш | Жогорку өндүрүмдүүлүк жана көзөмөлдөө мүмкүнчүлүгү |
Сунушталган автоматташтыруу функцияларына суу агымынан коргоо, ашыкча температура сигнализациясы, кубаттуулук ийри сызыгын башкаруу, рецептти сактоо, штрих-кодду сканерлөө, газ агымын көзөмөлдөө, жабдуулардын абалын аныктоо, авариялык токтотуу жана өндүрүш маалыматтарын жаздыруу кирет. Экспорттолгон жабдуулар үчүн HMI тили, чыңалуу стандарты, коопсуздук релеси жана зымдар стандарты өндүрүүдөн мурун ырасталышы керек.
Жалпы көйгөйлөр жана чечимдер
| маселе | Мүмкүн болгон себеп | Инженердик чечим |
|---|---|---|
| Толтургуч металл агып кетпейт | Температура өтө төмөн, бетти тазалоо начар же толтургуч туура эмес эритме | Жылытуу убактысын көбөйтүңүз, тазалоону жакшыртыңыз, толтургучтун эрүү диапазонун текшериңиз |
| Муун ысып кетет же күйөт | Ашыкча кубаттуулук, начар температура жөнгө салынышы же катушка өтө жакын | Кубатты азайтыңыз, пирометрди колдонуңуз, катушканын аралыгын тууралаңыз |
| Түтүктүн айланасындагы бирдей эмес ширетүүчү түзүлүш | Катушка борборлоштурулган эмес же муун аралыгы бирдей эмес | Катушканы кайра долбоорлоңуз, арматураны жана тегиздөөнү жакшыртыңыз |
| Ашыкча кычкылдануу | Агым жок, агым жетишсиз же газдан коргоо начар | Тиешелүү флюс, азот же аргон коргоосун колдонуңуз |
| Карбиддик аспаптагы жаракалар | Өтө тез жылытуу же өтө тез муздатуу | Көзөмөлдөнгөн пандус жылытуусун жана жайыраак муздатууну колдонуңуз |
| Муундардын алсыз күчү | Суунун жетишсиздиги, муундардын туура эмес тазаланышы же булганышы | Тазалоону оптималдаштырыңыз, беттерди тазалаңыз, толтургуч эритмесинин шайкештигин ырастаңыз |
| Электр менен камсыздоонун үзгүлтүккө учурашы | Катушканын кыска туташуусу, суу агымынын көйгөйү же жүктөмдүн дал келбестиги | Катушканын изоляциясын, муздатуучу агымын жана дал келген трансформаторду текшериңиз |
| Өндүрүштүн натыйжалуулугу төмөн | Кол менен жүктөө өтө жай же жылытуу цикли оптималдаштырылган эмес | Арматура, айланма стол же автоматтык жүктөө системасын кошуу |
| Ширетүүдөн кийин түсү дал келбей калат | Температуранын өзгөрүшү же кычкылдануу | Жабык циклдик башкарууну жана коргоочу атмосфераны колдонуңуз |
| Катушка ысып кетти | Суу жетишсиз же жез түтүк өтө кичинекей | Муздатуу кубаттуулугун жогорулатыңыз жана катушканын кесилишин кайра долбоорлоңуз |
Инженердик тандоо боюнча колдонмо
Туура индукциялык ширетүүчү машинаны тандоо үчүн, инженерлер машинанын кубаттуулугун гана сурап отурбай, ширетүүчү процесстин бүтүндөй жүрүшүн баалашы керек. Төмөнкү колдонмо практикалык тандоо ыкмасын сунуштайт.
1. Негизги материалдарды ырастаңыз
Жез, жез, болот, дат баспас болот, карбид жана алюминий ар кандай ысытуу касиеттерине ээ. Жез жылуулукту тез өткөрөт жана жогорку кубаттуулукту талап кылышы мүмкүн. Болот магниттик касиеттеринен улам натыйжалуу ысыйт. Дат баспас болот кылдат кычкылдануу көзөмөлүн талап кылышы мүмкүн. Карбид жылуулук стрессин башкарууну талап кылат.
2. Муундун өлчөмүн жана массасын ырастаңыз
Кичинекей жез түтүкчөсүнүн бириктиргичине 5–15 кВт гана керек болушу мүмкүн, ал эми чоң карбид казуучу шайман же идиш-аяктын түбү үчүн 80–250 кВт талап кылынышы мүмкүн. Ысытылган масса канчалык чоң болсо, керектүү убакыттын ичинде ширетүү температурасына жетүү үчүн ошончолук көп кубаттуулук талап кылынат.
3. Туура жыштыкты тандаңыз
Жыштык ысытуунун тереңдигине жана энергиянын бөлүштүрүлүшүнө таасир этет. Кичинекей жана ичке бөлүктөр адатта жогорку жыштыкты колдонушат. Чоңураак жана калыңыраак бөлүктөр адатта төмөнкү жыштыкты колдонушат. Туура жыштык беттин ысып кетишинен жана муундардын толук ысып кетишинен сактайт.
| жыштык спектрин | Жылытуунун мүнөздөмөсү | Катуу ширетүүнүн типтүү колдонулушу |
|---|---|---|
| 100–500кГц | Тайыз, тез, жергиликтүү жылытуу | Кичинекей терминалдар, майда түтүктөр, тактык тетиктери |
| 50–100кГц | Жалпы жогорку жыштыктагы ширетүү | HVAC түтүктөрү, жезден жасалган арматуралар, дат баспас болоттон жасалган муундар |
| 20–50кГц | Орточо бөлүктөр үчүн тереңирээк жылытуу | Карбиддик шаймандар, чоңураак жез муундар, мотор тетиктери |
| 10–20кГц | Чоң массалык бөлүктөр үчүн тереңирээк жылытуу | Ашкана идиштеринин түбү, чоң шаймандар, оор чогулткучтар |
4. Максаттуу цикл убактысын аныктаңыз
Массалык өндүрүш үчүн ысытуу убактысы түздөн-түз чыгарууга таасир этет. Эгерде максат ар бир 5 секундда бир муун болсо, машинанын кубаттуулугу жана автоматташтыруу ар бир 30–60 секундда бир муун менен иштеген цехтин процессине караганда алда канча жогору болушу керек.
5. Толтургуч эритмесин жана флюсун тандаңыз
Толтургуч эритме негизги металлдарга жана тейлөө шарттарына шайкеш келиши керек. Күмүш негизиндеги эритмелер жез, жез, болот жана дат баспас болоттон жасалган ширетүү үчүн кеңири колдонулат. Жез-фосфор эритмелери жезден жезге жана жезден жезге ширетүү үчүн кеңири таралган. Алюминий ширетүү үчүн атайын толтургуч жана катуу кычкылдануу көзөмөлү талап кылынат.
6. Муздатууну жана коопсуздукту пландаштырыңыз
Индукциялык ширетүүчү машиналар туруктуу муздатуучу сууну талап кылат. Үзгүлтүксүз өндүрүш үчүн жабык циклдеги өнөр жайлык муздаткыч сунушталат. Коопсуздук долбоору авариялык токтотууну, суунун басымынан коргоону, ашыкча токтон коргоону, катушка изоляциясын жана операторду коргоону камтышы керек.
7. Массалык өндүрүшкө чейин сыноо
Жаңы тетиктер үчүн үлгүлөрдү сыноо сунушталат. Сыноонун жыйынтыктары ысытуу убактысын, толтургучтун агымын, муундун бекемдигин, агып кетүү көрсөткүчүн, сырткы көрүнүшүн жана арматуранын кайталанышын тастыкташы керек. Ийгиликтүү сыноодон кийин, акыркы машина, катушка жана арматура ырасталышы мүмкүн.
артыкчылыктары
| артыкчылык | Инженердик баалуулук | Бизнес баасы |
|---|---|---|
| Жергиликтүү жылытуу | Жылуулук муундун аймагына топтолгон | Азыраак деформация жана азыраак энергия калдыктары |
| Жылытуу ылдамдыгы | Муунткуч тез эле ширетүү температурасына жетет | Жогорку өндүрүштүк кубаттуулук |
| кайталануучу процесс | Кубаттуулукту жана убакытты так башкарууга болот | Продукциянын сапаты туруктуураак |
| Ачык от жок | Таза жана коопсуз жумуш чөйрөсү | Өрт коркунучу азыраак жана заводду башкаруу оңой |
| Автоматташтырууга ыңгайлуу | PLC, робот жана арматура менен оңой интеграцияланат | Эмгекке көз карандылыктын төмөндүгү |
| Less кычкылдануу | Кыска жылытуу убактысы экспозицияны азайтат | Жакшыраак көрүнүш жана тазалоодон кийинки азыраак чыгым |
| Energy натыйжалуу | Жылуулук металлдын ичинде пайда болот | Көптөгөн өндүрүш учурларда төмөнкү эксплуатациялык чыгымдар |
| Ийкемдүү катушка дизайны | Катушка ар кандай муундар үчүн ыңгайлаштырылышы мүмкүн | Бир электр менен камсыздоо бир нече продукцияны колдой алат |
Салыштыруу диаграммасы: индукциялык ширетүү жана жалын менен ширетүү
| нерсе | клуб Brazing | Flame Brazing |
|---|---|---|
| Жылытууну башкаруу | бийик | Оператордун чеберчилигинен көп нерсе көз каранды |
| Жылытуунун ылдамдыгы | орозо | орто |
| кайталанышы | Таймер же PLC менен эң сонун | туруксуз |
| автоматизация | жеңил | татаал |
| кычкылдануу | Туура процесс менен төмөндөтүңүз | Ачык жалындын айынан жогору |
| коопсуздук | Ачык от жок | Ачык от жана газ менен иштөө талап кылынат |
| Энергияга басым жасоо | Локалдаштырылган | Жылуулукка таасир эткен кеңири аймак |
| Эң жакшы колдонуу | Кайталануучу өнөр жайлык ширетүү | Ийкемдүү оңдоо жана арзан баадагы кол менен иштөө |
чектөөлөр
Индукциялык ширетүүнүн көптөгөн артыкчылыктары болгону менен, ал ар бир муун үчүн эң жакшы чечим эмес. Иштелүүчү бөлүк электр өткөргүч болушу керек жана муун аймагы индукциялык катушкага жеткиликтүү болушу керек. Өтө татаал геометриялар атайын катушка конструкциясын талап кылышы мүмкүн. Алюминий ширетүүнүн процесстик терезеси тар жана көп учурда көбүрөөк сыноолорду талап кылат. Жогорку жылуулук массасы бар чоң тетиктер жогорку кубаттуулукту жана күчтүү муздатуу системаларын талап кылышы мүмкүн.
| чектөө | акыл | Сунушталган аракет |
|---|---|---|
| Баштапкы инвестиция жалын чырактарына караганда жогору | Электр менен камсыздоо, катушка, муздатуу жана арматура талап кылынат | Жалпы наркын, эмгекти үнөмдөөнү жана сапатты жакшыртууну баалаңыз |
| Катушка бөлүктүн геометриясына дал келиши керек | Магнит талаасынын таралышы жылытуунун натыйжасын аныктайт | Ыңгайлаштырылган катушка дизайнын жана үлгү сыноолорун колдонуңуз |
| Өткөрбөгөн материалдар үчүн идеалдуу эмес | Индукция өткөргүч же магниттик материалды талап кылат | Зарыл болсо, металл суспензорун же башка жылытуу ыкмасын колдонуңуз |
| Муздаткыч суу талап кылынат | Катушка жана электр электроникасы жылуулукту пайда кылат | Туруктуу өндүрүш үчүн жабык циклдүү муздаткычты колдонуңуз |
| Процессти орнотуу инженердик билимди талап кылат | Кубаттуулук, жыштык жана катушка акыркы натыйжага таасир этет | Тажрыйбалуу индукциялык жабдууларды жеткирүүчү менен иштешиңиз |
Эмне үчүн HLQ индукциялык жабдууларын тандоо керек?
HLQ Induction Equipment Co., Ltd. өнөр жай колдонмолору үчүн инженердик негиздеги индукциялык жылытуу чечимдерине, анын ичинде ширетүү, катуулоо, согуу, эритүү, PWHT, кичирейтүүчү фитинг, каптоону алып салуу, реактор менен жылытуу жана ылайыкташтырылган электромагниттик жылытуу системаларына басым жасайт. Индукциялык ширетүү долбоорлору үчүн HLQ кардарларга баштапкы үлгүлөрдү талдоодон баштап, машинанын акыркы конфигурациясына, катушкаларды долбоорлоого жана процесстерди сыноого чейин колдоо көрсөтө алат.
| HLQ мүмкүнчүлүгү | Кардардын пайдасы |
|---|---|
| Кеңири индукциялык электр менен камсыздоо диапазону | Кичинекей кол менен ширетүү жана чоң автоматтык ширетүү линиялары үчүн ылайыктуу |
| Жогорку жыштыктагы жана орто жыштыктагы варианттар | Ар кандай бөлүкчөлөрдүн өлчөмдөрү жана жылытуу тереңдиги үчүн жакшыраак дал келүү |
| Ыңгайлаштырылган индукциялык катушканын дизайны | Жылытуунун бирдейлигин жана муундардын сапатын жакшыртат |
| Инженердик тандоону колдоо | Кардарларга туура эмес кубаттуулукту же жыштыкты тандоодон качууга жардам берет |
| Кол менен башкарылуучу, кол менен башкарылуучу жана автоматташтырылган системалар | Оңдоо, устакана жана массалык өндүрүш үчүн ийкемдүү чечим |
| Жез, жез, карбид жана шаймандар менен иштөө тажрыйбасы | Тезирээк процесстерди иштеп чыгуу жана практикалык көйгөйлөрдү чечүү |
| Кошумча PLC, HMI жана температураны көзөмөлдөө | Кайталануучулукту жана өндүрүштү көзөмөлдөөнү жакшыртат |
| Экспортко багытталган конфигурация | Чыңалуу, тил, муздатуу жана коопсуздук дизайны ыңгайлаштырылышы мүмкүн |
HLQ индукциялык ширетүү машиналарын жез түтүк менен ширетүү, жез туташтыргыч менен ширетүү, карбид аспабы менен ширетүү, алмаз аспабы менен сегмент менен ширетүү, дат баспас болоттон жасалган түтүк менен ширетүү, идиш-аяктын түбүн ширетүү жана электрдик компоненттер менен ширетүү үчүн тандаса болот. Кардарлар материалды, муундун өлчөмүн, толтургуч эритмесин, максаттуу ысытуу убактысын, өндүрүш кубаттуулугун, электр менен камсыздоонун абалын жана автоматташтыруу талабын гана бериши керек. Андан кийин HLQ инженерлери тиешелүү кубаттуулукту, жыштыкты, катушканын түзүлүшүн, муздатуу системасын жана башкаруу ыкмасын сунуштай алышат.
FAQ
1. Индукциялык ширетүүчү машина эмне үчүн колдонулат?
Ал электромагниттик индукция менен бириктирүүчү жерди ысытуу жана ширетүүчү толтургуч эритмени эритүү аркылуу металл бөлүктөрүн бириктирүү үчүн колдонулат. Көп колдонулгандарга жез түтүк менен ширетүү, жез фитинг менен ширетүү, карбиддик аспап менен ширетүү, алмаз сегменти менен ширетүү, дат баспас болоттон жасалган түтүк менен ширетүү, электр туташтыргычтары менен ширетүү жана идиш-аяктын түбүн ширетүү кирет.
2. Индукциялык ширетүү ширетүүгө караганда күчтүүрөөкпү?
Ооба, көпчүлүк өнөр жай колдонмолорунда ширетүү ширетүүгө караганда муундардын жогорку бекемдигин камсыз кылат, анткени ширетүү жогорку температурадагы толтургуч эритмесин колдонот жана күчтүү металлургиялык байланышты түзөт. Акыркы бекемдик толтургуч эритмеге, муундун конструкциясына, клиренсине, тазалыгына жана жылытуу сапатына көз каранды.
3. Индукциялык ширетүү жалын менен ширетүүнү алмаштыра алабы?
Ооба, индукциялык ширетүү көптөгөн кайталануучу өнөр жай процесстеринде жалын менен ширетүүнү алмаштыра алат. Ал тезирээк ысытууну, жакшыраак башкарууну, азыраак кычкылданууну, ачык жалындын жоктугун жана оңой автоматташтырууну камсыз кылат. Бирок, жалын менен ширетүү өтө аз көлөмдөгү оңдоо иштери же өтө туруксуз талаа жумуштары үчүн дагы эле пайдалуу болушу мүмкүн.
4. Жез түтүкчөлөрүн ширетүү үчүн кандай кубаттуулук талап кылынат?
Кичинекей жез түтүктөрдүн муундары, адатта, 5–15 кВт талап кылат. Орточо жез түтүктөрдү жана HVAC бөлүштүргүчтөрүн ширетүү үчүн 15–35 кВт талап кылынышы мүмкүн. Чоңураак жез курамдары 40–80 кВт же андан көп талап кылынышы мүмкүн. Акыркы тандоо түтүктүн диаметрине, дубалдын калыңдыгына, толтургуч эритмесине жана талап кылынган цикл убактысына жараша болот.
5. Индукциялык ширетүү үчүн кайсы жыштык эң жакшы?
Кичинекей тактыктагы муундар көбүнчө 100–500 кГц жыштыктарды колдонушат. Жалпы жез жана жез менен ширетүү көбүнчө 50–200 кГц жыштыктарды колдонушат. Чоңураак карбид шаймандарын, мотор тетиктерин жана идиш-аяктарды ширетүү 10–100 кГц жыштыктарды колдонушу мүмкүн. Эң жакшы жыштык ысытуу тереңдигине, тетиктин өлчөмүнө жана материалына жараша болот.
6. Дат баспас болоттон жасалган индукциялык ширетүүнү колдонсо болобу?
Ооба. Дат баспас болотту ылайыктуу толтургуч эритме жана флюс же коргоочу атмосфера менен индукциялык ширетүүгө болот. Дат баспас болот ысытуу учурунда кычкылданышы мүмкүн болгондуктан, процессти көзөмөлдөө жана бетти даярдоо маанилүү.
7. Алюминий үчүн индукциялык ширетүүнү колдонсо болобу?
Ооба, бирок алюминий менен ширетүү жез же болот менен ширетүүгө караганда кыйыныраак. Алюминийдин ширетүү температурасы менен негизги металлдын эрүү температурасынын ортосунда температура айырмасы аз, ошондуктан кычкыл пленкасын көзөмөлдөө абдан маанилүү. Үлгүлөрдү сыноо сунушталат.
8. Индукциялык ширетүүдө флюс керекпи?
Көптөгөн ширетүү процесстеринде кычкылдан арылуу жана толтургучтун агымын жакшыртуу үчүн флюс керек. Айрым процесстерде кадимки флюстун ордуна азот, аргон же пайда кылуучу газ сыяктуу коргоочу атмосфера колдонулат. Тандоо негизги материалга, толтургуч эритмесине жана тазалык талабына жараша болот.
9. Индукциялык ширетүүнүн жана индукциялык ширетүүнүн ортосунда кандай айырма бар?
Индукциялык ширетүү негизги материалды эмес, толтургуч металлды гана эритет. Индукциялык ширетүү негизги материалдын өзүн ысытып, ширетилген муун түзөт. Ширетүү, адатта, төмөнкү бириктирүү температурасы, ар кандай металлдар же так чогултуу талап кылынганда колдонулат.
10. Машинаны тандоо үчүн кандай маалымат керек?
Маанилүү маалыматка негизги материал, тетиктердин өлчөмдөрү, муундун түрү, толтургуч эритмеси, ширетүүнүн температурасы, талап кылынган жылытуу убактысы, күнүмдүк өндүрүш көлөмү, электр менен камсыздоонун чыңалуусу, муздатуу абалы, автоматташтыруу деңгээли жана сапатты текшерүү талабы кирет.
11. Бир индукциялык ширетүүчү машина ар кандай буюмдарды иштете алабы?
Ооба. Индукциялык катушканы, арматураны жана процесстин рецептин өзгөртүү менен бир кубат булагы көп учурда ар кандай продукциялар үчүн колдонулушу мүмкүн. Бирок, кубаттуулук жана жыштык диапазону бардык максаттуу бөлүктөргө ылайыктуу болушу керек.
12. Эмне үчүн ширетилген муун кара түскө айланат?
Караңгылануу, адатта, кычкылдануудан, ысып кетүүдөн, туура эмес агымдан, узак ысытуу убактысынан же начар коргоочу атмосферадан улам келип чыгат. Чечимдерге ысытуу убактысын кыскартуу, температураны көзөмөлдөөнү жакшыртуу, туура агымды колдонуу жана азот же аргон коргоосун кошуу кирет.
13. Индукциялык ширетүү канчалык тез жүрөт?
Көптөгөн чакан жана орто муундарды 2–30 секунддун ичинде ширетүүгө болот. Чоң тетиктерди жылытуу көбүрөөк убакытты талап кылышы мүмкүн. Чыныгы цикл убактысы жүктөө, жылытуу, толтургучтун агымы, муздатуу жана түшүрүүнү камтыйт.
14. Сууну муздатуу зарылбы?
Ооба. Индукциялык катушка жана электрдик электроника муздатууну талап кылат. Үзгүлтүксүз өндүрүш үчүн суунун температурасын туруктуу кармап туруу, кабырчыктардын пайда болушунун алдын алуу жана машинаны коргоо үчүн жабык циклдүү муздаткыч сунушталат.
15. Эмне үчүн мен заказ боюнча жасалган катушканы тандашым керек?
Катушка жылытуу схемасын аныктайт. Ылайыкташтырылган катушка энергиянын концентрациясын, температуранын бирдейлигин, цикл убактысын жана муундардын сапатын жакшыртат. Олуттуу өндүрүш үчүн катушканын дизайны көбүнчө машинанын кубаттуулугу сыяктуу эле маанилүү.
16. Индукциялык ширетүүнү автоматташтырууга болобу?
Ооба. Индукциялык ширетүү автоматташтыруу үчүн абдан ылайыктуу. Аны PLC башкаруу, HMI рецепт сактоочу жай, пневматикалык арматуралар, айланма столдор, конвейерлер, роботтор, температуралык кайтарым байланыш жана маалыматтарды каттоо менен интеграциялоого болот.
17. Муундардын алсыз болушуна эмне себеп болот?
Муундардын алсыздыгы көбүнчө начар тазалоодон, туура эмес толтургуч эритмесинен, муундун туура эмес боштугунан, жетишсиз ысытуудан, ысып кетүүдөн, муздатуу учурунда кыймылдоодон же начар нымдануудан келип чыгат. Туруктуу арматура жана көзөмөлдөнгөн жылытуу цикли абдан маанилүү.
18. HVAC жез түтүктөрү үчүн эң жакшы индукциялык ширетүүчү машина кайсы?
Көпчүлүк HVAC жез түтүктөрүн жана жез арматураларын ширетүү үчүн 15–35 кВт кубаттуулуктагы жогорку жыштыктагы индукциялык ширетүү машинасы практикалык баштапкы чекит болуп саналат. Чоңураак бөлүштүргүчтөр же бир нече муундар үчүн 40–60 кВт кубаттуулук талап кылынышы мүмкүн.
19. Карбиддик аспаптар үчүн эң жакшы индукциялык ширетүүчү машина кайсы?
Карбиддик аспапты ширетүү көбүнчө аспаптын өлчөмүнө жараша 15–80 кВт кубаттуулукту колдонот. Жыштык көбүнчө 20–100 кГц диапазонунда болот. Карбиддин жарака кетишинин алдын алуу үчүн жылытууну жана муздатууну көзөмөлдөп туруу маанилүү.
20. HLQ индукциялык ширетүү долбооруна кандайча жардам бере алат?
HLQ өндүрүштүк муктаждыктарга ылайык, жумуш бөлүктөрүн баалай алат, кубаттуулугун жана жыштыкты сунуштай алат, индукциялык катушканы долбоорлой алат, арматура боюнча сунуштарды бере алат, үлгү ширетүүнү текшере алат, муздатуу жана башкаруу системаларын конфигурациялай алат жана кол менен, кол менен кармалуучу, жарым автоматтык же толугу менен автоматтык индукциялык ширетүүчү машиналарды жеткире алат.
жыйынтыктоо
Индукциялык ширетүү машинасы - бул жез, жез, дат баспас болот, карбид, алмаз шаймандары, электр тетиктери, идиш-аяктар жана көптөгөн өнөр жайлык чогултуулар үчүн таза, тез жана башкарылуучу бириктирүүчү чечим. Жалын менен ширетүү менен салыштырганда, ал жакшыраак кайталануучулукту, оңой автоматташтырууну, төмөн кычкылданууну жана жогорку өндүрүш натыйжалуулугун сунуштайт. Процесстин ийгилиги туура кубаттуулукту тандоого, жыштыкты дал келтирүүгө, катушканын дизайнына, арматуранын тактыгына, толтургуч эритмесин тандоого жана температураны көзөмөлдөөгө көз каранды. Туруктуу ширетүү сапатына жана масштабдуу өндүрүшкө муктаж болгон сатып алуучулар үчүн HLQ Индукциялык жабдуулары көчмө машиналардан баштап автоматтык өндүрүш системаларына чейин инженердик негиздеги индукциялык ширетүү чечимдерин сунуштай алат.