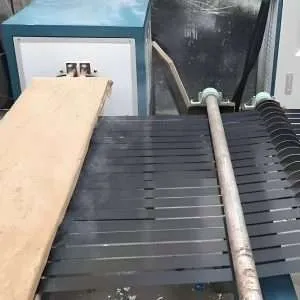


Индукциялык тилкелүү жылытуу чечимдери
Индукциялык тилкелүү жылытуу чечимдери: толук инженердик колдонмо
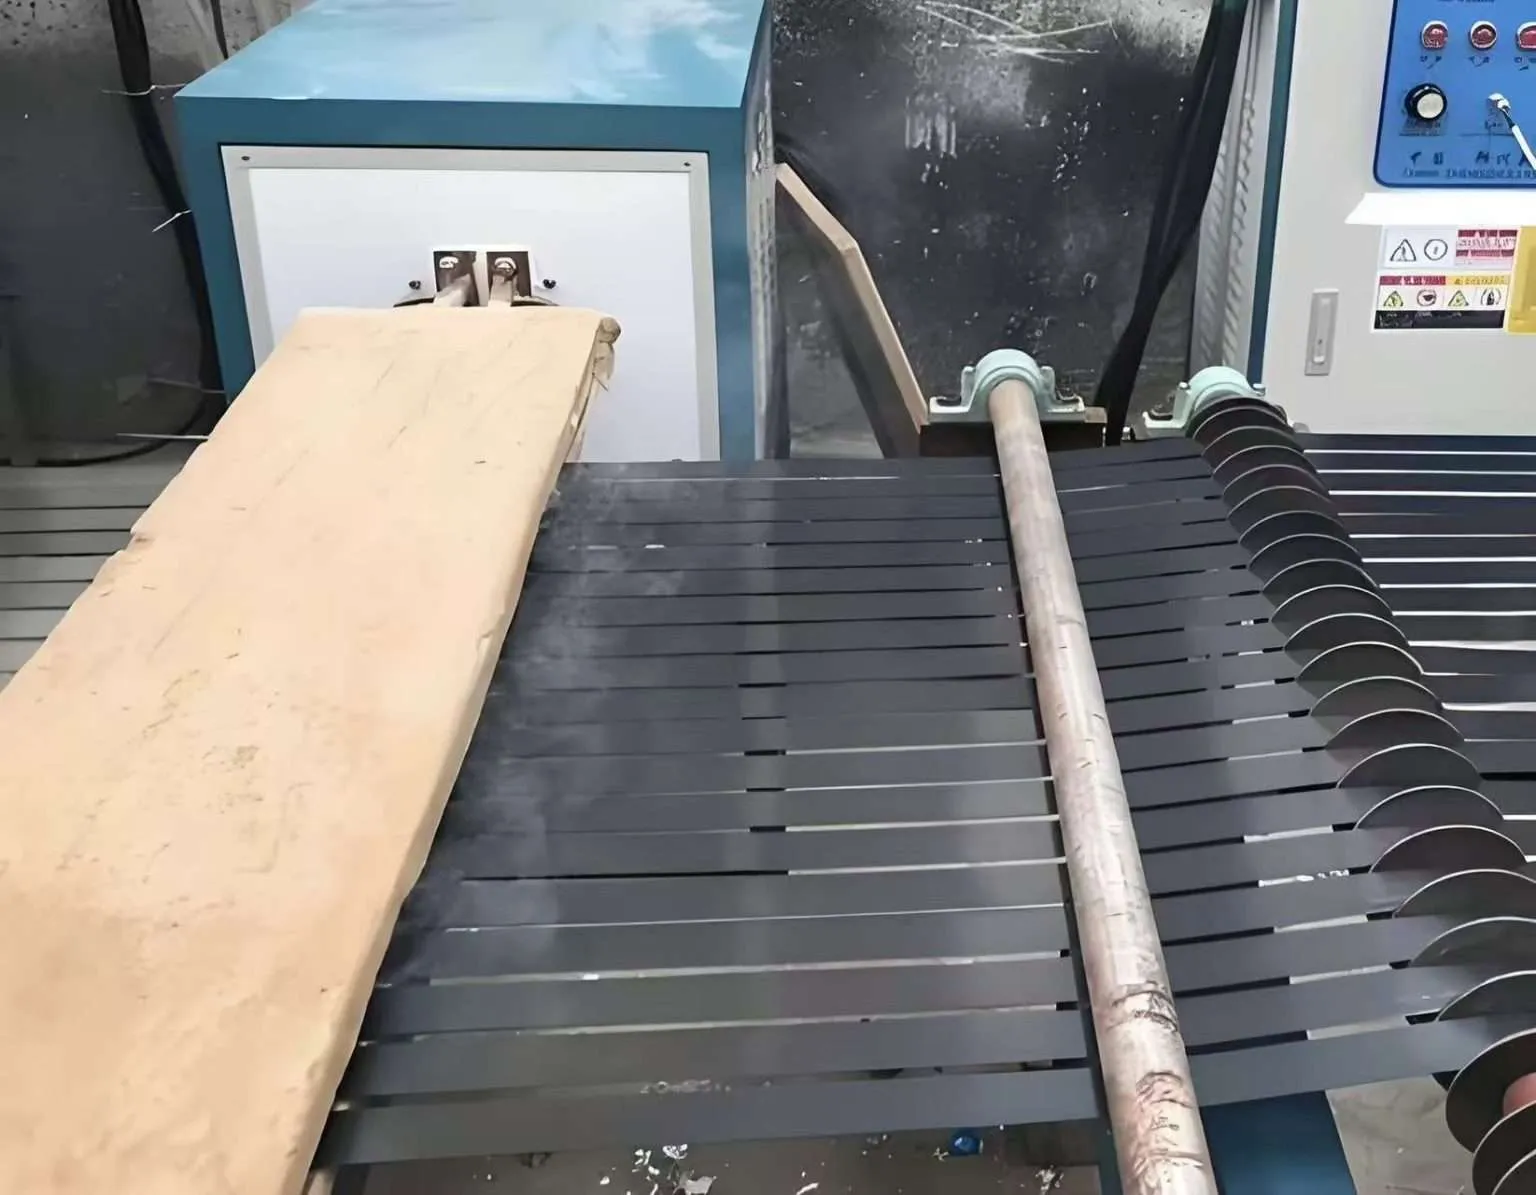
Индукциялык тилке менен жылытуу – бул электр өткөргүч металл тилкелерин – анын ичинде болотту, жезди, алюминийди, дат баспас болотту жана атайын эритмелерди – компакттуу индукциялык катушка аркылуу өндүрүш ылдамдыгында жылганда тез жана так ысытуу үчүн электромагниттик индукцияны колдонгон үзгүлтүксүз, сызыктуу жылуулук менен иштетүү процесси. Бул технология кадимки узун туннель мештерин жокко чыгарат, тилке өндүрүүчүлөрүнө жана иштетүүчүлөрүнө каптамаларды 90–95% электрдик натыйжалуулук, минималдуу кычкылдануу жана толук санариптик процессти башкаруу менен күйгүзүүгө, чыңдоого, катуулатууга, алдын ала ысытууга, катуулатууга жана стрессти басаңдатуучу тилке материалын түзүүгө мүмкүндүк берет. HLQ Induction Equipment тилке туурасы 5 ммден 2,000 ммге чейин жана калыңдыгы 0.05 ммден 25 ммге чейин болгон тилкелер үчүн 15 кВттан 2,000 кВтга чейинки индукциялык тилке жылытуу системаларын долбоорлойт жана чыгарат, дүйнө жүзү боюнча болот заводдорунда, жез өндүрүүчүлөрдө, автомобиль штамптоочу линияларында жана электроника өндүрүшүндөгү кардарларга кызмат көрсөтөт.
Тез жооп
Индукциялык тилке жылытуу металл тилкени үзгүлтүксүз өндүрүш ылдамдыгында катуу абалдагы IGBT кубат булагы менен кубатталган бир же бир нече индукциялык катушкалар аркылуу өткөрөт. Өзгөрмө электромагниттик талаа тилкенин ичиндеги куюндуу токту түз эле пайда кылып, аны талап кылынган процесс температурасына чейин ысытат — каптоону катуулатуу үчүн 150°Cден дат баспас болоттон жасалган эритмени күйгүзүү үчүн 1,100°Cден жогору — кадимки газ же каршылык мештери талап кылган убакыттын жана мейкиндиктин бир бөлүгүндө. Ал металл тилкени прокаттоо, тартуу, кесүү, штамптоо же каптоо операциялары учурунда жылуулук менен иштетилиши керек болгон бардык жерлерде колдонулат. Туура индукциялык тилке жылытуу системасы тилкенин материалы, өлчөмдөрү, линиянын ылдамдыгы, максаттуу температурасы жана талап кылынган өткөрүү жөндөмдүүлүгү менен аныкталат — кубаттуулуктун рейтингин, жыштыкты, катушканын геометриясын жана муздатуунун жайгашуусун аныктоочу параметрлер.
Мазмуну
- Индукциялык тилкелүү жылытуу деген эмне?
- жумушчу Principle
- Негизги тиркемелер
- Ылайыктуу материалдар жана тармактар
- Негизги техникалык параметрлери
- Жабдуулардын түрлөрү
- Инженердик тандоо боюнча колдонмо
- Иш процесси
- Жалпы көйгөйлөр жана чечимдер
- Чыныгы инженердик кейс-стадилер
- Стандарттар жана коопсуздук маселелери
- Эмне үчүн HLQ индукциялык жабдууларын тандоо керек?
- FAQ
Индукциялык тилкелүү жылытуу деген эмне?
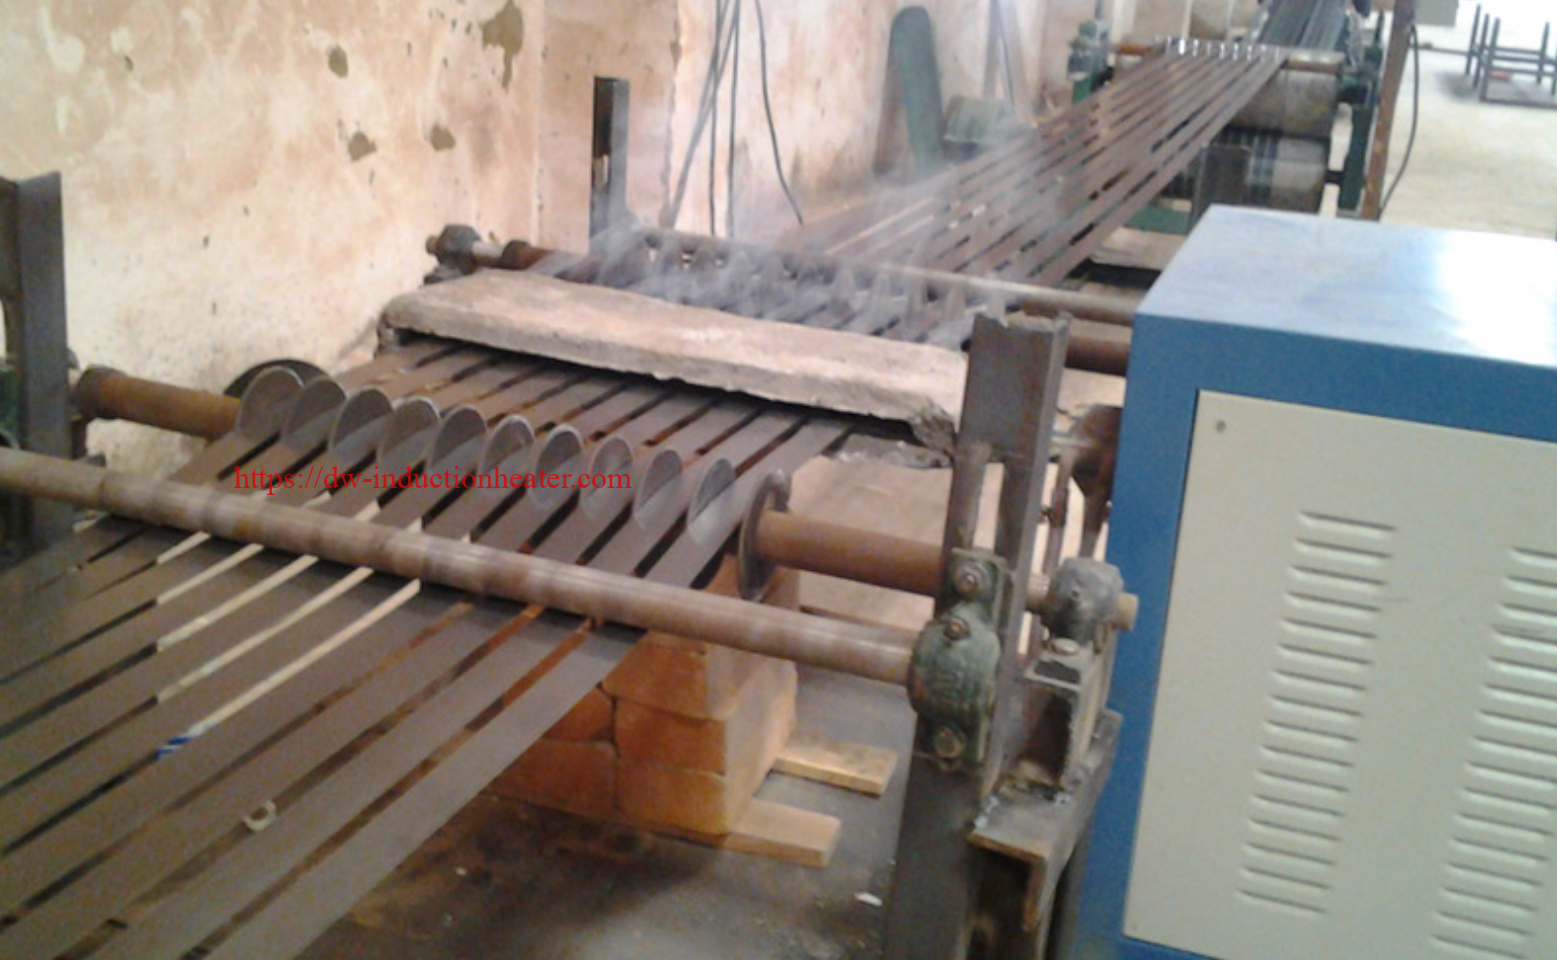
Индукциялык тилкелүү жылытуу - бул жалпак металл тилке үчүн атайын иштелип чыккан үзгүлтүксүз электромагниттик жылуулук иштетүүнүн бир категориясы - бул продукт формасы анын туурасынан калыңдыгына болгон чоң катышы, үзгүлтүксүз узундугу жана жогорку өндүрүш ылдамдыгы менен аныкталат. Тилке туурасынан кеткен агым же узунунан кеткен агым индукциялык катушкасы аркылуу горизонталдуу же вертикалдуу түрдө өтөт, ал жерде ал электромагниттик энергияны сиңирип, тилкенин өлчөмдөрүнө жана сызыктын ылдамдыгына жараша узундугу адатта 200 ммден 2,000 ммге чейинки ысытылган зонада максаттуу процесстин температурасына жетет.
Дискреттик тетиктерди (тиштүү дөңгөлөктөр, даярдамалар же арматуралар) индукциялык жылытуудан айырмаланып, тилкелүү жылытуу үзгүлтүксүз процесс болуп саналат. Электр менен камсыздоо үзгүлтүксүз иштейт жана процесстин параметрлери — кубаттуулук, жыштык жана катушканын геометриясы — берилген тилкенин классы жана линиянын ылдамдыгынын айкалышы үчүн бекитилет. Линиянын ылдамдыгы же материалдын классы өзгөргөндө, башкаруу системасы максаттуу чыгуу температурасын сактоо үчүн кубаттуулукту автоматтык түрдө тууралайт.
Тилкелүү жылытууда колдонулган эки негизги катушка конфигурациясы магнит талаасынын тилкеге карата багыты боюнча айырмаланат:
- Узунунан кеткен агым индукциясы (УАИндукциясы): Тилке магнит талаасы тилкенин кыймыл багытына параллель иштеген соленоид түрүндөгү катушка аркылуу өтөт. Индукцияланган ток тилкенин кесилишинин айланасында айлана боюнча агат. LFI - кууш тилкелер (туурасы <200 мм) жана өткөөл ысытуу талап кылынган калың тилкелер үчүн эң кеңири таралган конфигурация.
- Туурасынан кеткен агым индукциясы (ТФИ): Карама-каршы катушка сегменттери тилкенин бетинин үстүндө жана астында жайгашкан, ал эми магнит талаасы тилкенин калыңдыгы аркылуу перпендикулярдуу өтөт. Индукцияланган ток тилкенин бети боюнча узунунан агат, бул TFIди тилкенин калыңдыгына салыштырмалуу кабыктын тереңдиги чоң болгон кең, ичке тилкелер үчүн өтө натыйжалуу кылат. TFI - кең тилке (200–2,000 мм) жана өтө ичке өлчөгүчтөр үчүн артыкчылыктуу технология.
Үчүнчү конфигурация, Четки индукциялык жылытуу, тилкенин четтеринде жайгашкан атайын формадагы катушкаларды колдонуп, тилкенин четтерине гана багытталган. Бул прокат фабрикасынын кириш четин алдын ала ысытууда, тигиш ширетүүсүндө жана четтерин гана дифференциалдуу иштетүүдө колдонулат.
жумушчу Principle
Индукциялык тилке менен жылытуунун физикалык негизи Фарадейдин электромагниттик индукция мыйзамы болуп саналат. Индукциялык катушка аркылуу f жыштыктагы өзгөрмө ток агып өткөндө, ал тилке материалына кирген убакыт боюнча өзгөрүлмө H магнит талаасын түзөт . Ленц мыйзамына ылайык, бул талаа тилкенин ичинде агымдын өзгөрүшүнө каршы турган куюн токту пайда кылат. Бул куюн токтор тилке материалынын электрдик каршылыгына туш болуп, электромагниттик энергияны түздөн-түз тилкенин ичинде жылуулук энергиясына (Джоуль жылытуу) айландырат. Тышкы жылуулук өткөрүүчү чөйрө жок — жалын жок, ысык газ жок, мештин дубалынан чыккан нурлануу жок. Ошондуктан индукциялык жылытуу тез, натыйжалуу жана жогорку деңгээлде башкарылуучу.
Теринин таасири жана тереңдикке кирүүсү
Толкундуу ток тилкенин калыңдыгы боюнча бирдей бөлүштүрүлбөйт. Теринин таасиринен улам, токтун тыгыздыгы тилкенин бетинде эң жогорку болот жана борборго карай экспоненциалдуу түрдө төмөндөйт. Токтун тыгыздыгы анын беттик маанисинин 1/e (болжол менен 37%) чейин төмөндөгөн тереңдик төмөнкү формула менен берилген эталондук тереңдик же теринин тереңдиги (δ) катары аныкталат:
δ (мм) = 503 × √(ρ / (μ r × f))
Мында ρ - Ω·m менен берилген электрдик каршылыгы, μ r - салыштырмалуу магниттик өткөрүмдүүлүк (өлчөмсүз), ал эми f - Герц менен берилген жыштык. Практикалык тилкелүү жылытуу техникасы үчүн эреже төмөнкүдөй: тилкенин калыңдыгы натыйжалуу туташуу үчүн кеминде 2× кабык тереңдигинде болушу керек. Эгерде тилкенин калыңдыгы < кабык тереңдигинде болсо, электромагниттик талаа тилке аркылуу энергияны жетишсиз сиңирүү менен өтөт, бул натыйжалуулукту кескин төмөндөтөт.
Кюри температурасынан (~770°C) төмөн ферромагниттик болоттор үчүн μ r 50–200 түзөт, ошондуктан кабыктын тереңдиги аз жана орточо жыштыктарда да натыйжалуулук жогору. Кюри чекитинен жогору болгондо, болот магниттик эмес болуп калат (μ r = 1), кабыктын тереңдиги бир топ секирет жана ысытуу ылдамдыгын сактоо үчүн жогорку кубаттуулук тыгыздыгы талап кылынат. Түстүү металлдарда (жез, алюминий) бардык температураларда μ r = 1 болот, бул тилкенин калыңдыгына салыштырмалуу кабыктын жетиштүү тереңдигине жетүү үчүн жогорку жыштыктарды талап кылат.
Теринин тереңдигинин шилтеме таблицасы
| буюм | абал | Каршылык ρ (Ω·m) | μr | δ 10 кГц (мм) жыштыкта | δ 50 кГц (мм) жыштыкта | δ 200 кГц (мм) жыштыкта |
|---|---|---|---|---|---|---|
| Carbon болот | Суук, Кюринин астынан | 1.6 × 10⁻⁷ | 100 | 1.27 | 0.57 | 0.28 |
| Carbon болот | Ысык, Кюриден жогору (800°C+) | 1.2 × 10⁻⁶ | 1 | 34.7 | 15.5 | 7.8 |
| Дат баспас болот 304 | Бардык температуралар | 7.2 × 10⁻⁷ | 1 | 26.9 | 12.0 | 6.0 |
| Жез (ЭТП) | 20°С | 1.72 × 10⁻⁸ | 1 | 4.16 | 1.86 | 0.93 |
| Жез (ЭТП) | 500°С | 5.5 × 10⁻⁸ | 1 | 7.43 | 3.32 | 1.66 |
| Алюминий 1100 | 20°С | 2.82 × 10⁻⁸ | 1 | 5.32 | 2.38 | 1.19 |
| Титан Gr.2 | 20°С | 5.6 × 10⁻⁷ | 1 | 23.7 | 10.6 | 5.3 |

Энергия жана энергия балансы
Берилген өндүрүш ылдамдыгында тилкени жылытуу үчүн талап кылынган теориялык минималдуу кубаттуулук жылуулук энергиясынын теңдемеси менен аныкталат:
P жылуулук = ṁ × C p × ΔT = (w × t × v × ρ m ) × C p × ΔT
Мында: w = тилкенин туурасы (м), t = тилкенин калыңдыгы (м), v = линиянын ылдамдыгы (м/с), ρ m = материалдын тыгыздыгы (кг/м³), C p = салыштырмалуу жылуулук сыйымдуулугу (Дж/кг·°C), ΔT = температуранын көтөрүлүшү (°C). Орнотулган электр кубатын алуу үчүн электрдик-жылуулуктук эффективдүүлүк η га бөлүңүз (адаттагыдай жакшы туташтырылган индукциялык тилкелүү жылытуу системалары үчүн 0.82–0.90). Линиянын ылдамдыгынын өзгөрүшү, калибрлөөчү толеранттуулук жана катушкалардын байланыш жоготуулары үчүн ар дайым 20–30% долбоордук маржа кошуңуз.
Негизги тиркемелер
Индукциялык тилкелүү жылытуу металл калыптоо жана кайра иштетүү өнөр жайларында жылуулук менен иштетүүнүн жана процесстерди жылытуунун кеңири талаптарын канааттандырат. Төмөнкү бөлүмдөрдө эң коммерциялык жактан маанилүү колдонмолор, ошондой эле процесстин конкреттүү максаттары жана тиешелүү типтүү температура диапазондору сүрөттөлөт.
1. Үзгүлтүксүз тилкелүү күйгүзүү
Муздак прокаттоодон кийин толук же жарым-жартылай кайра кристаллдаштыруу менен күйгүзүү ийкемдүүлүктү калыбына келтирип, берилген бекемдикти белгиленген деңгээлге чейин төмөндөтөт. Индукциялык күйгүзүү үзгүлтүксүз күйгүзүү линиясынын меш бөлүгүн 30–80 метр газ менен иштеген же каршылык менен жылытылган туннелден 1–4 метр индукциялык жылытуу зонасына чейин кысат. Бул болот жана жез өнөр жайында индукциялык тилкелүү жылытуунун эң жогорку көлөмдөгү колдонулушу. Максаттуу температуралар: көмүртектүү болот тилкеси үчүн 500–720°C; жез тилкеси үчүн 450–650°C; алюминий тилкеси үчүн 300–430°C.
2. Катуулагандан кийин чыңдоо
Мартенситке чейин чыңалуу менен бекемделген жогорку көмүртектүү жана пружиналык болот тилкеси морттукту басуу жана акыркы механикалык касиеттерди орнотуу үчүн чыңалууга дуушар болушу керек. Индукциялык чыңалуу тилкени ошол эле өндүрүш линиясында чыңалуудан кийин дароо 150–500°C чейин ысытат. Чыңалууда ±5–10°C температураны так көзөмөлдөө өтө маанилүү, анткени катуулук-чыдамдуулук балансы бул диапазондогу температурага сезгич.
3. Прокат станоктору үчүн кирүү зонасын алдын ала жылытуу
Эгерде материалдын жылуулугунун бекемдиги жана ийкемдүүлүгү деформацияга чейин керектүү терезеге жеткирилбесе, прокат станына кирген муздак тилке четинде жаракаларды жана форма кемчиликтерин пайда кылат. Рулондун тиштегенге чейин дароо 100–400°C температурада индукциялык алдын ала ысытуу бул көйгөйдү жок кылат, прокат күчүн 15–30% га азайтат жана бир өтүүдө ичке калибрлүү буталарды алууга мүмкүндүк берет.
4. Каптоону катуулатуу жана байланыштыруу
Тилке беттерине колдонулган органикалык каптоолор, желимдер жана функционалдык катмарлар көзөмөлдөнгөн термикалык катуулантууну талап кылат. Сусцептор фольгасы менен индукциялык тилке жылытуу же металл негизин түз ысытуу тилке бетин аба конвекциялык мештерине караганда тезирээк жана бирдей катуулануу температурасына (120–280°C) чейин көтөрөт, бул жакшы адгезияны жана сызыктын узундугун азайтат.
5. Гальванизациялоочу линия тилкесин алдын ала жылытуу
Үзгүлтүксүз ысык цинктөө линияларында болот тилкеси металлургиялык жактан бекем цинк-темир байланышын камсыз кылуу үчүн цинк ваннасына кирерден мурун 450–500°C чейин ысытылышы керек. Индукциялык алдын ала ысытуу тилкенин туурасы боюнча тез, бирдей температураны камсыз кылат жана кирүү бөлүгүндөгү газ менен иштеген нурлануучу түтүк мештерин алмаштырат же толуктайт, линиянын узундугун кыскартат жана тилкенин туурасы боюнча температуранын бирдейлигин жакшыртат.
6. Дифференциалдык жылытуу жана четтерин жылытуу
Кээ бир калыптоо операциялары тилкенин четтеринин борборунан башка температурада болушун талап кылат — же ысыкыраак (четтерди жылмалоо же дифференциалдык тартуу үчүн) же өзүнчө иштетилет (түтүкчөлөрдү калыптандыруудан кийин тигиш ширетүү үчүн). Тилкенин четтеринде жайгашкан профилдүү катушкаларды колдонгон четки индукциялык жылыткычтар тилкенин борборунун температурасына олуттуу таасир этпестен, четинен ±15 мм аралыкта тандалма жылытууну камсыз кылат.
7. Дат баспас болоттон жана атайын эритме тилкесин күйгүзүү
Аустениттик дат баспас болоттон жасалган тилке карбид чөкмөлөрүн эритип, коррозияга туруктуулугун калыбына келтирүү үчүн муздак тоголоктоодон кийин 1,050–1,100°C температурада эритмени күйгүзүүнү талап кылат. Мындай температураларда кадимки мештер узун чылоо зоналарын жана көзөмөлдөнгөн атмосфераны башкарууну талап кылат. Азот атмосферасы жана тез суу менен чыңдоо менен индукциялык эритмени күйгүзүү сызыктын узундугунун бир бөлүгүндө эквиваленттүү металлургиялык натыйжаларды берет, ал эми беттин сапатында өлчөнүүчү жакшыруулар байкалат.
Колдонмонун корутунду таблицасы
| арыз | Типикалык материалдар | Максаттуу температура | Негизги процесстин максаты | Сызык ылдамдыгынын диапазону |
|---|---|---|---|---|
| Толук кайра кристаллдаштыруу күйгүзүү | Муздак прокатталган көмүртек болот, жез, алюминий | 450-720 ° C | Ийилчээктикти калыбына келтириңиз, түшүмдүүлүктү азайтыңыз | 5–120 м/мин |
| Тилкелүү чыңдоо | Жогорку көмүртектүү болот, пружиналуу болот | 150-500 ° C | Мартенситтин морттугун басаңдатат | 10–200 м/мин |
| Прокат станын алдын ала жылытуу | Көмүртек болот, дат баспас болот, титан | 100-450 ° C | Жылдыруу күчүн азайтыңыз, четинин жарака кетишинин алдын алыңыз | 20–300 м/мин |
| Каптоо жана желим менен катуулоо | Болот, алюминий (капталган тилке) | 120-280 ° C | Органикалык каптаманы бирдей кургатыңыз | 10–150 м/мин |
| Гальванизациялоону алдын ала жылытуу | Төмөн көмүртек болот | 430-500 ° C | Цинк адгезиясы үчүн бетти даярдоо | 30–150 м/мин |
| Четтен гана жылытуу | Болот, дат баспас болоттон жасалган, жез тилке | 200–800°C (четки зона) | Дифференциалдык калыптандыруу, тигиш ширетүү менен күйгүзүү | 5–100 м/мин |
| Дат баспас эритме менен күйгүзүү | 304, 316, 321, 430 дат баспас болоттон жасалган | 950-1,100 ° C | Карбиддерди эритип, коррозияга туруктуулугун калыбына келтириңиз | 5–60 м/мин |
| Титан жана никель эритмесин күйгүзүү | Ti Gr.1/2, Inconel 625, Hastelloy C276 | 700-1,050 ° C | Стресстен арылуу, кайра кристаллдашуу | 2–30 м/мин |
Ылайыктуу материалдар жана тармактар
Ар кандай электр өткөргүч жалпак металл тилкесин индукциялык жылытууга болот. Инженердик эске алуулар — жыштык, кубаттуулук тыгыздыгы жана катушканын конфигурациясы — материалга жараша өзгөрүп турат, бирок негизги процесс тилке жана катушка түрүндө иштетилген металлдардын бардык түрлөрүнө тиешелүү.
| Материалдык топ | Типтүү тилке өлчөмдөрү | Сунушталган жыштык | Негизги өнөр жай | Өзгөчө ойлор |
|---|---|---|---|---|
| Төмөн / Орто көмүртектүү болот | Калыңдыгы 0.2–6 мм, туурасы 10–1,500 мм | 1–30 кГц | Автоунаа штамптоо, курулуш, таңгактоо, шайман | Кюри чекитинен төмөн ферромагниттик — жогорку натыйжалуулук. Жаркыраган түс алуу үчүн 650°C жогору N₂ талап кылынат. |
| Жогорку көмүртектүү жана пружиналык болот | Калыңдыгы 0.1–4 мм, туурасы 5–500 мм | 10–80 кГц | Пружиналарды, бычактарды, арааларды, бекиткичтерди | Жарылып кетпеши үчүн, чыңалгандан кийин дароо чыңаңыз. Температураны так көзөмөлдөө абдан маанилүү. |
| Дат баспас болот (аустениттик) | Калыңдыгы 0.05–4 мм, туурасы 5–1,200 мм | 10–200 кГц | Тамак-аш жабдуулары, медициналык шаймандар, химиялык кайра иштетүү, архитектура | Магниттик эмес — жогорку жыштык талап кылынат. Күйгүзүү температурасында газ же N₂ атмосферасын түзүү маанилүү. |
| Жез жана жез эритмелери | Калыңдыгы 0.05–6 мм, туурасы 5–600 мм | 50–300 кГц | Электроника, туташтыргычтар, жылуулук алмаштыргычтар, тыйын бланктары | Жогорку жылуулук өткөрүмдүүлүгү тез ысытууну талап кылат. Жаркыраган күйгүзүү үчүн сууну өчүргүч стандарт. |
| Алюминий эритмелери | Калыңдыгы 0.3–8 мм, туурасы 100–2,000 мм | 10–100 кГц (кеңири диапазондор үчүн TFI артыкчылыктуу) | Автоунаа кузовунун панелдери, таңгактоо, аэрокосмостук | Кең тилкелер TFI конфигурациясын талап кылат. Температуранын чеги маанилүү — күйгүзүү менен эритүүнүн ортосундагы тар терезе. |
| Титан эритмелери | Калыңдыгы 0.1–3 мм, туурасы 5–400 мм | 10–100 кГц | Аэрокосмостук, медициналык имплантаттар, химиялык иштетүү | Температурада реактивдүү — аргон атмосферасы талап кылынат. Жогорку маани — процессти так башкаруу маанилүү. |
| Никель жана никель эритмелери | Калыңдыгы 0.05–3 мм, туурасы 5–300 мм | 10–150 кГц | Аэрокосмос, энергетика, химия өнөр жайы | Жогорку каршылыгы — жакшы индукциялык байланыштын натыйжалуулугу. Атмосфераны башкаруу 800°C жогору өтө маанилүү. |
| Электр болоту (Si-Fe) | Калыңдыгы 0.1–0.65 мм, туурасы 100–1,200 мм | 1–10 кГц | Электр кыймылдаткычтары, трансформаторлор | Гистерезисти жоготуу олуттуу — жылытуунун кошумча салымын түзөт. Изоляциялык каптоону күйгүзүү колдонулушу. |
Негизги техникалык параметрлери
Төмөнкү таблицада индукциялык тилкелүү жылытуу системасын аныктоочу негизги параметрлер үчүн инженердик маалымдама диапазондору келтирилген. Бул маанилер өнөр жайлык колдонмолордун көпчүлүгүн камтыйт; өтө кеңири айкалыштар (өтө кең ичке тилке, өтө жогорку ылдамдыктагы же экзотикалык эритмелер) бул диапазондордон тышкары маанилерди талап кылышы мүмкүн жана аларды HLQ engineering менен карап чыгуу керек.
| параметр | Типтик диапазон | Инженердик жазуулар |
|---|---|---|
| Strip Width | 5 мм - 2,000 мм | Кууш тилке (<200 мм): LFI соленоиддик катушка. Кең тилке (>200 мм): бирдей туурасынан жылытуу үчүн TFI туурасынан кеткен флюс катушкасы. Чети гана: профилдик катушка. |
| Strip Thickness | 0.05 мм - 25 мм | Тиешелүү байланыш натыйжалуулугу үчүн тилкенин калыңдыгы ≥ 1× кабыктын тереңдигинен болушу керек. Өтө жука фольга (<0.1 мм) үчүн UHF (500 кГц+) же сусцептор жардамы менен жылытуу талап кылынышы мүмкүн. |
| Линия ылдамдыгы | 0.5 м/мин – 1,200 м/мин | Сызык ылдамдыгы × тилкенин кесилиши × тыгыздык = массалык агым ылдамдыгы, ал минималдуу талап кылынган кубаттуулукту түздөн-түз аныктайт. Өзгөрүлмө ылдамдыктагы линиялар үчүн ылдамдыкты кубаттуулукка айландыруу үчүн жабык циклди башкаруу милдеттүү. |
| Максаттуу температура | 100 ° C - 1,150 ° C | Катушкадан чыккандагы температура контактсыз инфракызыл пирометр менен өлчөнөт. 800°C жогору температуралар үчүн жылуулук камерасынын туурасынан кесилишин профилдөө сунушталат. |
| Температуранын бирдиктүүлүгү | туурасы боюнча ±3°C – ±20°C | TFI катушкалары кең тилкелер үчүн LFI соленоиддерине караганда жакшыраак туурасынан бирдейликке (<±5°C) жетишет. Катушка сегменттери боюнча активдүү кубаттуулукту профилдөө татаал эритмелер үчүн бирдейликти жакшыртат. |
| Орнотулган кубаттуулук | 15 кВт - 2,000 кВт | Жылуулук кубаттуулугун массалык агым × Cp × ΔT боюнча эсептеп, андан кийин натыйжалуулукка (0.82–0.90) бөлүңүз. 25% долбоордук маржаны кошуңуз. Стандарттык баалуулукка чейин тегеректеңиз. |
| Оперейтинг Frequency | 1 кГц - 500 кГц | 1–10 кГц: кең болот тилке, оор калибр. 10–80 кГц: жалпы тилкени күйгүзүү (болот, жез орто калибр). 80–300 кГц: жез жана алюминийдин майда калибрлери, дат баспас болоттон жасалган жука тилке. 300 кГц+: өтө жука фольга. |
| Жылытуу зонасынын узундугу | 100 мм - 3,000 мм | Жылытуу зонасынын узундугу = катушканын узундугу. Туруу убактысынын талабы менен аныкталат: туруу убактысы (с) = катушканын узундугу (м) ÷ линиянын ылдамдыгы (м/с). Бир калыпта жылытуу үчүн минималдуу туруу убактысы: 0.1–5 секунд. |
| Катушкадан тилкеге чейинки аралык | 5 мм - 50 мм | Кичинекей аралык муфтанын натыйжалуулугун жогорулатат, бирок тилкенин термелүүсүндө же чыңалуу өткөөлдөрүндө тилке-катушка тийүү коркунучун жогорулатат. Ажырашуунун туруктуулугун сактоо үчүн керамикалык же PTFE багыттоочу роликтерди колдонуңуз. |
| атмосфера | Ачык абада / N₂ / N₂+H₂ / Ar | Ачык абада: 600°Cден төмөн жез (суу менен чыңалуу менен), күңгүрт каптоо үчүн 650°Cден төмөн болот. N₂: 650°Cден жогору жаркыраган көмүртектүү болот. N₂+H₂ (5% H₂): дат баспас болот, жаркыраган болот. Ar: 600°Cден жогору титан, реактивдүү эритмелер. |
| Муздатуу ылдамдыгы (ысытуудан кийинки) | 5°C/с – 2,000°C/с | Жез: суу менен тез чыңалуу артыкчылыктуу (майда дандуу). Көмүртектүү болот: муздатуу ылдамдыгы микроструктураны аныктайт (феррит-перлит жана мартенсит). Дат баспас болот: сезгичтикти басуу үчүн эритмени күйгүзгөндөн кийин суу менен тез чыңалуу. |
| Температураны көзөмөлдөө тактыгы | ±2°C – ±15°C | IGBT кубат булагынын жооп берүү убактысы: <10 мс. IR пирометри + PID жабык цикли туруктуу абалдагы өндүрүштө ±5°C температурага жетет. Катуураак башкаруу (<±3°C) жогору жана чыгуучу пирометрлери бар эки зоналуу башкарууну талап кылат. |
| Электр эффективдүүлүгү | 82% - 95% | LFI катушкасы бар Кюри чекитинен төмөн көмүртектүү болот үчүн эң жогорку натыйжалуулук (жогорку μr). Байланыш аралыгы олуттуу болгон темир эмес кенен тилке үчүн эң төмөнкү көрсөткүч. Алюминий кенен тилке үчүн активдүү флюс концентраторлору бар TFI 88% га жакындайт. |
Жабдуулардын түрлөрү
HLQ индукциялык жабдуулары төрт негизги индукциялык тилкелүү жылытуу системасынын конфигурациясын чыгарат, алардын ар бири тилке өлчөмдөрүнүн, линия ылдамдыгынын жана процесстин талаптарынын белгилүү бир диапазонуна оптималдаштырылган. Бардык системалар санариптик жабык циклдик башкаруусу бар IGBT катуу абалдагы кубат булактарынын айланасында курулган жана жаңы же бар өндүрүш линияларына интеграцияланышы мүмкүн.
1-тип: Узунунан кеткен агым индукциясы (LFI) тилкелүү жылыткыч
LFI тилкелүү жылыткычы тилке горизонталдуу же вертикалдуу өтүүчү соленоиддик типтеги катушканы колдонот. Магнит талаасы тилкенин кыймыл багытына параллель иштейт жана куюндуу ток тилкенин кесилишинин айланасында айлана боюнча агат. LFI системалары механикалык конструкциясы боюнча эң жөнөкөй, тегерек жана квадратка жакын кесилиштер үчүн эң сонун байланыш натыйжалуулугун камсыз кылат жана каалаган калыңдыктагы кууш тилке (туурасы 200 ммге чейин) үчүн идеалдуу. Алар ошондой эле бир эле кубаттуулук менен камсыздоо диапазонунда четки тилкелүү жана жалпак тилкелүү жылытуу үчүн колдонулат. HLQдан LFI системалары тилкенин туурасын 0.5тен 600 м/минге чейинки линия ылдамдыгында 5тен 200 ммге чейин жана кубаттуулугу 15 кВттан 500 кВтга чейин камтыйт.
2-тип: Туурасынан кеткен агым индукциясы (TFI) тилкелүү жылыткыч
TFI тилкелүү жылыткычтары карама-каршы катушка сегменттерин тилкенин бетинин үстүндө жана астында жайгаштырат, ал эми талааны формалоочу агым концентраторлору магнит талаасын тилкенин калыңдыгы аркылуу перпендикулярдуу багыттайт. Индукцияланган куюндуу ток тилке бетинин тегиздигинде агат, бул TFIди LFI катушкалары практикалык жактан чоң боло турган кең, ичке тилкелер үчүн ылайыктуу кылат. Катушка сегменттери өз алдынча кубатталганда жана башкарылганда, TFI эң сонун кайчылаш туурасы боюнча температуранын бирдейлигине (±5°C) жетишет. HLQ TFI системалары тилкелердин туурасын 200 ммден 2,000 ммге чейин камтыйт жана алюминий, кең дат баспас болот жана кең көмүртек болот колдонмолору үчүн 100 кВтдан 2,000 кВтга чейин жеткиликтүү.
3-тип: Чет тилкелүү индукциялык жылыткыч
Четки индукциялык жылыткычтар тилке сызыгынын эки тарабына орнотулат жана тилкенин четин бекитүүчү С формасындагы же тага сымал катушкаларды колдонуп, ар бир тилкенин четинде 10–50 мм гана аралыкты жылытат. Ар бир четтин активдүү зонасынын узундугу адатта 100–400 мм. Эки өз алдынча кубатталган блок (ар бир четине бирден) четтин температурасын дифференциалдуу башкарууга мүмкүндүк берет. Четки жылыткычтар прокат станына кирүү алдында, түтүк формасындагы тигиш ширетүү иштеринде жана атайын формалоо операцияларында тилке четин дифференциалдуу иштетүү үчүн колдонулат. Четтин бирдигинин кубаттуулугу: 5–100 кВт.
4-тип: Көп зоналуу модулдук тилкелүү жылытуу системасы
Узак убакыт башкарылуучу жылытуу зоналарын, бир нече пандус баскычтарын же татаал температура профилдерин (мисалы, жылуулук-чылоо-өчүрүү ырааттуулугун) талап кылган колдонмолор үчүн HLQ ар бири өз алдынча башкарылуучу, удаалаш туташтырылган 2–12 жеке индукциялык жылытуу модулдарынан турган модулдук көп зоналуу тилкелүү жылытуу системаларын камсыз кылат. Бул конфигурация тилкени бир кадамдын ордуна башкарылуучу пандус профилинде температурага жеткирүүгө мүмкүндүк берет, бул сезимтал эритмелердеги жылуулук чыңалууну азайтат жана ар кандай материалдык класстар үчүн ар кандай пандус ылдамдыгы менен процесстин рецепттерин программалоого мүмкүндүк берет. Көп зоналуу системалар жогорку сапаттагы дат баспас болоттон жасалган муздатууларда, титан тилкесин иштетүүдө жана пружиналык болотту үзгүлтүксүз катуулоо жана чыңдоо линияларында колдонулат.
Жабдууларды салыштыруу таблицасы
| Тутумдун түрү | Тилкенин туурасынын диапазону | Best үчүн | Температуранын бирдиктүүлүгү | Power колому | Салыштырмалуу татаалдык |
|---|---|---|---|---|---|
| LFI соленоиди | 5–200 мм | Ичке тилке, тилке, таякча, зым | ±5–10°C | 15–500 кВт | төмөн |
| TFI туурасынан кеткен агымы | 200–2,000 мм | Кең жана ичке тилке (болот, алюминий, SS) | ±3–8°C | 100–2,000 кВт | бийик |
| Edge Heater | Каалаган (четки зона гана) | Четтерин тандап иштетүү, тигиш ширетүү менен күйгүзүү | ±5–15°C (четки зона) | Ар бир чети үчүн 5–100 кВт | Төмөн – Орто |
| Көп зоналуу модулдук | 5–1,200 мм | Башкарылуучу пандус профилдери, татаал эритмелер | ±3–8°C (зоналык башкаруу) | Жалпысынан 50–1,500 кВт | бийик |
Инженердик тандоо боюнча колдонмо
Колдонмоңуз үчүн туура системанын конфигурациясын аныктоо үчүн төмөнкү чечим таблицасын колдонуңуз. Алгач тилке материалыңызды жана туурасын аныктап, андан кийин сызыктын ылдамдыгы жана температура талабы менен кайчылаш шилтеме жасаңыз. Бул жерде камтылбаган чек ара учурлары же айкалыштары үчүн HLQ компаниясынан акысыз тиркеме инженериясын карап чыгууну сураныңыз.
| Колдонмо шарты | Сунушталган тутум | Frequency | акыл |
|---|---|---|---|
| Туурасы ≤100 мм, калыңдыгы 0.3–3 мм болгон кууш жез тилке, 550°C температурада күйгүзүү, 20 м/мин | LFI соленоиди, 50–100 кВт, 50–150 кГц | 100 KHz | Кууш тилке — LFI соленоиди толук айланма байланышты камсыз кылат. Жез кабыгынын тереңдигин дал келтирүү үчүн жогорку жыштык. |
| Туурасы 1,200 мм, калыңдыгы 0.5 мм болгон кең көмүртек болот тилкеси, 480°C температурада, 80 м/мин ылдамдыкта цинктөө менен алдын ала ысытуу | TFI туурасынан кеткен агымы, 400–600 кВт, 3–10 кГц | 5 KHz | Кең тилке кайчылаш туурасынын бирдейлиги үчүн TFI талап кылат. Көмүртектүү болот ферромагниттик — Кюринин астындагы ичке тилке үчүн жетиштүү төмөнкү жыштык. |
| Дат баспас болоттон жасалган 304 тилкеси, туурасы 300 мм, калыңдыгы 0.8 мм, эритме 1,050°C температурада күйгүзүлөт, 15 м/мин, N₂+H₂ атмосферасында | N₂+H₂ атмосфералык корпусу бар TFI же LFI, 150–250 кВт, 30–100 кГц | 50 KHz | Магниттик эмес — жогорку жыштык талап кылынат. Атмосфералык тосмо милдеттүү. Туурасынын бирдейлиги үчүн TFI артыкчылыктуу. |
| Алюминий эритмеси 6061 тилкеси, туурасы 600 мм, калыңдыгы 1.5 мм, 380°C температурада күйгүзүлөт, 30 м/мин | TFI туурасынан кеткен агымы, 200–350 кВт, 10–30 кГц | 15 KHz | Кең алюминий — TFI маанилүү. Калың алюминий үчүн төмөнкү жыштык (теринин тереңдигин дал келтирүү). Температураны катуу көзөмөлдөө талап кылынат — тар процесстик терезе. |
| Туурасы 50 мм, калыңдыгы 1.0 мм, үзгүлтүксүз катуулантуучу жана чыңдоочу жогорку көмүртектүү пружиналуу болот тилкеси | Көп зоналуу LFI: 1-зона (катуу, 900°C, 80 кВт, 50 кГц) + суу менен чыңдоо + 2-зона (катуу, 350°C, 30 кВт, 50 кГц) | 50 KHz | Ичке тилкеде эки баскычтуу сызыктуу процесс — LFI соленоиди оптималдуу. Көп зоналуу режим өз алдынча катууланууну жана чыңдоо температурасын көзөмөлдөөнү камсыз кылат. |
| Рулон калыптоо фабрикасынан мурун болот тилкенин четин алдын ала ысытуу, туурасы 400 мм тилке, четки зонасы гана ±20 мм, 200°C, 60 м/мин | Четки индукциялык жылыткычтар × 2 (ар бир четине бирден), ар бири 15 кВт, 50 кГц | 50 KHz | Жылытууну четки зоналар гана талап кылат — четки жылыткычтар энергиянын ысырап болушун азайтып, борбордук тилкенин ысып кетишинин алдын алат. |
| Титан 2-класстагы тилке, туурасы 100 мм, калыңдыгы 0.5 мм, 700°C температурада чыңалууну басаңдатат, аргон атмосферасы, 5 м/мин | Көп зоналуу LFI, 40–80 кВт, 30–80 кГц, аргон корпусу, башкарылуучу аба муздатуу | 50 KHz | Реактивдүү материал — аргон атмосферасы милдеттүү. Көп зоналуу пандус башкаруусу жылуулук шокунун алдын алат. Жай линия ылдамдыгы — компакттуу жылытуу зонасы, аз кубаттуулук. |
| Муздак жайылган көмүртектүү болот тилкеси, туурасы 800 мм, калыңдыгы 2.0 мм, 700°C температурада толук күйгүзүү, 40 м/мин | TFI, 600–800 кВт, 3–8 кГц, N₂ атмосферасы | 5 KHz | Калың калибрлүү болот — чоң жылуулук массасы жогорку кубаттуулуктагы TFIди талап кылат. Төмөнкү жыштык Кюри чекитинен 2 мм калыңдыкка натыйжалуу сиңет. |
Иш процесси
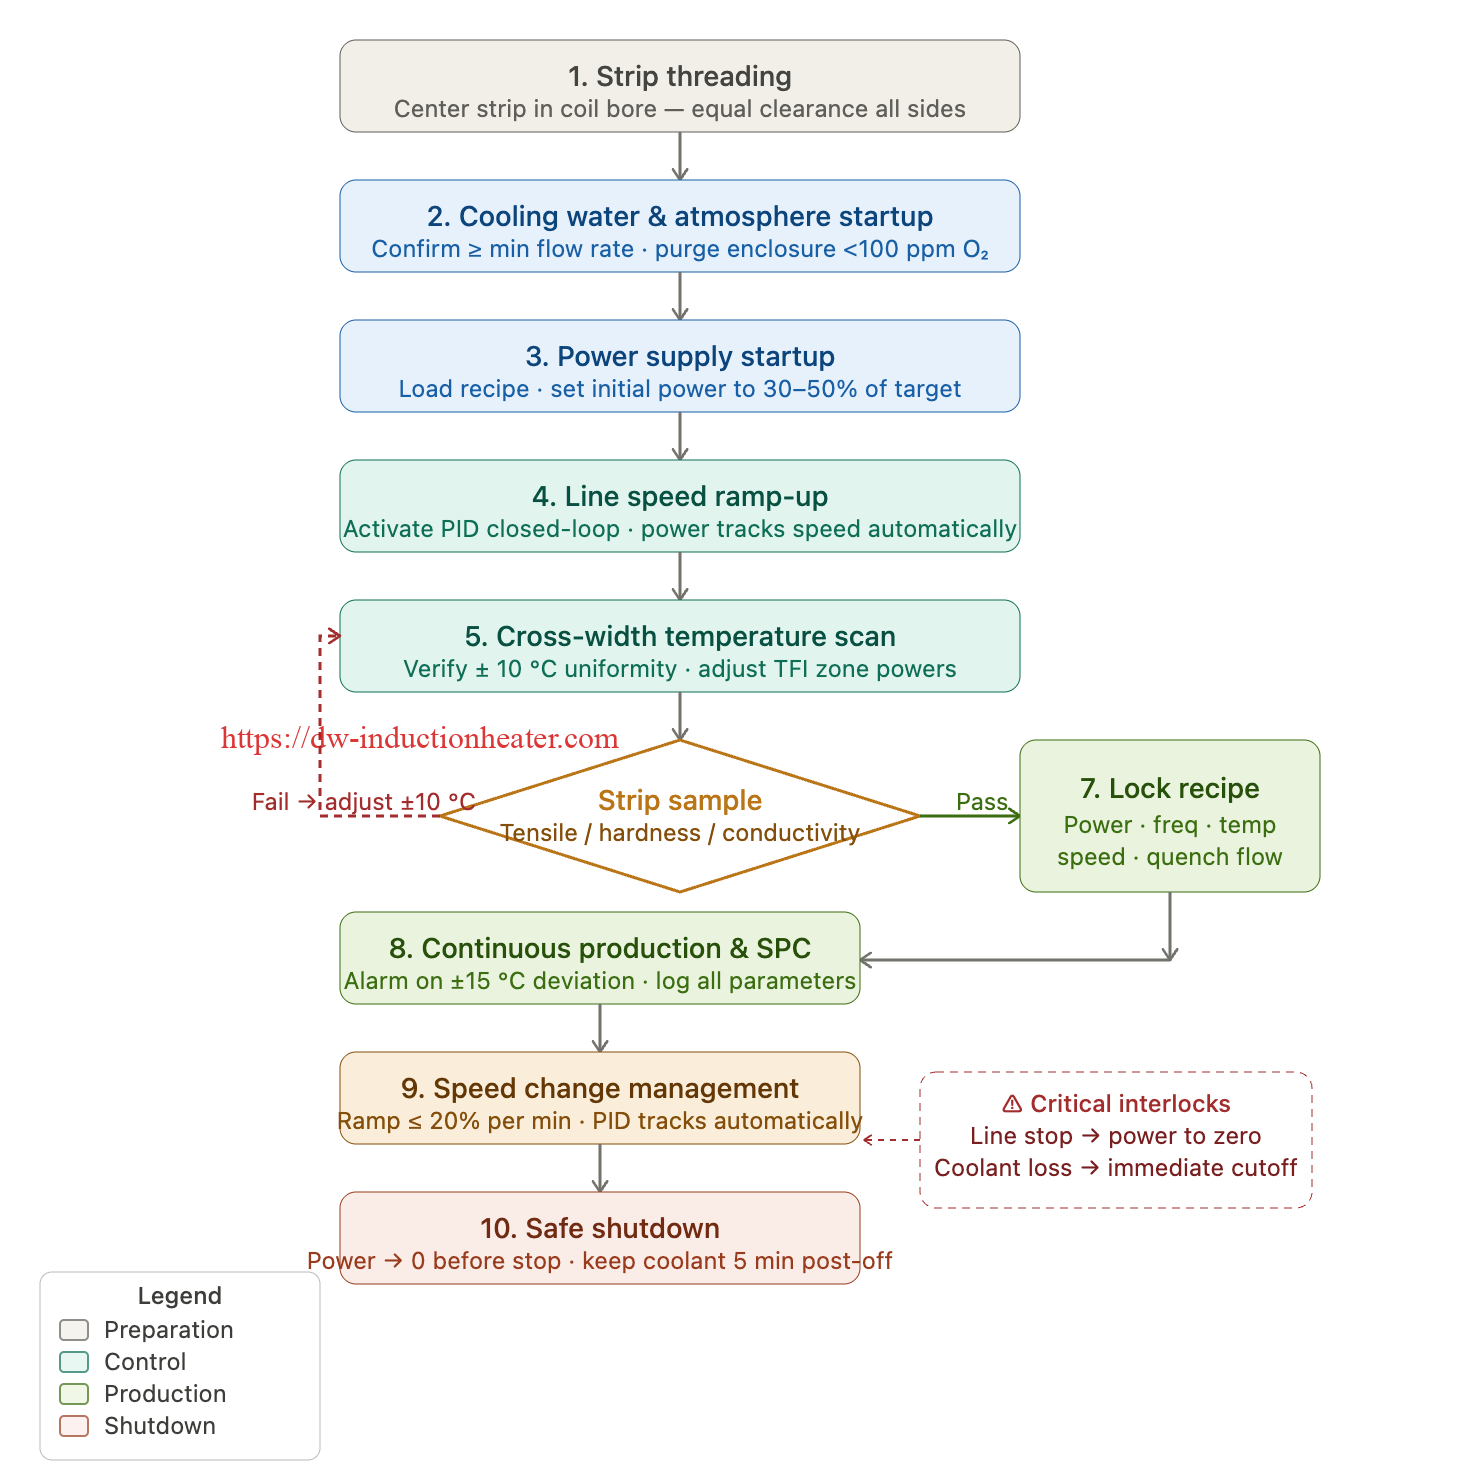
Төмөнкү кадам-кадам жумуш агымы өндүрүш линиясына интеграцияланган үзгүлтүксүз индукциялык тилкелүү жылытуу станциясынын толук иштөө ырааттуулугун сүрөттөйт. Бул ырааттуулук LFI жана TFI конфигурацияларына тиешелүү; көп зоналуу системалар ар бир зона үчүн кайталанган кадамдарды аткарышат.
- Жиптин тилкесин өткөрүүнү жана катушканын тегизделишин текшерүү. Тилкени төлөө катушкасынан же жогорку агым процессинен индукциялык катушка аркылуу ылдыйкы агымдагы муздатуу же өчүрүү бөлүгүнө өткөрүңүз. Тилкенин катушканын тешиги же TFI аралыгы аркылуу бардык тараптан бирдей аралык менен борборлоштурулганын текшериңиз. LFI электромагниттик катушкалары үчүн, сезгич өлчөгүч же лазердик тегиздөө куралын колдонуп, борборлоштурууну текшериңиз. TFI катушкалары үчүн, жогорку жана төмөнкү катушка сегменттеринин экөө тең тилкенин бетинен бирдей аралыкта жайгашканын текшериңиз. Туура эмес тегиздөө кайчылаш туурасынын бирдей эмес ысышына алып келет жана сапаттын өзгөрүшүнүн эң кеңири таралган булагы болуп саналат.
- Муздатуу суусу жана атмосфера системасын ишке киргизүү. Катушканын муздатуучу суу агымын баштаңыз жана катушканын кайтаруу линиясында ≥ минималдуу агым ылдамдыгын ырастаңыз. Атмосфера көзөмөлдөнгөн колдонмолор үчүн, кубат булагын иштетүүдөн мурун, корпусту көрсөтүлгөн газ (азот, аргон же пайда кылуучу газ) менен кеминде 3 көлөмдөгү корпус мейкиндигин тазалаңыз. Кычкылданууга сезгич материалдарды 600°C жогору ысытуудан мурун, сызыктагы кычкылтек анализаторун колдонуп, корпустагы O₂ деңгээли 100 ppm төмөн экенин текшериңиз.
- Электр менен камсыздоону ишке киргизүү жана баштапкы параметрлерди жүктөө. IGBT индукциялык кубат булагын күйгүзүп, тилкенин учурдагы классы жана өлчөмдөрү үчүн процесстин рецептин жүктөңүз. Рецептте төмөнкүлөр камтылган: жыштыктын орнотулган чекити, баштапкы кубаттуулуктун орнотулган чекити (максаттуу көрсөткүчтүн 30–50%), температуранын орнотулган чекити, PID башкаруу параметрлери жана сигнализациянын чектери. Толук кубаттуулукту дароо колдонбоңуз — акырындык менен ишке киргизүү катушканы жылуулук соккусунан коргойт жана тилкенин температурага жылмакай жетүүсүнө мүмкүндүк берет.
- Жабык циклдеги температураны башкарууну иштетүү менен линиянын ылдамдыгын жогорулатуу. Линияны максаттуу сызыктын ылдамдыгынын 30–50% менен баштаңыз. Чыгуучу инфракызыл пирометрди кайтарым байланыш сенсору катары колдонуп, жабык циклдеги температураны башкарууну иштетиңиз. Линиянын ылдамдыгы жогорулаган сайын, температуранын белгиленген чекитин сактоо үчүн кубаттуулук автоматтык түрдө жогорулайт. Улантуудан мурун, системанын ар бир ылдамдыкты жогорулатуу менен 60–120 секундага турукташуусуна мүмкүнчүлүк бериңиз.
- Туурасынан туурасына чейин температураны текшерүү. Линия максаттуу ылдамдыкта жана температурада иштеп баштагандан кийин, сканерлөөчү пирометрди же термикалык камераны колдонуп, туурасынан температураны сканерлеңиз. Температураны тилкенин борборунда, туурасынын төрттөн бир бөлүгүндөгү позицияларда жана ар бир четинде жазыңыз. Жалпы күйгүзүү үчүн кабыл алынган бирдейликке чыдамдуулук адатта ±10°C жана маанилүү колдонмолор үчүн ±5°C түзөт. Эгерде бирдейлик чыдамдуулуктан тышкары болсо, жеке TFI сегментинин кубаттуулугун тууралаңыз же катушканын ордун өзгөртүңүз.
- Тилке үлгүлөрүн алуу жана сапатын текшерүү. 3–5 мүнөт туруктуу өндүрүштөн кийин, тартуу катушкасынан 500–1,000 мм тилкени үлгү алыңыз. Материалдын спецификациясында талап кылынгандай, созулууга сыноо (берүү күчү, UTS, узаруу), катуулукту өлчөө жана металлографиялык изилдөө жүргүзүңүз. Эгерде касиеттер спецификациядан тышкары болсо, температуранын коюлган чекитин ±10°C кадамдар менен тууралаңыз.
- Рецептти бекитүү жана өндүрүштү баштоо процесси. Бардык сапатты текшерүүлөр тастыкталгандан кийин, процесстин параметрлерин рецептти башкаруу системасына бекитиңиз. Текшерилген параметрлерди бул материалдын ылдамдык айкалышы үчүн баштапкы чекит катары документтештириңиз. Эми өндүрүштү автоматтык түрдө температураны жөнгө салуу жана сигнализацияны көзөмөлдөө менен улантууга болот.
- Үзгүлтүксүз мониторинг жана SPC каттоосу. Башкаруу системасы тилкенин чыгуу температурасын, кубаттуулукту, жыштыкты жана линиянын ылдамдыгын конфигурациялануучу аралыктарда (адатта 1–10 секунд) үзгүлтүксүз каттайт. Температура үчүн статистикалык процессти башкаруу (SPC) диаграммалары реалдуу убакыт режиминде көзөмөлдөнөт. Сигнализациялар температуранын белгиленген чекиттен >±15°C четтөөлөрүнө, кубаттуулуктун номиналдык кубаттуулуктун 95% ашышына же муздатуучу суунун агымынын минималдуу деңгээлден төмөн болушуна конфигурацияланат.
- Ылдамдыкты өзгөртүүнү башкаруу. Сызык ылдамдыгын өзгөртүү талап кылынганда, жабык циклдеги температураны жөнгө салгыч кубаттуулукту автоматтык түрдө тууралайт. Иштөө ылдамдыгынын ±30% дан жогору ылдамдык өзгөрүүлөрү үчүн, температураны жөнгө салгыч ашыкча жүктөлбөстөн көзөмөлдөөгө мүмкүндүк берүү үчүн ылдамдыктын өзгөрүшүн 30–60 секундага чейин пандус катары программалаңыз. Өтө чоң ылдамдык кадамдары контроллердин диапазонунан убактылуу ашып кетиши мүмкүн — мындай өтүүлөр учурунда чыгуу температурасын кол менен көзөмөлдөңүз.
- Коопсуз өчүрүү процедурасы. Линияны токтотуудан мурун кубаттуулуктун орнотулган чегине нөлгө түшүрүңүз. Индукциялык кубаттуулук толук кубаттуулукта турганда тилкенин кыймылын эч качан токтотпоңуз — катушкадагы кыймылсыз тилке бөлүгү ысып, кычкылданып, бирдей эмес күйүп кетиши же өзгөчө учурларда эрип кетиши мүмкүн. Кубат өчүрүлгөндөн кийин, калган жылуулукту кетирүү үчүн муздатуучу сууну кеминде 5 мүнөт агызып туруңуз. Атмосфера менен башкарылуучу системалар үчүн катушка корпусунун температурасы 200°Cден төмөн түшкөнгө чейин газ агымын кармап туруңуз.

Жалпы көйгөйлөр жана чечимдер
| маселе | Негизги себеп | чечим | болтурбоо |
|---|---|---|---|
| Туурасынан бирдей эмес температура (ысык же муздак четтер) | TFI катушкасынын туура эмес жайгашуусу; флюс концентраторунун катушканын четтериндеги бузулушу; катушканын тешиктеринде тилке борбордон тышкары агып жатат | Катушка сегменттерин тилкенин туурасы боюнча бирдей аралыкка кайра тегиздеңиз. Эскирген флюс концентраторлорун алмаштырыңыз. Борбордук сызыкты көзөмөлдөөнү калыбына келтирүү үчүн тилкенин багыттоочу роликтерин тууралаңыз. | Катушкалардын аралыгын ар бир 500 саат сайын текшерүү пландаштырылган. Флюс концентраторунун абалын ай сайын текшерүү. Автоматтык жол көрсөткүч коррекциясы бар тилкенин четинин абал сенсорлорун орнотуу. |
| Тилке температурасынын жабык циклдик башкарууда термелүүсү (мергенчилик) | PID өтө жогору көтөрүлөт (пропорционалдуу же интегралдык); пирометрдин жооп берүү убактысы линиянын ылдамдыгынан өтө жай; кубат булагынын жооп берүү кечигүүсү | Пропорционалдуу күчөтүүнү 30–50% га азайтыңыз. Туунду күчөтүүнү көбөйтүңүз. Тезирээк пирометрге өтүңүз (жооп берүү убактысы <5 мс). Сызык ылдамдыгы сигналынан алдыга жылдыруу башкаруусун иштетиңиз. | Чыныгы өндүрүш ылдамдыгында PID жөндөөсүн аткаруу. Жогорку ылдамдыктагы линиялар (>100 м/мин) үчүн <1 мс жооп берүү убактысы бар пирометрлерди колдонуңуз. Линиянын ылдамдыгын кубат контроллерине алдыга жылдыруу киргизүүсү катары кошуңуз. |
| Күйгүзүү температурасында жез тилкесиндеги беттик кычкылдануу | Суу агымынын ылдамдыгы жетишсиз; сордуруу үчүн катушканын чыгышы өтө узун; N₂ атмосферасынын корпусунда кычкылтек калдыгы | Суу өчүрүү агымынын ылдамдыгын жогорулатыңыз. Катушканын чыгуучу жеринен суусун өчүрүүгө чейинки аралыкты <50 мм чейин азайтыңыз. Атмосферанын O₂ деңгээлин <50 ppm текшериңиз. Температуранын коюлган чекитин 20°C төмөндөтүңүз. | O₂ анализаторун блокировкасы бар атмосфералык корпуска орнотуңуз. Өчүрүүчү форсунканын абалын жума сайын текшерип туруңуз. Өчүрүүчү кутучаны катушканын чыгуучу жеринен 30 мм аралыкта баштоо үчүн долбоорлоңуз. |
| Оромонун ичиндеги тилкенин сынышы | Жогорку агымдагы катушканын алмашуусунан же чыңалуунун төмөндөшүндө тилке ширетүүдөн улам пайда болгон чыңалуунун өзгөрүшү; жай өтүү учурунда температуранын кескин көтөрүлүшүнөн келип чыккан жылуулук чыңалуусу; чыңалуунун концентрациясы катары иштеген тилке кемчилиги (тешик, четки жарака) | Чыңалуу мониторингин кубаттуулукту блоктоочу менен орнотуңуз — эгер чыңалуу босогодон төмөн түшсө, кубаттуулукту автоматтык түрдө 20% га чейин азайтыңыз. Тилке ширетүү учурунда сызыктын ылдамдыгын жайлатыңыз. | Электр энергиясын дароо өчүрүү менен тилкенин үзүлүү сенсорун (оптикалык) кошуңуз. Линиянын ылдамдыгы белгиленген ылдамдыктын 50% дан төмөн болгондо, катушканын кубаттуулугун пропорционалдуу түрдө азайтуу үчүн конфигурациялаңыз. Иштетүүдөн мурун, кирүүчү тилкенин четиндеги жаракаларды текшериңиз. |
| Индукциялык катушка тилке бетине жаа түрүндө ийилет | Электрдик коопсуздук аралыгынан төмөн жайгашкан катушка тилкесинин ортосундагы аралыкты азайтуучу тилкенин жымжырттыгы; катушканын тешиги өткөргүч таштандылар менен булганган; тилкелүү бөлүк катушка аралыктан ашып кеткен | Катушканын тешик аралыгын 5–10 мм көбөйтүңүз. Катушканын тешик ички бетин тазалаңыз. Катушканын кире беришине жана чыга беришине керамикалык термелүүгө каршы багыттагычтарды орнотуңуз. Киргизүүдөн мурун тилкенин тегиздигин жана кесилишин текшериңиз. | Катушканын тешигин жума сайын жаа издери жана металл булгануусу үчүн текшерип туруңуз. Катушканын тешигинин ички бетине керамикалык каптоону сүйкөңүз. Жогорку ылдамдыктагы линиялар үчүн катушканын жогору жагына электромагниттик тилкелүү стабилизаторду орнотуңуз. |
| Жогорку ылдамдыктагы линияда жылытуу жетишсиз | Номиналдык максималдуу кубаттуулуктагы электр менен камсыздоо — өткөрүү жөндөмдүүлүгү үчүн орнотулган кубаттуулук жетишсиз; жыштыктын дал келбестиги муфтанын натыйжалуулугун төмөндөтөт; катушка муфтасынын аралыгы өтө чоң | Кубаттуулукту эсептөөнү орнотулган номиналдык көрсөткүчкө салыштырып текшериңиз. Экинчи индукциялык жылытуу модулун удаалаш кошуңуз. Катушка менен тилкенин ортосундагы аралыкты азайтыңыз. Резонанстык жыштыктын дал келүүсүн текшериңиз. | Эсептелген талаптан 25–30% жогору өлчөмдөгү электр менен камсыздоо. Ишке киргизүү учурунда долбоордук линия ылдамдыгында катушканын импедансынын дал келишин текшериңиз. Ар бир продукт үчүн сертификатталган максималдуу линия ылдамдыгын документтештириңиз. |
| Алюминий тилкеси өтө жумшартылган (чоюлууга туруктуулугу минималдуудан төмөн) | Күйгүзүү температурасы өтө жогору; линиянын ылдамдыгы өтө төмөн; эритме варианты үчүн температура туура эмес коюлган | Температуранын коюлган чекитин 5°C кадам менен азайтыңыз. Линиянын ылдамдыгын жогорулатыңыз. Эритменин сертификатын текшерип, кайра кристаллдашуу температурасын болжолдуу маани менен салыштырыңыз. | Ар бир алюминий эритмесинин сорту үчүн өзүнчө процесстик рецепттерди сактаңыз. Оператордун орнотуу каталарын алдын алуу үчүн башкаруу системасында эритмеге мүнөздүү температура чектерин программалаңыз. |
| Дат баспас болоттон жасалган сезгичтик күйгүзгөндөн кийин | Эритмени күйгүзгөндөн кийин муздатуу ылдамдыгы 550–850°C сезгичтик диапазонунда өтө жай; суунун агымы жетишсиз | Суу сордуруучу суунун агым ылдамдыгын жогорулатыңыз. Суу сордуруучу түтүктүн бүтөлүп калганын текшериңиз. Эгерде эритме төмөнкү температурада алынган болсо, 900°C жогору убакытты минималдаштыруу үчүн температуранын белгиленген чегине чейин төмөндөтүңүз. | Стандарттык 304/316 маркалары үчүн 900–550°C диапазонунда муздатуу ылдамдыгы секундасына 50°Cден жогору болушу үчүн муздатуу системасын иштеп чыгыңыз. Өндүрүш үлгүлөрүндө мезгил-мезгили менен Хьюи сыноосун (кайноочу азот кислотасынын коррозиясы) жүргүзүңүз. |
Чыныгы инженердик кейс-стадилер
1-окуя: Жез тилкесин үзгүлтүксүз күйгүзүү линиясы, электроника туташтыргычын өндүрүүчү, Германия
Талап: Европалык электроника туташтыргычын өндүрүүчүгө ETP жез тилкеси үчүн 15 м/мин ылдамдыкта иштеген (туурасы 80 мм, калыңдыгы 0.4 мм) 25 метрлик каршылык көрсөтүүчү мешти күйгүзүү линиясын заводдун кеңейишинен улам киргизилген 3 метрлик пол мейкиндигинин чектөөсүнө туура келе турган система менен алмаштыруу керек болчу. Максаттуу чыгуу шарты: HV 60–75 (толугу менен жумшак күйгүзүлгөн), узаруу ≥ 35%, өткөрүмдүүлүк ≥ 100% IACS.
HLQ чечими: LFI электромагниттик индукциялык жылытуу системасы, 60 кВт, 150 кГц, жылытуу зонасынын узундугу 350 мм, интеграцияланган суу өчүргүч кутуча, катушканын чыгуусунда азот жакасы менен ачык абада иштейт. 560°C коюлган чекит менен жабык циклдеги инфракызыл пирометрдин температурасын башкаруу.
Results: Жалпысынан 2.4 метр аянт орнотулган (жылыткыч + муздаткыч + кургаткыч). Толук өндүрүштүк сменада чыгуу температурасынын туруктуулугу ±6°C. HV 62–70 50 өндүрүштүк катушка боюнча өлчөнгөн — спецификацияга ылайык келет. Өткөргүчтүк 101.2% IACS орточо көрсөткүчү. Энергияны керектөө эквиваленттүү тоннажда алмаштырылган каршылык мешине караганда 38% төмөн. Муздак режимден линияны ишке киргизүү мештин 45 мүнөттүк жылышына салыштырмалуу 2 мүнөттөн аз убакытты талап кылат.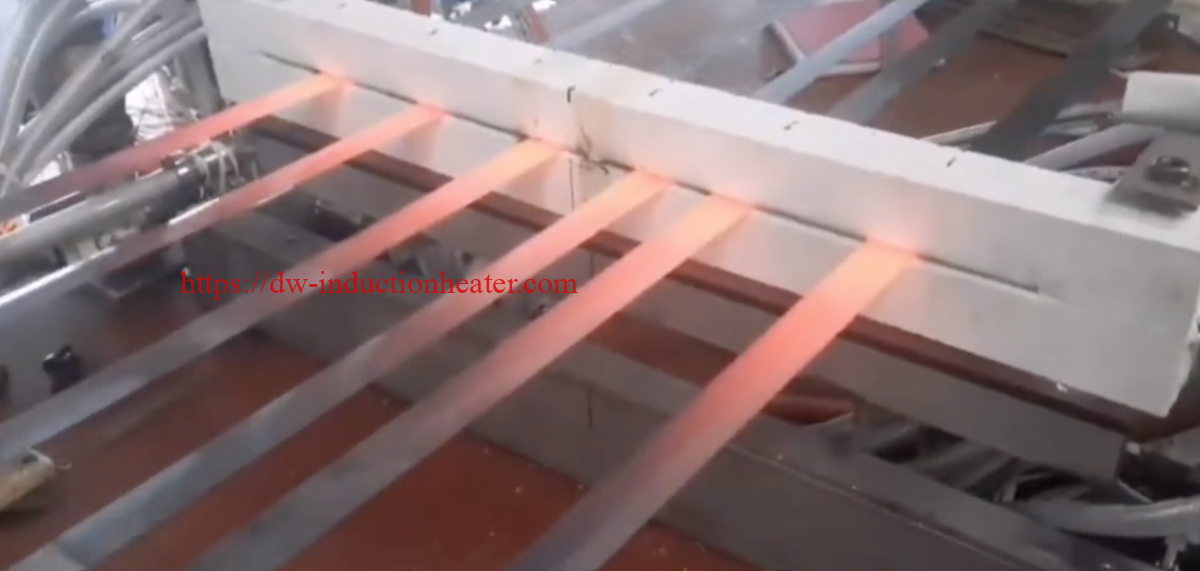
2-окуя: Кең көмүртектүү болот тилкесин цинктөө менен алдын ала жылытуу, Болот тейлөө борбору, Түштүк Корея
Талап: Цинк ваннасынын алдындагы индукциялык алдын ала ысытуу системасын үзгүлтүксүз ысык цинктөө линиясына интеграциялоо. Тилкенин мүнөздөмөлөрү: аз көмүртектүү болот, туурасы 900–1,250 мм (өзгөрүлмө), калыңдыгы 0.6–2.5 мм, линиянын ылдамдыгы 40–120 м/мин (өзгөрүлмө). Цинк ваннасынын кире беришиндеги талап кылынган алдын ала ысытуу температурасы: ылдамдыктын же өлчөөчтүн өзгөрүшүнө карабастан, толук туурасы боюнча 460°C ±15°C.
HLQ чечими: TFI туурасынан кеткен агым индукциялык жылытуу системасы, жалпы кубаттуулугу 1,200 кВт (эки 600 кВт модуль удаалаш туташтырылган), 5 кГц иштөө жыштыгы, активдүү четки компенсациялоочу катушкалар, 5 каптал зоналар боюнча көз карандысыз туурасынан кеткен кубаттуулукту профилдөө, жабык циклдик ылдамдыкты алдыга жылдыруу башкаруусу, 1-зонадан чыгууда жана 2-зонадан чыгууда кош чекиттүү инфракызыл пирометр.
Жыйынтыктар: Бардык сыналган өлчөгүчтөрдө жана ылдамдык айкалыштарында туурасынан бирдей температура ±8°C жетишилди. Өткөөл мезгилде температуранын четтөөсү <±15°C болгондо ылдамдыктын 60тан 100 м/минге чейинки өзгөрүшү 12 секунддун ичинде башкарылды. Цинктин адгезия кемчилигинин көрсөткүчү катушканын бетинин аянтынын 0.8% дан 0.12% га чейин төмөндөдү. Система цинк керектөөнүн азайышынан 14 айдын ичинде капиталдык чыгымдарды кайтарып берди жана ваннага чейинки четке кагылууларды жок кылды.
3-окуя: Пружиналуу болот тилкесин үзгүлтүксүз чыңдоо жана чыңдоо линиясы, Автоунаа пружиналарын өндүрүүчү, Кытай
Талап: 60 метрлик газ менен иштеген туз ваннасынын патенттөө жана чыңдоо линиясын 65Mn пружиналуу болот тилкесине алмаштыруу (туурасы 20–80 мм, калыңдыгы 0.8–3.0 мм, линиянын ылдамдыгы 5–25 м/мин). Максаттуу акыркы касиеттери: HRC 44–50, созулууга туруктуулугу 1,380–1,520 МПа, узаруу ≥8%.
HLQ чечими: Төрт зоналуу LFI көп зоналуу индукциялык системасы: 1-зона (аустениттөө, 900°C, 120 кВт, 30 кГц, N₂ атмосферасы) + полимерди өчүрүү бөлүмү + 2-зона (пирометр менен текшерилген мартенсит текшерүүсү) + 3-зона (биринчи температура, 380°C, 60 кВт, 50 кГц) + 4-зона (экинчи температура, 420°C, 60 кВт, 50 кГц) + акыркы аба муздатуу бөлүмү. 24 продукт айкалышы үчүн рецептти башкаруу менен толук PLC башкаруусу.
Жыйынтыктар: Коргошун жана туз кошулмалары жок кылынган — кооптуу калдыктардын агып чыгышы нөлгө барабар. Өндүрүш катушкаларынын 95%ындагы HRC 45–49 көрсөткүчү, HRC 42–52 көрсөткүчүнө салыштырмалуу, эски линиядагыдай эле. Созууга туруктуулугу 1,410–1,490 МПа (спецификациядан тыгызыраак). Полдун аянты 60 метрден 18 метрге чейин кыскарган. Окшош кубаттуулукта энергиянын баасы 47% га кыскарган. Линиянын квалификациясы биринчи аудитте 1-деңгээлдеги автоунаа кардары тарабынан бекитилген.
4-окуя: Дат баспас болоттон жасалган 304 жука тилкелүү эритме күйдүрүү, медициналык шаймандардын компоненттерин жеткирүүчү, АКШ
Талап: Медициналык аспаптардын даяр буюмдары үчүн муздак жайылган 304 дат баспас болоттон жасалган тилкени (туурасы 60 мм, калыңдыгы 0.15–0.6 мм) үзгүлтүксүз эритме менен күйгүзүү. Талап кылынган чыгуу катуулук: HV ≤ 200 (толугу менен жумшак), данчанын өлчөмү ASTM 8–10, оксал кислотасын кесүү сыноосу менен сезгичтик аныкталбайт. Жаркыраган беттик каптоо талап кылынат — кабырчыксыз, түсү өзгөрбөйт.
HLQ чечими: Көп зоналуу LFI системасы, удаалаш туташтырылган эки 40 кВт зона, 100 кГц, жалпы ысытуу узундугу 600 мм, орнотулган температурасы 1,080°C, герметикалык N₂+5%H₂ газды пайда кылуучу корпус, <20°C температурада деиондоштурулган суу менен дароо сууну өчүрүү, сууну өчүргөндөн кийин кургатуу. <20 ppm O₂ блокировкасы бар кычкылтек менен башкарылуучу атмосфера системасы.
Жыйынтыктар: Бардык калыңдыктагы варианттар боюнча HV 155–185. ASTM данчасынын өлчөмү 8–9, 100 өндүрүш катушкасынын металлографиялык кароосу менен тастыкталган. 6 айлык өндүрүш мезгилинде оксал кислотасын оюу сыноолорунда нөлдүк сезгичтик. Кошумча прокаттоосуз беттин жарыктыгы №2B каптоого барабар. Партиядан партияга консистенция мурунку коңгуроо мешинде күйгүзүү процессине салыштырмалуу бир топ жакшырып, кардарлардын келген текшерүүсүнүн ийгиликсиздик көрсөткүчүн 3.2% дан 0.1% га чейин төмөндөттү.
Стандарттар жана коопсуздук маселелери
Индукциялык тилкелүү жылытуу системалары орнотуу юрисдикциясындагы тиешелүү электрдик, механикалык жана технологиялык коопсуздук стандарттарына жооп бериши керек. Төмөнкү стандарттар жана коопсуздук талаптары көбүнчө өнөр жайлык индукциялык тилкелүү жылытуу орнотууларына колдонулат.
колдонулуучу стандарттары
| Стандарт / Директива | масштабы | колдонуу |
|---|---|---|
| IEC 60519-1 | Электрожылуулук орнотмолорундагы коопсуздук — жалпы талаптар | Дүйнө жүзү боюнча бардык индукциялык жылытуу системалары |
| IEC 60519-10 | Электрожылыткычтардагы коопсуздук - индукциялык жылытуу жабдууларына коюлган өзгөчө талаптар | Өнөр жайлык индукциялык жылытуу системалары, анын ичинде тилкелүү жылыткычтар |
| ЕБ Төмөн Чыңалуу Директивасы (2014/35/EU) | 50–1,000 В өзгөрмө ток / 75–1,500 В туруктуу ток менен иштеген жабдуулардын электр коопсуздугу | Европалык орнотуулар — CE белгиси талап кылынат |
| ЕБнын Электромагниттик камсыздоо боюнча директивасы (2014/30/EU) | Электромагниттик шайкештик — өткөргүч жана нурлануучу нурлануулардын чектери | Европалык орнотуулар — CE белгиси талап кылынат |
| NFPA 86 | Мештер жана мештер үчүн стандарт (атмосфера менен башкарылуучу системалар) | Түндүк Американын башкарылуучу атмосфералык тосмолору бар орнотмолору (N₂, H₂, пайда кылуучу газ) |
| OSHA 29 CFR 1910.303 | Электр коопсуздугу — жалпы өнөр жай зымдарына коюлган талаптар | Түндүк Американын орнотуулары |
| ICNIRP колдонмолору | Жумушчулар үчүн электромагниттик талаанын таасир этүү чеги | Бардык орнотуулар — жогорку кубаттуулукта 50 кГц жогору оператордун ЭКГ таасирин баалоосу талап кылынат |
| ISO 9001 / IATF 16949 | Сапатты башкаруу системасына талаптар | Автоунаа жеткирүүчүлөрдүн орнотуулары; HLQ өндүрүш процесси |
Индукциялык тилкелүү жылытуу системалары үчүн негизги коопсуздук талаптары
Муздатуучу сууну блоктоо: Индукциялык кубат булагы муздатуучу суунун агымынын өчүргүчү менен блоктолушу керек, ошондо система тастыкталган минималдуу агымсыз иштей албайт. Муздатуучу суунун жоголушу номиналдык кубаттуулукта индукциялык катушканы бир нече секунданын ичинде жок кылат. Катушканын кайтаруу линиясындагы агым өчүргүчүн программалык блоктоо гана эмес, зымдуу кубаттуулук өчүрүлгөн абалда орнотуу милдеттүү болуп саналат.
Тилкенин үзүлүшү / линиянын токтоп калышынын блоктоосунда: Линия токтогондо же тилкенин чыңалуусу минималдуу босогодон төмөн түшкөндө индукциялык кубаттуулукту дароо нөлгө түшүрүү үчүн линиянын токтоп калуу сенсорун (чыңалуу монитору же ылдамдык коддогуч) туташтыруу керек. Толук кубаттуулуктагы кубаттуулуктагы катушкадагы кыймылсыз тилке сегменти жогорку кубаттуулуктагы жука тилке үчүн 1 секунддан аз убакыттын ичинде ысып кетет.
Атмосфералык корпустун коопсуздугу: Азот, суутек же газ атмосферасын түзгөн системалар үчүн, жылытуу башталганга чейин корпус 1% дан төмөн кычкылтек менен тазаланышы керек жана иштөө учурунда тазалоо абалында кармалышы керек. Суутек камтыган атмосфералар кооптуу зонада жарылууга туруктуу электр орнотмолорун, автоматтык түрдө газды аныктоону жана тазалоо иштебей калганда жылуулукту өчүрүүнү талап кылат. NFPA 86 же ага барабар улуттук стандартка ылайык келиңиз.
Электромагниттик талаанын (ЭМӨ) коопсуздугу: 10 кГц жогору иштөө жыштыктарында жана 50 кВт жогору кубаттуулук деңгээлдеринде индукциялык катушканын жанындагы магнит талаасы ICNIRP көрсөтмөлөрүндө аныкталган жумуш ордундагы таасир чегинен ашып кетиши мүмкүн. Операторлор иштөө учурунда катушкадан 0.5–1.5 м аралыкта турбашы керек. Жүрөк кардиостимулятору же металл имплантаттары бар жумушчулар жогорку кубаттуулуктагы индукциялык системалардын жанында иштебеши керек. ЭМӨ чек араларын белгилөө, коопсуздук белгилери жана чектелген кирүү зоналары талап кылынат.
Электрдик изоляция жана кулпулоо/таг-аут (LOTO): Индукциялык кубат менен камсыздоо шкафы кулпулануучу негизги изолятор которгучу менен жабдылышы керек. Тейлөө процедуралары катушкага, конденсатор банкына же IGBT модулунун бөлүмдөрүнө кирүүдөн мурун LOTOнун толук шайкештигин талап кылат. Индукциялык кубат менен камсыздоо булактарындагы резонанстуу конденсаторлор тармактык изоляциядан кийин кооптуу зарядды сактап калаарын эске алыңыз — конденсатор бөлүмүн ачардан мурун разрядды кеминде 5 мүнөт күтүү (же текшерилген разряд) милдеттүү.
Эмне үчүн HLQ индукциялык жабдууларын тандоо керек?
HLQ индукциялык жабдуулары - бул электромагниттик жылуулук менен иштетүү технологиясына гана багытталган атайын инженердик тобу бар өнөр жайлык индукциялык жылытуу системаларынын адистештирилген өндүрүүчүсү. Индукциялык тилкелүү жылытуу колдонмолору үчүн, HLQ жалпы максаттагы индукциялык жылытуу жеткирүүчүлөрү тең келе албаган мүмкүнчүлүктөрдү сунуштайт.
Ички тиркеме инженериясы
HLQ компаниясынын тиркемелерди иштеп чыгуу боюнча тобу ар бир тилкени жылытуу боюнча суроо-талап боюнча толук процессти иштеп чыгат: тилкенин чыныгы өлчөмдөрүнөн жана линиянын ылдамдыгынын маалыматтарынан кубаттуулукту эсептөө, материалдын касиеттерине жана кабыктын тереңдигин талдоого негизделген жыштыкты тандоо, катушканын геометриясын долбоорлоо жана кайчылаш туурасынын температурасынын бирдейлигин жылуулук симуляциялоо. Бул сатуу процесси эмес — бул кандайдыр бир буйрутма берүүдөн мурун сунушталган системанын спецификацияга жооп берерин инженердик текшерүү.
Катушкаларды заказ боюнча долбоорлоо жана жасоо
Тилкелүү жылытуу үчүн индукциялык катушкалар, айрыкча TFI флюстук концентраторунун курамдары жана профилдүү четки жылыткыч катушкалар, так инженердик компоненттер болуп саналат. HLQ бардык катушкаларды кычкылтексиз жезден өз алдынча жасайт, ал эми компьютердик моделдөө флюстук концентратордун геометриясы белгиленген туурасынан бирдейликке жетишүү үчүн колдонулат. Катушкалар орнотуудан мурун гидравликалык текшерилет жана 48 сааттык глобалдык жеткирүү менен запастык бөлүктөр катары жеткиликтүү.
Толук система интеграциясы
HLQ электр менен камсыздоо, катушкаларды чогултуу, атмосфералык корпус, муздатуучу суу коллектору, өчүрүү системасы, инфракызыл пирометр жана PLC башкаруу панели сыяктуу толук индукциялык тилкелүү жылытуу станцияларын өндүрүш линиясына электр жана суу туташтыруунун бир чекити менен бирдиктүү интеграцияланган модуль катары камсыз кылат. Бул ыкма көп жеткирүүчүлөрдүн интеграциясынын татаалдыгын жокко чыгарат жана иштөө кепилдиги жана сатуудан кийинки колдоо үчүн бирдиктүү булак менен камсыз кылат.
Талапты талап кылган колдонмолордо далилденген аткаруу
HLQ тилкелүү жылытуу системалары 40тан ашык өлкөдө болот заводдоруна, жез прокат заводдоруна, алюминий иштетүү линияларына, медициналык шаймандарды өндүрүүгө жана аэрокосмостук компоненттерди иштетүүгө орнотулган. Кардарлардын кейс-стадилери үзгүлтүксүз өндүрүш чөйрөсүндө ±5°C температуранын бирдейлигине, 90%+ энергия натыйжалуулугуна жана жылына 8,000 сааттан ашык иштөө мүмкүнчүлүгүнө туруктуу жетишкендиктерди көрсөтөт.
Сатуудан кийинки колдоо жана запастык бөлүктөр
Ар бир HLQ тилкелүү жылытуу системасы толук электр схемалары, PLC булак коду жана запастык бөлүктөрдүн тизмеси менен камсыздалат. Маанилүү запастык бөлүктөрү — IGBT модулдары, конденсатордук батареялар, флюс концентраторунун материалдары, катушкалардын жыйындылары — кампада бар жана 48 саат бою глобалдык экспресс жеткирүү үчүн жеткиликтүү. VPN аркылуу алыстан диагностикалоо мүмкүнчүлүгү HLQ инженерлерине көпчүлүк электр жана башкаруу маселелери боюнча жеринде иштебестен башкаруу системасына кирүүгө жана бузулууларды аныктоого мүмкүндүк берет.
| HLQ тилкелүү жылытуу мүмкүнчүлүгү | Техникалык мүнөздөмө |
|---|---|
| Тилкенин туурасынын диапазону | 5 мм - 2,000 мм |
| Тилкенин калыңдыгынын диапазону | 0.05 мм - 25 мм |
| Кубат диапазону | Ар бир станция үчүн 15 кВт – 2,000 кВт |
| Frequency диапазону | 1 кГц - 500 кГц |
| Сызык ылдамдыгы мүмкүнчүлүгү | 0.5 м/мин – 1,200 м/мин |
| температура аралыгы | 100 ° C - 1,150 ° C |
| Температуранын бир түрдүүлүгү | ±3°C – ±10°C туурасынан кеткен |
| Кызмат көрсөткөн өлкөлөр | 40 + |
| кепилдик | Электрдик электроника боюнча 24 ай |
| күбөлүгү | CE, ISO 9001 |
FAQ
Узунунан кеткен агым менен туурасынан кеткен агым индукциялык тилкелүү жылытуунун ортосунда кандай айырма бар?
Узунунан агып өтүүчү индукцияда (УАА) тилке соленоиддик катушка аркылуу өтөт жана магнит талаасы тилкенин кыймыл багытына параллель болот. Индукцияланган ток тилкенин периметри боюнча агат. УАА кууш тилке (200 ммден аз) жана таякча же тилке үчүн оптималдуу. Туурасынан кеткен агып өтүүчү индукцияда (УАА) тилкенин үстүндөгү жана астындагы катушка сегменттери тилкенин калыңдыгы аркылуу перпендикуляр өткөн талааны түзөт. Индукцияланган ток тилкенин бети боюнча кыймыл багытында агат. УАА кең тилке үчүн жогорку туурасы бирдейлигине жетишет жана өтө кең, ичке материал үчүн бир топ натыйжалуу, мында УАА соленоиддик катушкасы тилкенин толук туурасын камтуу үчүн практикалык жактан чоң болушу керек.
Индукциялык тилкелүү жылытуу кадимки үзгүлтүксүз күйгүзүүчү мешти алмаштыра алабы?
Ооба, көпчүлүк учурларда. Индукциялык тилкелүү жылытуу жылытуу бөлүктөрүн алмаштыра же толуктай алат салттуу үзгүлтүксүз күйгүзүү линиясы. Негизги компромисс жылытылган зонанын узундугу болуп саналат: газ же каршылык көрсөтүүчү меш, адатта, тилкенин калыңдыгы аркылуу температураны теңдештирүүгө мүмкүндүк берүү үчүн ысыткандан кийин узун чылоо бөлүгүн камтыйт, ал эми туура жыштыкта индукциялык жылытуу мүмкүн
өзүнчө чылоосуз жылытуу катушкасынын өзүндө толук температурага жетүү (тилкенин калыңдыгы ≤ 2× кабыктын тереңдиги үчүн). Узак чылоо убактысын талап кылган өтө калың тилке (>8 мм) үчүн гибриддик система — индукциялык тез жылытуу жана андан кийин кыска кармоочу меш — сунушталган ыкма болуп саналат. Ичке тилке (4 ммден аз) үчүн мештин толук жылытуу бөлүгүн индукциялык алмаштыруу оңой.
Кең тилкелүү жылытууда туурасынан кеткен температуранын бирдейлиги кантип жетишилет?
TFI системалары үчүн кайчылаш туурасынын бирдейлигине агым концентраторунун геометриясын долбоорлоо (тилкенин туурасы боюнча магнит талаасынын бөлүштүрүлүшүн калыптандыруу), активдүү каптал зонаны башкаруу (TFI катушкасын тилкенин туурасы боюнча 3–8 көз карандысыз кубатталган сегменттерге бөлүү) жана тилкенин четтериндеги табигый түрдө төмөнкү кубаттуулук тыгыздыгына каршы турган четки компенсациялык катушкалар аркылуу жетишилет. Кууш тилкеси бар LFI системалары үчүн бирдейлик, негизинен, катушканын тешигин борборлоштуруу жана жыштыкты тандоо функциясы болуп саналат, бул тилкенин туурасына карата жетиштүү кабыктын тереңдигин камсыз кылат. FEM (чектүү элемент ыкмасы) колдонуу менен жылуулук симуляциясы долбоорлоо этабында кайчылаш туурасынын температурасынын бөлүштүрүлүшүн алдын ала айтуу жана өндүрүүдөн мурун катушканын геометриясын оптималдаштыруу үчүн жүргүзүлөт.
Дат баспас болоттон жасалган индукциялык тилкелүү күйдүрүү үчүн кандай атмосфера талап кылынат?
Абада 900°C жогору температурада эритилген аустениттик дат баспас болоттон жасалганда хром кычкылынын шкаласы пайда болот, аны андан ары иштетүүдөн мурун туздоо (азот-фтор гидроксиди менен иштетүү) талап кылынат. Жаркыраган, шкаласыз бүтүрүү үчүн 3–10% суутек (пайда болуучу газ, ошондой эле диссоциацияланган аммиак деп аталат) бар азот атмосферасы колдонулат. Суутек тилке бетиндеги калдык кычкылтекти азайтып, кайра кычкылдануунун алдын алат. Атмосфера корпусунун ичиндеги кычкылтектин деңгээли үзгүлтүксүз кычкылтек анализатору менен текшерилип, 50 ppm төмөн кармалышы керек. Аз өлчөмдөгү беттик кычкылтек кабыл алынган колдонмолор үчүн таза азот (O₂ < 200 ppm) жетиштүү жана суутек камтыган атмосфера менен байланышкан жарылуу коркунучун алдын алат.
Индукциялык тилкелүү жылытуу системасы үчүн кубаттуулук кантип эсептелет?
Керектүү жылуулук кубаттуулугу: P жылуулук = w × t × v × ρ m × C p × ΔT, мында w - тилкенин туурасы (м), t - калыңдыгы (м), v - линиянын ылдамдыгы (м/с), ρ m - тыгыздык (кг/м³), C p - салыштырмалуу жылуулук сыйымдуулугу (Дж/кг·°C) жана ΔT - температуранын жогорулашы (°C). Электр кубатын алуу үчүн системанын натыйжалуулугуна (0.82–0.90) бөлүңүз. 25% долбоордук маржаны кошуңуз. Мисалы: 20°Cден 550°Cге чейин 20 м/мин (0.333 м/с) ылдамдыкта 600 мм туурасы × 1.0 мм калыңдыктагы жез тилкени күйгүзүү: P = 0.6 × 0.001 × 0.333 × 8,900 × 385 × 530 / 0.85 ≈ 477 кВт → 25% маржа орнотулган 500 кВт системаны тандаңыз.
Индукциялык жылытуу үчүн кубаттуулукту кантип тандайм?
Кубаттуулукту тандоо тилкенин туурасына, калыңдыгына, материалдын тыгыздыгына, салыштырмалуу жылуулукка, линиянын ылдамдыгына жана максаттуу температуранын көтөрүлүшүнө жараша болот. Инженерлер массалык агым ылдамдыгын жана жылуулук жүктөмүн эсептешет, андан кийин чыныгы өндүрүштүк жоготуулар үчүн натыйжалуулукту оңдоону жана коопсуздук чегине кошулушат.
Тилке температурасы кантип көзөмөлдөнөт?
Тилкенин температурасы, адатта, инфракызыл пирометрлер, жылуулук камералары, линия ылдамдыгындагы энкодер кайтарым байланышы жана PLC кубаттуулугун жөнгө салуу менен башкарылат. Кең тилке үчүн бир нече температураны өлчөө чекиттери же сегменттелген кубаттуулукту башкаруу талап кылынышы мүмкүн.
Индукциялык тилкелүү жылытуу газ мешин алмаштыра алабы?
Айрым колдонмолордо, ооба. Индукциялык жылытуу тез жооп кайтаруу, компакттуу жайгашуу, локалдашкан жылытуу жана электрдик процессти башкаруу талап кылынганда газ же каршылык мештеринин жүгүн алмаштыра же азайта алат. Башка учурларда, индукция учурдагы мештин алдында же андан кийин күчөткүч катары эң жакшы иштейт.
Тилкенин четинин ысып кетишине эмне себеп болот?
Четтин ысып кетиши туурасынан кеткен агымдын четтеринин таасирлеринен, катушканын туура эмес туурасынан, тилкенин начар борборлоштурулушунан, ашыкча кубаттуулук тыгыздыгынан же магниттик коргоонун жоктугунан келип чыгышы мүмкүн. Чечим - катушканы кайра долбоорлоо, четтин компенсациясы, сегменттелген башкаруу же тилкенин жакшыраак жайгаштырылышы.