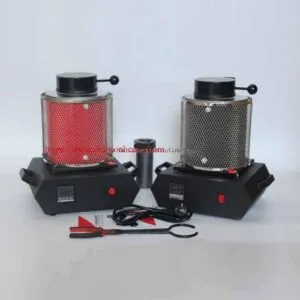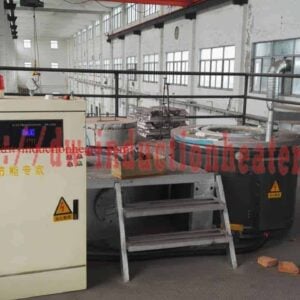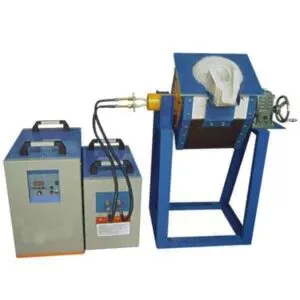
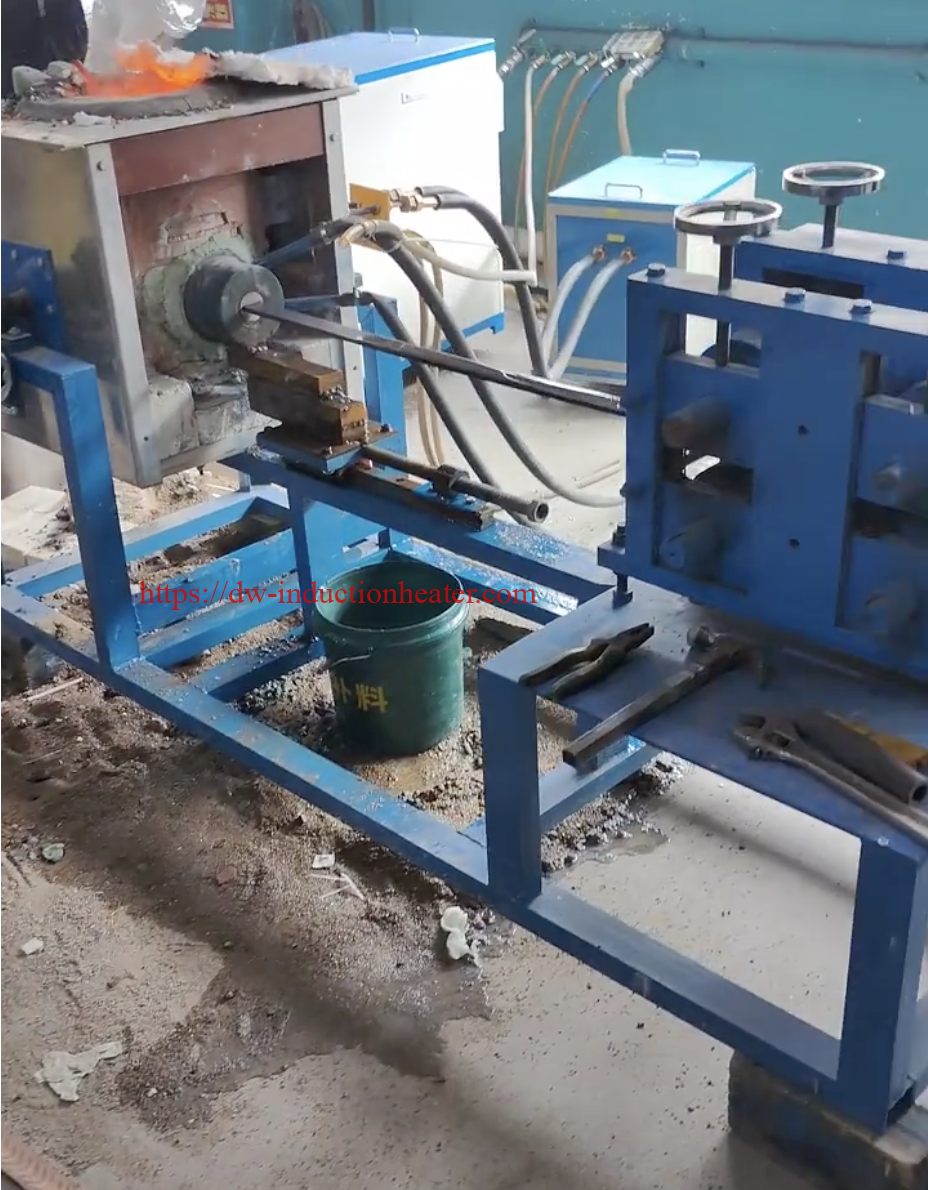
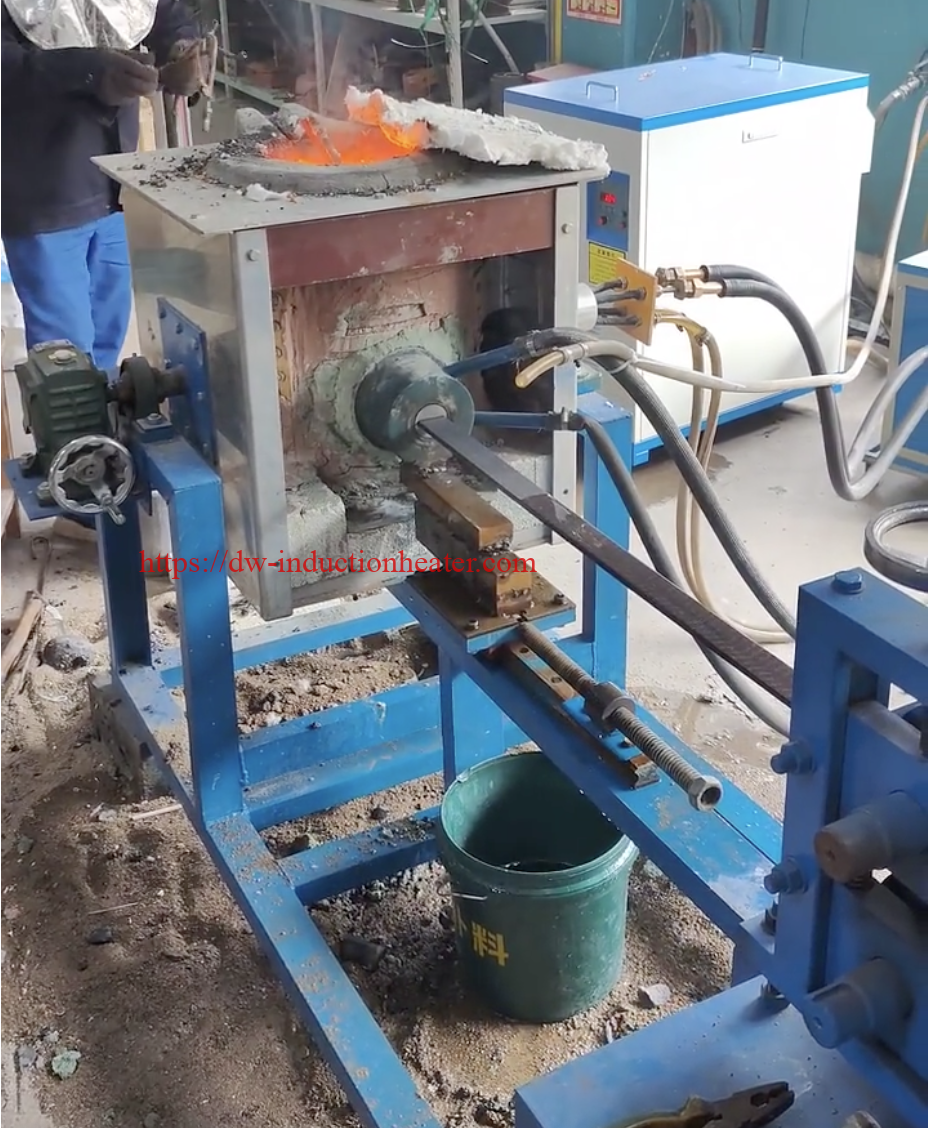
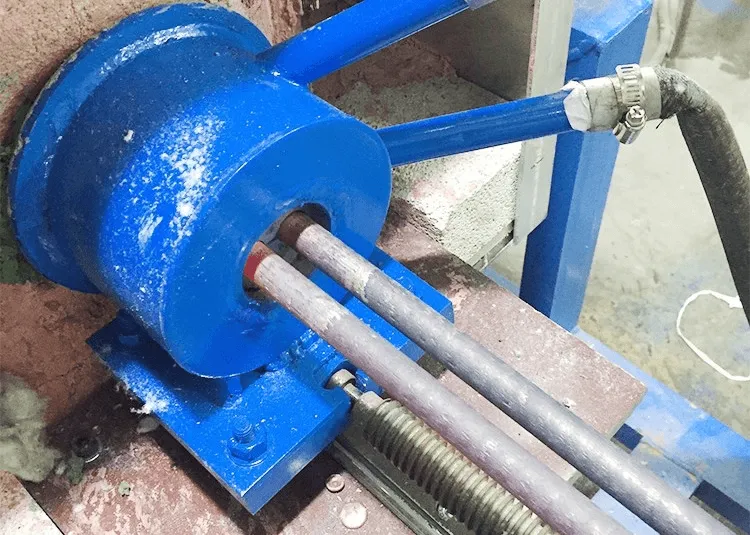
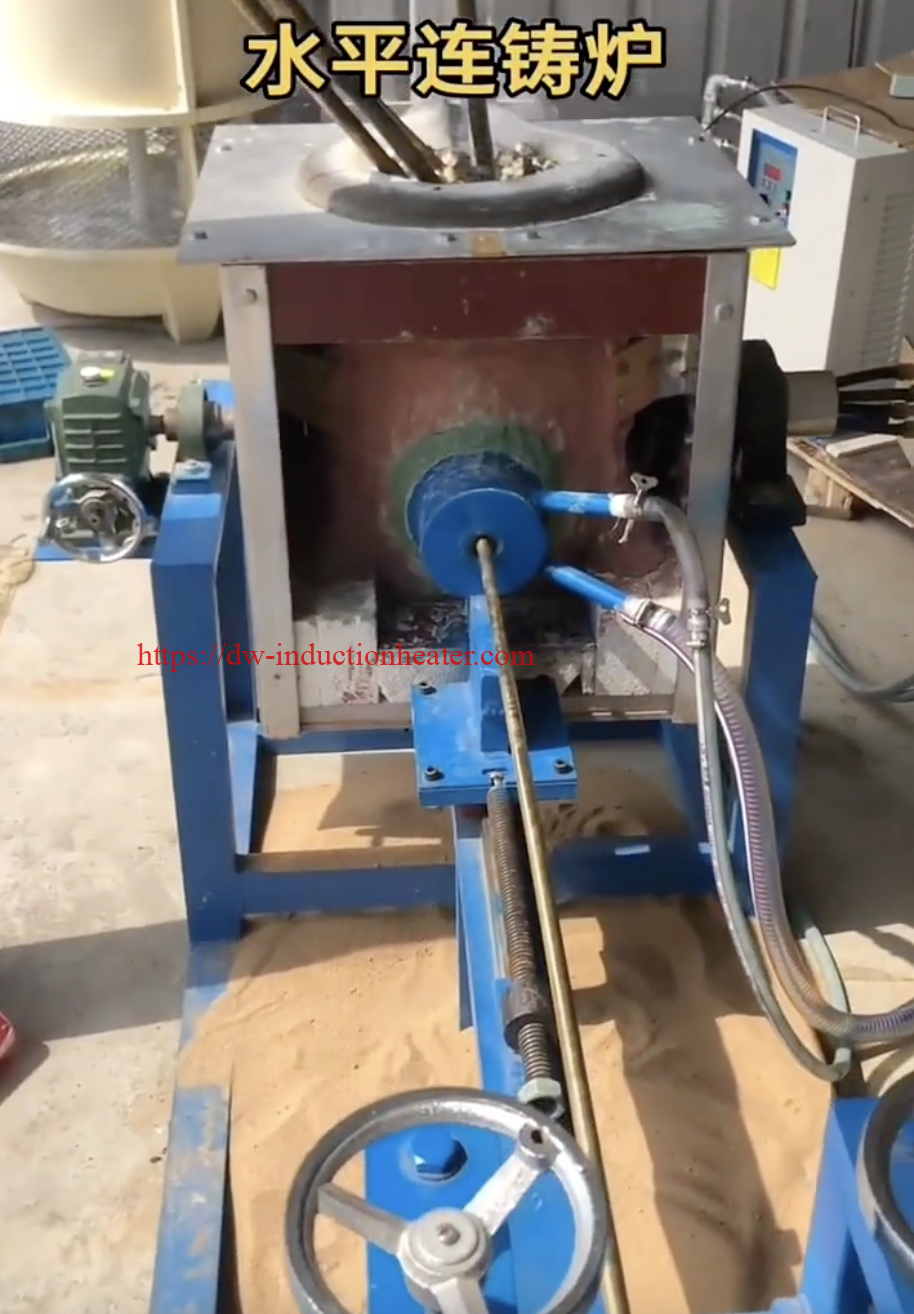
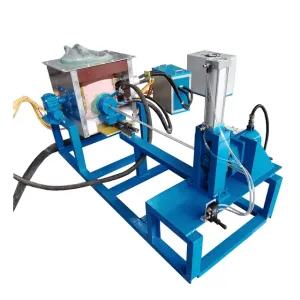
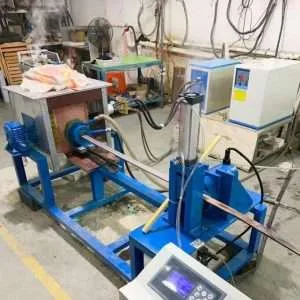
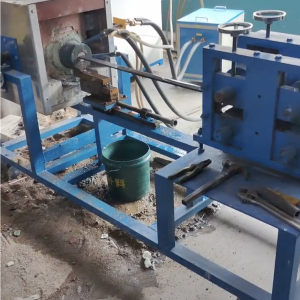
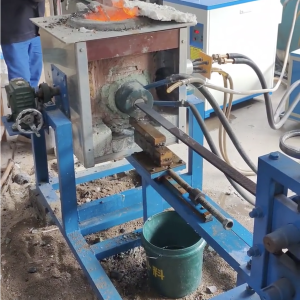
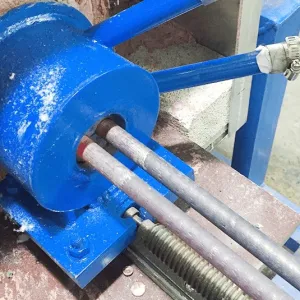
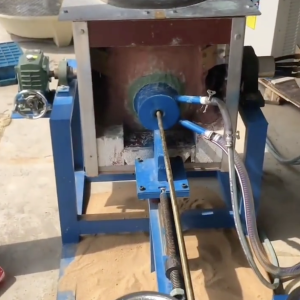
Кичинекей индукциялык эритүү жана үзгүлтүксүз жез таякчасынын тилкелүү зым куюу меши
Кичинекей индукциялык эритүү жана үзгүлтүксүз жез таякчасы | Штанга | Пластинка | Тилке | Зым куюу меши
Мазмуну
- Тез жооп
- Бул продукт деген эмне?
- Негизги тиркемелер
- Ылайыктуу материалдар
- жумушчу Principle
- техникалык мүнөздөмөлөрү
- Сунушталган моделди тандоо
- Иш процесси
- Катушка жана арматуранын дизайны
- Башкаруу системасы жана автоматташтыруу
- Жалпы көйгөйлөр жана чечимдер
- Инженердик тандоо боюнча колдонмо
- артыкчылыктары
- чектөөлөр
- Эмне үчүн HLQ индукциялык жабдууларын тандоо керек?
- FAQ
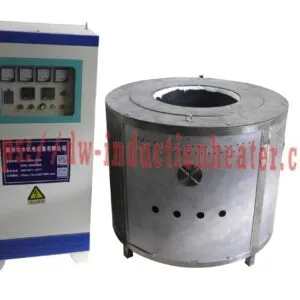
Кичинекей дарстарында жана эрүү жана үзгүлтүксүз жез таякчасы/тилкеси/пластинасы/тилкеси/зым куюу меши - бул жезди, жезди, колону жана жез эритмелерин эритип, андан кийин аларды үзгүлтүксүз жарым фабрикаттарга куюу үчүн колдонулган компакттуу металл өндүрүү системасы. Ал жезди кайра иштетүүчү заводдордо, кабель материалдары боюнча цехтерде, электр компоненттеринин заводдорунда, куюу заводдорунда, эритме лабораторияларында жана чакан жана орто металл иштетүү линияларында колдонулат. Система сатып алуучуларга эрүүнүн жогорку баасы, куюунун сапатынын туруксуздугу, цехтин чектелген аянты, продукциянын өлчөмдөрүнүн туруксуздугу, кычкылдануу жоготуулары, материалдын аз калыбына келиши жана бир ийкемдүү эритүү платформасы менен бир нече жез продукциясынын формаларын өндүрүүдөгү кыйынчылыктар сыяктуу көйгөйлөрдү чечүүгө жардам берет.
Тез жооп
Кичинекей индукциялык эритүү жана үзгүлтүксүз жез таякчасын/тилкесин/пластинасын/тилкесин/зымды куюу меши – бул жезди же жез эритмелерин эритүү үчүн электромагниттик индукцияны колдонгон жана андан кийин эриген металлды үзгүлтүксүз куюу калыптары, калыптар, кристаллизаторлор, тартуу роликтери жана муздатуу системалары аркылуу таякчаларга, тилкелерге, пластиналарга, тилкелерге же зым чийки затына айландырган интеграцияланган жез эритүү жана куюу эритмеси. Ал ийкемдүү өндүрүшкө, таза электр жылытууга, туруктуу температураны көзөмөлдөөгө, материалдарды жогорку пайдаланууга жана зым тартуу, прокаттоо, механикалык иштетүү, штамптоо, электр өткөрүмдүүлүгүн колдонуу жана эритме өндүрүү үчүн жездин жарым фабрикаттарын ылайыкташтырууга муктаж болгон чакан жана орто жез иштетүүчү заводдор үчүн эң ылайыктуу.
Бул продукт деген эмне?
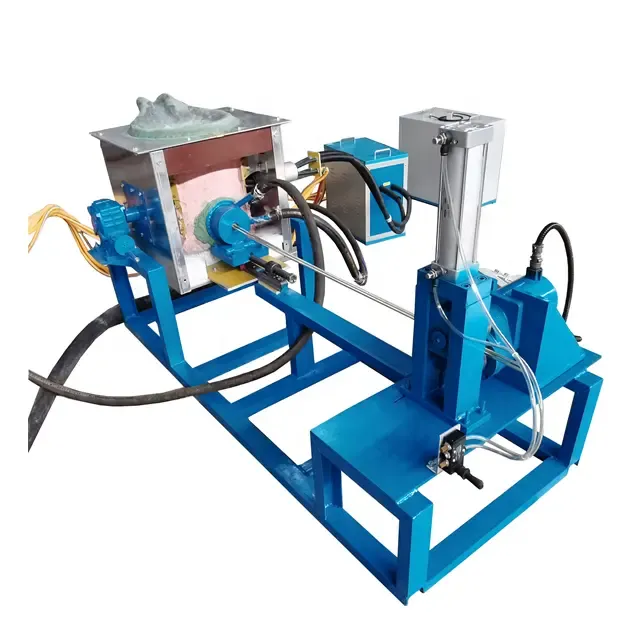
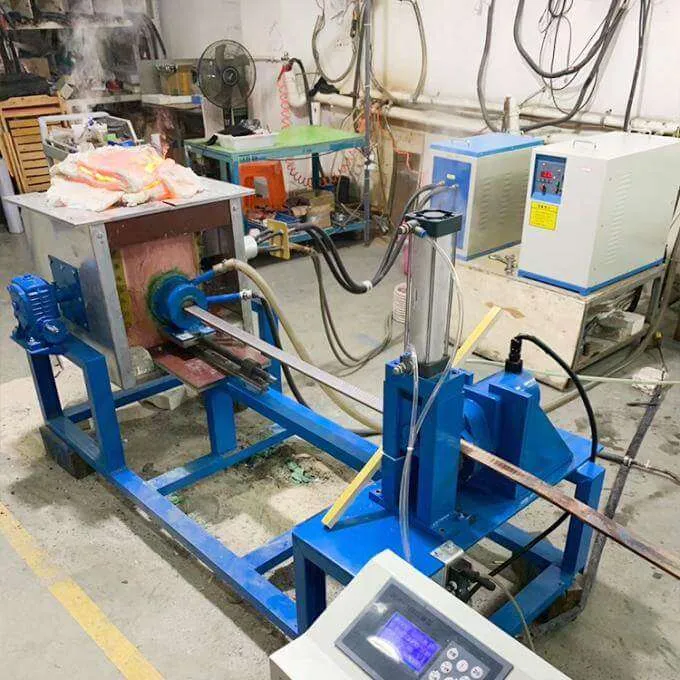
Кичинекей индукциялык эритүү жана үзгүлтүксүз жез таякчасын/тилкесин/пластинасын/тилкесин/зым куюу меши – бул компакттуу индукциялык эритүү мешин үзгүлтүксүз куюу модулу менен айкалыштырган жекелештирилген өндүрүш линиясы. Ал чоң жез эритүү заводунун кереги жок, бирок дагы эле өнөр жай деңгээлиндеги эрүү ылдамдыгына, ишенимдүү температураны көзөмөлдөөгө жана туруктуу куюу сапатына муктаж болгон кардарлар үчүн иштелип чыккан. Система жез катодун, таза жез калдыктарын, жез зым калдыктарын, жез гранулдарын, жез калдыктарын, коло куймаларын жана башка жез эритмесин иштетип, андан кийин аларды баалуу жарым фабрикаттарга айландыра алат.
Жөнөкөй тигель эритүүчү мештен айырмаланып, бул система термикалык иштетүү жана форма түзүү функцияларын камтыйт. Индукциялык меш шихта материалын эритип, эритилген ваннаны бир тектүү кылат. Кармоо же которуу бөлүмү куюудан мурун температураны турукташтырат. Куюу бөлүмү жезди керектүү формага келтирет. Тартуу системасы тартуу ылдамдыгын башкарат. Муздатуу системасы катууланууну башкарат. Кесүүчү, спиральдоочу же чогултуучу жабдуулар продуктуну кийинки иштетүүгө даярдайт.
Инженердик көз караштан алганда, система төрт негизги талаптын айланасында курулган: туруктуу эритүү температурасы, башкарылуучу металл агымы, тең салмактуу катуулануу жана синхрондуу тартылуу. Жез жогорку жылуулук өткөрүмдүүлүгүнө жана жогорку электр өткөрүмдүүлүгүнө ээ, бул аны электр буюмдары үчүн эң сонун кылат, бирок эритүү жана куюу учурунда кыйынчылык жаратат. Эгерде температура, муздатуу же тартуу ылдамдыгы туура эмес башкарылса, акыркы продуктунун бетинде жаракалар, ички кичирейүү, кычкыл кошулмалары, начар өткөрүмдүүлүк, бирдей эмес калыңдык, четиндеги кемчиликтер же туруксуз өлчөмдөр болушу мүмкүн.
Ушул себептен улам, жакшы кичинекей жезди үзгүлтүксүз куюу меши кубаттуулугу боюнча гана тандалбайт. Ал акыркы продуктунун формасына ылайык иштелип чыгышы керек. Штанга куюу, штанга куюу, пластина куюу, тилке куюу жана зым менен чийки зат куюу ар кандай калып конструкцияларын, муздатуу ыкмаларын жана тартуу башкаруу элементтерин талап кылат. HLQ индукциялык жабдуулары сатып алуучунун өндүрүш максатына жараша компакттуу эритүү системасы, эритүү жана кармоо системасы же жекече эритүү-куюу линиясы катары конфигурацияланышы мүмкүн.
Негизги тиркемелер
Меш чакан жана орто жез иштетүү операциялары үчүн ылайыктуу, мында ийкемдүү продукциянын өлчөмдөрү жана көзөмөлдөнгөн өндүрүш наркы өтө чоң массалык өндүрүшкө караганда маанилүүрөөк. Аны кайра иштетүү, электр материалдарын өндүрүү, эритмени сыноо, куюу материалдарын даярдоо жана жарым фабрикат жез буюмдарын өндүрүү үчүн колдонсо болот.
| арыз | Акыркы продукт | Кадимки колдонуучу | Инженердик максат |
|---|---|---|---|
| Жез таякчасын өндүрүү | Тегерек жез таякчалар, зым таякчалар | Кабель материалдары боюнча цех, зым тартуу заводу | Чийме жана электрдик колдонуу үчүн чийки затты даярдоо |
| Жез куймаларын өндүрүү | Тегерек тилке, төрт бурчтуу тилке, тик бурчтуу тилке | Машина жасоочу завод, электр тетиктерин чыгаруучу завод | Өткөргүч же иштетилүүчү жез запасын өндүрүү |
| Жез плитасын куюу | Жука же орто жез плитасынын бланктары | Прокат станы, штамптоочу завод | Табакты жылдырууга, кесүүгө же штамптоого даярдоо |
| Жез тилкесин куюу | Үзгүлтүксүз тилке, жалпак жез тилке | Электр тилкесин чыгаруучу, трансформатор материалдарын чыгаруучу завод | Электрдик же прокат тетиктери үчүн жалпак запастарды чыгарыңыз |
| Жез зымдан жасалган чийки затты куюу | Кичинекей таякча же зымдан жасалган алдын ала даярдоо | Зым тартуу заводу | Кийинки чийме үчүн материалды даярдоо |
| Жез калдыктарын кайра иштетүү | Таякча, тилке, тарелка же тилкелүү запас | Металл кайра иштетүүчү, куюучу завод | Таза калдыктарды жогорку баалуу продукцияларга айландырыңыз |
| Жез таякчасын/штанкасын куюу | Жез таякчаларды жана шыргыйларды иштетүү | Клапандарды, фитингдерди жана жабдыктарды өндүрүүчү | Курамы көзөмөлдөнгөн жез запасын даярдаңыз |
| Коло тилке куюу | Коло подшипник, втулка, эскирүүгө туруктуу штанга | Механикалык тетиктерди өндүрүүчү | Механикалык иштетүү үчүн эритме тилкесин чыгарыңыз |
| Кычкылтексиз жез өндүрүү | Жогорку өткөрүмдүүлүктөгү жез таякча же тилке | Электр жана электроника материалдарын жеткирүүчү | Кычкылданууну азайтыңыз жана өткөрүмдүүлүктү жакшыртыңыз |
| R&D эритмесин сыноо | Кичинекей таякчалар, тарелкалар, тилкелер же үлгү тилкелери | Лаборатория, университет, эритме иштеп чыгуучу | Жаңы жез эритмесинин курамын сыноо |
Продукциянын формасы жана андан кийинки процесстердин диаграммасы
| Куюу продуктусу | Типтүү ылдыйкы процесс | Типтүү акыркы колдонуу | Негизги сапат талабы |
|---|---|---|---|
| таягы | Чийүү, түздөө, кесүү | Зым, кабель, туташтыргычтар | Тегеректүүлүк, беттин сапаты, өткөрүмдүүлүк |
| бар | Машина куруу, токарлык, фрезерлөө | Терминалдар, втулкалар, фитингдер, бекиткичтер | Тыгыздык, түздүк, химиялык бирдейлик |
| тактай | Жайлоо, кесүү, штамптоо | Шина бланктары, жылуулук раковиналары, электр плиталары | Калыңдыгы консистенциясы, тегиздиги, ички бекемдиги |
| Strip | Муздак прокаттоо, кесүү, күйгүзүү | Трансформатордун тилкелери, туташтыргычтары, терминалдары | Четинин сапаты, калыңдыгын көзөмөлдөө, бетинин жасалгасы |
| Зым чийки заты | Көп өтүү менен тартуу | Майда жез зым, ороочу зым | Төмөн кошулмалар, жакшы ийкемдүүлүк, туруктуу диаметр |
 Ылайыктуу материалдар

Система негизинен жез жана жез негизиндеги эритмелер үчүн иштелип чыккан. Материалды тандоо мештин каптоосуна, тигельдин түрүнө, куюу температурасына, атмосфераны коргоого, тартуу ылдамдыгына жана муздатуу интенсивдүүлүгүнө таасир этет. Таза жез үчүн жогорку температура жана кычкылдануу көзөмөлү талап кылынат. Жез үчүн цинктин жоголушун көзөмөлдөө талап кылынат. Коло үчүн эритменин бирдейлиги жана бөлүнүү көзөмөлү талап кылынат. Жез-никель жана жогорку бекемдиктеги жез эритмелери үчүн жогорку эрүү күчү жана күчтүү отко чыдамдуу шайкештик талап кылынышы мүмкүн.
| буюм | Типикалык продукт | Эритүү/куюу маселеси | Сунушталган башкаруу ыкмасы |
|---|---|---|---|
| Таза жез | Шыбык, тилке, пластина, тилке, зым чийки зат | Кычкылдануу жана өткөрүмдүүлүктүн жоголушу | Таза заряддоону, жабык ваннаны жана көзөмөлдөнгөн өтө ысытууну колдонуңуз |
| Кычкылтексиз жез | Өткөргүч стержень, тилке, зым чийки заты | Эритүү жана куюу учурунда кычкылтектин алынышы | Корголгон эритме бетин жана аз турбуленттүү куюуну колдонуңуз |
| Электролиттик жез катоду | Жогорку тазалыктагы таякча же тилке | Тазалыкты сактаңыз | Булганган сыныктардан жана кир шаймандардан алыс болуңуз |
| Жез зым сыныктары | Кайра иштетилген таякча же шыргый | Изоляция, май жана аралаш металл менен булгануу | Эритүүдөн мурун алдын ала тазалап, сорттоп жана кургатыңыз |
| латунь | Таякча, тилке, тилке | Цинктин күйүүсүндөгү жоготуулар жана түтүндүн пайда болушу | Температураны көзөмөлдөө жана түтүн соргучту колдонуу |
| Калай коло | Бар, тарелка, тилке | Бөлүү жана шлак пайда болуу | Электромагниттик аралаштырууну жана туура куюу температурасын колдонуңуз |
| Алюминий коло | Жогорку бекемдиктеги тилке жана пластина | Алюминийдин кычкылдануусу жана отко чыдамдуу реакциясы | Ылайыктуу тигл жана көзөмөлдөнгөн атмосфераны колдонуңуз |
| Жез-никель эритмеси | Коррозияга туруктуу тилкелер жана тилкелер | Жогорку эрүү талабы жана эритменин бирдейлиги | Тиешелүү кубаттуулук тыгыздыгын жана кармоо убактысын тандаңыз |
| Фосфор коло | Тилке, пластина, пружина материалы | Курамды көзөмөлдөө жана тилке бетинин сапаты | Так эритме кошууну жана туруктуу куюу ылдамдыгын колдонуңуз |
| Атайын жез эритмелери | Жекече таякча, тилке, тарелка же тилке | Ар кандай эритме элементтери ар кандай кычкылдануу жүрүм-турумуна ээ | Үлгү сыноосу аркылуу процессти ырастаңыз |
Материалдын ылайыктуулугунун матрицасы
| буюм | таягы | бар | тактай | Strip | Зым менен камсыздоочу материал |
|---|---|---|---|---|---|
| Таза жез | эң жакшы | эң жакшы | Жакшы | Жакшы | эң жакшы |
| Кычкылтексиз жез | эң жакшы | Жакшы | Жакшы | эң жакшы | эң жакшы |
| латунь | эң жакшы | эң жакшы | Жакшы | Жакшы | Limited |
| Калай коло | Жакшы | эң жакшы | Жакшы | Жакшы | Limited |
| Алюминий коло | Жакшы | эң жакшы | Жакшы | Limited | Limited |
| Фосфор коло | Жакшы | Жакшы | Жакшы | эң жакшы | Жакшы |
| Жез-никель эритмеси | Жакшы | Жакшы | Жакшы | Жакшы | Limited |
жумушчу Principle
Иштөө принциби электромагниттик индукцияга негизделген. Индукциялык электр менен камсыздоо өнөр жайлык үч фазалуу кубаттуулукту орто жыштыктагы өзгөрмө токко айландырат. Бул ток тигельди же меш камерасын курчап турган суу менен муздатылган жез катушкасы аркылуу агат. Өзгөрмө магнит талаасы өткөргүч жез зарядына кирип, материалдын ичиндеги куюлма токту пайда кылат. Бул куюлма ток электрдик каршылык аркылуу жылуулукту пайда кылат, бул жездин же жез эритмесинин тез эришине алып келет.
Металл суюк абалга келгенден кийин, электромагниттик аралаштыруу температураны жана курамды теңдештирүүгө жардам берет. Бул эритмени эритүү үчүн пайдалуу, анткени эритме элементтери куюудан мурун бирдей бөлүштүрүлүшү керек. Бирок, өтө көп аралаштыруу, өтө жогорку температура же өтө узак кармоо убактысы кычкылданууну жана эритменин жоголушун күчөтүшү мүмкүн. Ошондуктан, система туура жыштыкты, кубаттуулуктун тыгыздыгын, тигель геометриясын жана температураны көзөмөлдөөнү колдонушу керек.
Эригенден кийин, эритилген жез үзгүлтүксүз куюу бөлүмүнө багытталат. Продукцияга жараша, линия вертикалдуу өйдө куюу, горизонталдуу куюу, ылдый куюу, кош рулондуу куюу же калыпка негизделген тилке/пластина куюу ыкмаларын колдонушу мүмкүн. Эритилген металл графит калыпка, суу менен муздатылган кристаллизаторго же формаланган калыпка түшөт. Жылуулук көзөмөлдөнгөн муздатуу аркылуу алынат. Алгач катууланган кабык пайда болот, андан кийин продукт алдыга тартылганда ички өзөк катууланат. Тартуу ылдамдыгы катуулануу ылдамдыгына дал келиши керек; болбосо кемчиликтер пайда болушу мүмкүн.
Сүр 1: клуб эрүүсү жана үзгүлтүксүз куюу принциби
| сахна | Процесстик аракет | Инженердик функция | Ачкычты башкаруу параметри |
|---|---|---|---|
| 1 | Кубаттын конверсиясы | Тармак кубаттуулугун орто жыштыктагы токко айландыруу | Чыңалуу, ток, жыштык, кубаттуулук коэффициенти |
| 2 | Магнит талаасынын пайда болушу | Индукциялык катушка өзгөрмө магнит талаасын жаратат | Катушканын айлануусу, катушканын агымы, муздатуучу суу |
| 3 | Куюндуу ток менен жылытуу | Жез заряды ички жактан ысыйт | Кубаттуулуктун тыгыздыгы жана байланыштын натыйжалуулугу |
| 4 | Эритүү жана аралаштыруу | Металл суюк абалга келип, бир тектүү абалга келет | Ваннадагы температура жана аралаштыруу интенсивдүүлүгү |
| 5 | Кармоо жана тазалоо | Шлактарды алып салуу, эритмени жөнгө салуу жана температураны турукташтыруу | Температураны жана атмосфераны кармоо |
| 6 | Көктү азыктандыруу | Эритилген металл куюучу калыпка же кристаллдаткычка кирет | Металлдын деңгээли жана агымдын туруктуулугу |
| 7 | Башкарылуучу катуулануу | Таякча, тилке, пластина, тилке же зым чийки зат формалары | Муздатуучу суунун агымы жана калыптын температурасы |
| 8 | Тартуу жана чогултуу | Продукция тартылат, муздатылат, кесилет же оролуп бүктөлөт | Тартуу ылдамдыгы жана чыңалуу |
2-сүрөт: Жөнөкөйлөштүрүлгөн жайгашуу схемасы
Жез катоду / Сыныктарды тазалоо / Эритмени заряддоо ↓ Таразалоо + Сорттоо + Кургатуу ↓ Индукциялык эритүүчү меш ↓ Кармоо / Температураны турукташтыруу ↓ Куюу Калып / Матрица / Кристаллизатор ↓ Тартуу роликтери / Серво тартуу системасы ↓ Муздатуу багы / Чачыратуу менен муздатуу / Рулон менен муздатуу ↓ Штанга / Штанга / Пластинка / Тилке / Зым Чийки зат ↓ Кесүү / Ороо / Түздөө / Текшерүү
техникалык мүнөздөмөлөрү
| параметр | Техникалык мүнөздөмө | жазуулар |
|---|---|---|
| продукт аты | Кичинекей индукциялык эритүү жана үзгүлтүксүз жез таякчасы/тилкеси/пластинасы/тилкеси/зым куюу меши | Жез жарым фабрикаттарын өндүрүү үчүн ылайыкташтырылган |
| колдонулуучу материалдар | Жез, кычкылтексиз жез, жез, коло, жез-никель эритмеси жана башка жез эритмелери | Материалдын курамы тигельге, атмосферага жана куюу параметрлерине таасир этет |
| Типтүү эрүү кубаттуулугу | Бир партияда 10 кгдан 1000 кгга чейин | Жогорку кубаттуулукту ыңгайлаштырууга болот |
| Типтүү чыгаруу диапазону | 20 кг/сааттан 1500 кг/саатка чейин | Кубаттуулукка, продукттун формасына жана куюу ылдамдыгына жараша болот |
| Сунушталган кубаттуулук диапазону | Чакан жана орто системалар үчүн 15 кВтдан 500 кВтга чейин | Ири өндүрүш линиялары көбүрөөк кубаттуулукту колдонушу мүмкүн |
| Электр менен жабдуу түрү | IGBT орто жыштыктагы индукциялык электр менен камсыздоо | Туруктуу чыгаруу жана тез кубаттуулукка жооп берүү |
| Frequency диапазону | 0.5 кГцтен 20 кГцке чейин, типтүү | Жүктүн өлчөмүнө жана мештин геометриясына жараша тандалат |
| киргизүү чыңалуу | Үч фазалуу өнөр жай чыңалуу | Жергиликтүү электр менен камсыздоого ылайыкташтырылган |
| Эрүү температурасы | Жез же жез эритмеси процессине ылайык иштелип чыккан | Таза жез болжол менен 1085°C температурада эрийт, бирок куюу үчүн көзөмөлдөнгөн өтө ысытуу талап кылынат |
| Температура башкаруу | Термопара, иммерсиялык зонд, инфракызыл пирометр же айкалышкан өлчөө | Жабык циклдик башкаруу жеткиликтүү |
| Тигель материалы | Графит, кремний карбиди, графит, керамикалык же отко чыдамдуу капталган тигель | Эритмесине жана температурасына жараша тандалып алынган |
| Мештин структурасы | Стационардык, жантайыңкы, эритип кармоочу интеграцияланган же бөлүнгөн эритүү жана кармоочу түрү | Чыгаруу жана иштөө режимине жараша тандалган |
| Кастинг ыкмалары | Үстүнө куюу, горизонталдуу куюу, ылдый карай куюу, пластина/тилке куюу же буйрутма боюнча куюу | Продукциянын формасына жараша тандалып алынат |
| Род диаметри | Болжол менен 6 ммден 80 ммге чейин | Ыңгайлаштырылган калып талап кылынат |
| Бар өлчөмү | Тегерек, төрт бурчтуу же тик бурчтуу тилке | Өлчөөчү жана тартуу системасына жараша болот |
| Табактын туурасы | Кичинекей жана орто өлчөмдөгү туурасы | Жалпак калыпты же рулон жардамы менен куюу дизайнын талап кылат |
| Strip калыңдыгы | Ыңгайлаштырылган жука же орто тилкелүү бош тилке | Адатта, андан кийин тоголоктоо же күйгүзүү жүргүзүлөт |
| Зым чийки заты | Кичинекей таякча же алдын ала зым куюу | Зым тартуудан мурун колдонулат |
| Тартуу системасы | Серво тартуу, инвертордук мотор тартуу же ролик тартуу | Туруктуу ылдамдык продукттун сапатын жакшыртат |
| муздатуу ыкмасы | Суу менен муздатуучу кристаллизатор, муздатуучу куртка, муздатуучу резервуар, чачыратма муздатуу же рулон менен муздатуу | Продукциянын формасына жана ылдамдыгына дал келиши керек |
| Control системасы | Кол менен, жарым автоматтык, PLC + HMI автоматтык башкаруу | Рецепт функциясы жеткиликтүү |
| Коргоо функциялары | Ашыкча ток, ашыкча чыңалуу, суунун басымы, суунун температурасы, фазанын жоголушу жана авариялык токтотуу | Мешти жана операторду коргойт |
| Муздатуучу суу тутуму | Жабык циклдеги муздаткыч же муздаткыч мунара сунушталат | Электр менен камсыздоону, катушканы жана кристаллдаткычты коргойт |
| Атмосфераны коргоо | Жабуучу агент, көмүр капкагы, азот же инерттүү газ милдеттүү эмес | Кычкылтексиз жез жана жогорку сапаттагы жез эритмелери үчүн пайдалуу |
| Чогултуу ыкмасы | Кесүүчү үстөл, катушка, кабыл алуучу үстөл же түздөөчү түзүлүш | Буюмдун формасына жараша болот |
| Орнотуу стили | Компакттуу тайгалак, модулдук линия же устакананын ылайыкташтырылган жайгашуусу | Бош орунга жараша иштелип чыккан |
| Оператордун талабы | 1ден 3кө чейин операторлор типтүү | Автоматташтыруу деңгээлине жараша болот |
Сунушталган моделди тандоо
Туура моделди максаттуу продуктуга, материалдын түрүнө, сааттык чыгарууга, продукттун өлчөмүнө жана өндүрүштүн үзгүлтүксүздүгүнө жараша тандоо керек. 10 мм жез таякчасына ылайыктуу меш 200 мм туурасындагы жез тилкесине ылайыктуу болбошу мүмкүн. Таякча жана зым чийки затынын туруктуу тегеректиги жана аз кошулмалары болушу керек. Пластинка жана тилке тегиздикти, калыңдыкты көзөмөлдөөнү жана четтеринин сапатын талап кылат. Таякча буюмдары тыгыздыкты, түздүктү жана иштетүүгө жөндөмдүүлүктү талап кылат.
| арыз | буюм | Сунушталган күч | Frequency |
|---|---|---|---|
| Лабораториялык жез таякча же тилке үлгүсүн куюу | Таза жез, жез, коло | 15–35 кВт | 10–30 кГц |
| Кичинекей жез зымдан жасалган чийки затты куюу | Таза жез, кычкылтексиз жез | 35–80 кВт | 4–20 кГц |
| Кичинекей жез таякча куюу | Жез катоду, таза жез калдыктары | 60–120 кВт | 2–10 кГц |
| Кичинекей жез таякча/тилке куюу | Жез куймасы, жез сыныктары | 80–160 кВт | 1–8 кГц |
| Коло тилке же плита бош куюу | Калай коло, алюминий коло | 100–250 кВт | 1–6 кГц |
| Жез тилкесинин бош куюу | Таза жез, фосфор колосу, жез | 120–300 кВт | 0.8–6 кГц |
| Орточо жез тилкесин же пластинаны өндүрүү | Таза жез, жез, коло | 160–350 кВт | 0.8–4 кГц |
| Жогорку өндүрүмдүүлүктөгү жез жарым фабрикаттар линиясы | Жез жана жез эритмелери | 300–500 кВт | 0.5–3 кГц |
Продукцияга негизделген тандоо диаграммасы
| Максаттуу продукт | Сунушталган куюу ыкмасы | Маанилүү жабдуулар | Критикалык көзөмөл чекити |
|---|---|---|---|
| Жез таяк | Үстүнкү же горизонталдык куюу | Графит штамп, кристаллизатор, серво тартуу машинасы | Тегерек жана бетинин бүтүшү |
| Жез бар | Горизонталдык куюу же ылдый карай куюу | Формаланган калып, муздатуучу куртка, тартуу роликтери | Тыгыздык жана түздүк |
| Жез табак | Жалпак калыпка куюу же пластинадагы бош куюу | Жалпак штамп, тирөөч роликтер, муздатуучу төшөк | Калыңдыгы жана тегиздиги |
| Жез тилке | Калыпты тилке түрүндө куюу же рулон жардамы менен куюу | Ичке тик бурчтуу калып, рулонду муздатуу, чыңалууну башкаруу | Четтердин сапатын жана калыңдыгын көзөмөлдөө |
| Зым чийки заты | Кичинекей таякчаны куюу | Кичинекей диаметрдеги калып, так тартуу, катушка | Төмөн кошулмалар жана туруктуу диаметр |
Кубаттуулук жана чыгыш шилтемелеринин таблицасы
| Кубат деңгээли | Типтүү өндүрүштүк ролу | Ылайыктуу сатып алуучу | Типикалык продукт |
|---|---|---|---|
| 15–35 кВт | Сынама эритүү жана үлгү куюу | Лаборатория, университет, илимий-изилдөө борбору | Кичинекей таякчалар, тилкелер, плиталар жана эритме үлгүлөрү |
| 35–80 кВт | Чакан партия өндүрүү | Чакан кайра иштетүүчү же куюучу завод | Зым чийки заты жана кичинекей таякчалар |
| 80–160 кВт | Цехтин өндүрүшү | Электр тетиктери заводу же жез иштетүүчү | Таякчалар, тилкелер жана кичинекей тилкелер |
| 160–350 кВт | Орточо өнөр жай өндүрүшү | Жез буюмдарын өндүрүүчү | Брускалар, тарелкалар жана тилкелүү бланктар |
| 350–500 кВт | Жогорку компакттуу чыгаруу | Кесипкөй жез жарым өнүм заводу | Бир нече продукт формалары жана чоңураак кесилиштер |
Иш процесси
Мешти иштетүүдөн мурун ишенимдүү жез куюу жумуш агымы башталат. Чийки зат сорттолуп, таразаланып, тазаланып жана кургатылышы керек. Май, нымдуулук, изоляция, боёк, болоттун бөлүктөрүн, алюминий булганышын жана белгисиз эритмелерди алып салуу керек. Чийки затты жакшы көзөмөлдөө шлактарды, газ кемчиликтерин, кычкыл кошулмаларын жана өткөргүчтүк көйгөйлөрүн азайтат.
3-сүрөт: Толук процесстик жумуш агымы
| кадам | операция | ниет | Инженердик текшерүү пункту |
|---|---|---|---|
| 1 | Чийки затты сорттоо | Жезди, жезди, колону жана кошулмаларды бөлүп алыңыз | Материалдын сапатын жана булганышын текшерүү |
| 2 | Таразалоо жана партиялоо | Курамды жана өндүрүш наркын көзөмөлдөө | Партиялык жазуу жана эритме рецепти |
| 3 | Тазалоо жана кургатуу | Майды, нымдуулукту жана катмарды алып салыңыз | Кургак заряддоо жана бетти тазалоо |
| 4 | заряд | Материалды тигельге салыңыз | Тигелдеги соккудан жана ашыкча жүктөмдөн алыс болуңуз |
| 5 | клуб эрүү | Тез жана таза эритип заряддаңыз | Кубаттуулук ийри сызыгы, суунун муздашы жана эриши убактысы |
| 6 | Шлактарды кетирүү | Оксиддерди жана калкып жүрүүчү кошулмаларды алып салыңыз | Ванна бөлмөсүнүн таза бети |
| 7 | Эритмени тууралоо | Туура химиялык курамы | Үлгү алуу жана курамды көзөмөлдөө |
| 8 | Температураны кармоо | Куюу температурасын турукташтыруу | Ашыкча ысытуу жана кармоо убактысы |
| 9 | Көктү алдын ала жылытуу | Термикалык шоктун жана жабышып калуунун алдын алыңыз | Штамптын температурасы жана тегиздөөсү |
| 10 | Үзгүлтүксүз куюу баштоо | Баштапкы продукт бөлүмүн формага салыңыз | Баштапкы ылдамдык жана металл агымы |
| 11 | Туруктуу тартуу | Продукцияны үзгүлтүксүз тартып алыңыз | Ылдамдык, чыңалуу жана титирөө |
| 12 | Негизги муздатуу | Өлчөмдөгү катууланууну көзөмөлдөө | Муздатуучу суунун агымы жана температурасы |
| 13 | Экинчилик муздатуу | Продукциянын температурасын төмөндөтүү | Муздаткыч резервуар же чачыраткычты башкаруу |
| 14 | Продукция чогултуу | Продукцияны кесүү, ороо, түздөө же алуу | Продукциянын узундугу, катушканын сапаты же тегиздиги |
| 15 | Сапатты текшерүү | Продукциянын кабыл алынышын ырастоо | Бети, өлчөмү, өткөргүчтүгү жана ички кемчиликтери |
4-сүрөт: Продукцияга тиешелүү жумуш агымы
| продукт | эрүүсү | чыгаруу | Муздатуу | чогултуу |
|---|---|---|---|---|
| таягы | Индукциялык эритүү жана кармоо | Тегерек графит калып же кристаллдаткыч | Суу куртка жана экинчилик муздатуу | Ороо же кесүү |
| бар | Индукциялык эритүү жана эритмени жөндөө | Тегерек, төрт бурчтуу же тик бурчтуу калып | Башкарылуучу муздатуу каналы | Түздөө жана кесүү |
| тактай | Эрүү жана температураны турукташтыруу | Жалпак калып же пластина бош калып | Ролик стол же муздатуучу керебет | Кесүү же прокатка өткөрүү |
| Strip | Таза эритме жана көзөмөлдөнгөн ашыкча ысытма | Ичке тик бурчтуу калып же рулон жардамы менен куюу | Рулон менен муздатуу же чачыраткыч менен муздатуу | Ороо же кесүү даярдоо |
| Зым чийки заты | Жогорку тазалыктагы жез эритүү | Кичинекей таякчаны куюу | Туруктуу суу менен муздатуу | Чийүүдөн мурун ороо |
Катушка жана арматуранын дизайны
Индукциялык катушка энергияны өткөрүүнүн негизги компоненти болуп саналат. Ал, адатта, суу менен муздатылган жез түтүктөн жасалат жана тигельдин диаметрине, эритүүчү кубаттуулугуна, жыштыгына, кубаттуулугуна жана мештин түзүлүшүнө ылайык иштелип чыгат. Катушканын жакшы дизайны магниттик байланышты жакшыртат, энергиянын жоголушун азайтат жана мештин ысып кетишинен коргойт. Катушканын начар дизайны жай эрүүгө, ваннанын бирдей эмес температурасына, электр менен камсыздоонун ашыкча ысып кетишине же катушканын изоляциясынын бузулушуна алып келиши мүмкүн.
| Дизайн аянты | Сунушталган инженердик практика | ниет |
|---|---|---|
| Катушка материалы | Суу менен муздатылган жез түтүк | Жогорку өткөрүмдүүлүк жана ишенимдүү жылуулукту кетирүү |
| Катушка бурулуштары | Жыштыкка жана тигельдин өлчөмүнө жараша эсептелет | Магнит талаасынын туура бөлүштүрүлүшүн камсыз кылыңыз |
| Катушканын изоляциясы | Жогорку температурадагы электр изоляциясы | Электр жарыгынын жана электр тогунун үзүлүшүнүн алдын алыңыз |
| Магниттик моюнтурук | Кошумча ламинатталган магниттик моюнтурук | Магниттик эффективдүүлүктү жогорулатуу жана адашкан талааны азайтуу |
| Тирегичтүү колдоо | Отко чыдамдуу негиз жана механикалык колдоочу алкак | Туруктуу тигл абалын сактаңыз |
| Айлантуу механизми | Кол менен, электрдик же гидравликалык эңкейтүү | Куюуну көзөмөлдөөнү жана коопсуздукту жакшыртуу |
| Холдинг бөлүмү | Жылууланган ванна же кармоочу меш | Куюудан мурун температураны турукташтыруу |
| Шрифт үчүн арматура | Катуу жана жөнгө салынуучу калыпты колдоо | Тегиздөөнү жана өлчөмдүн туруктуулугун сактоо |
| Тартуу механизми | Серво же инвертор менен башкарылуучу тартуу роликтери | Ылдамдыкты, чыңалууну жана продукттун сапатын көзөмөлдөө |
| Муздатуучу жабдуу | Суу куртка, чачыраткыч коллектор же ролик менен муздатуу | Катуулануу профилин башкаруу |
Продукциянын формасы боюнча арматура талаптары
| Продукт Курамы | Калып/штамп дизайны | Тартуу күчүн долбоорлоо | Муздатуу дизайны |
|---|---|---|---|
| таягы | Тегерек графит калып же кристаллдаткыч | Төмөн титирөө менен үзгүлтүксүз тартуу | Бир калыптагы айлана боюнча муздатуу |
| бар | Тегерек, төрт бурчтуу же тик бурчтуу штамп | Күчтүү ролик тартуу | Ийилүүдөн сактануу үчүн тең салмактуу муздатуу |
| тактай | Туруктуу колдоосу бар жалпак калып | Ролик стол же тепкич тартуу | Тегиздикти башкаруу менен кеңири аймакты муздатуу |
| Strip | Ичке тик бурчтуу калып же рулон аралыгы | Чыңалуу менен башкарылуучу тартуу | Башкарылуучу ролик же чачыраткыч муздатуу |
| Зым чийки заты | Кичинекей тегерек штамп | Майда серво тартуу | Микрожарыктардын алдын алуу үчүн туруктуу муздатуу |
Пластинаны жана тилкени куюу үчүн арматуранын катуулугу жана тегизделиши өзгөчө маанилүү. Калыптын кичинекей туура эмес тегизделиши да бирдей эмес калыңдыкка, четиндеги жаракаларга же беттик толкундарга алып келиши мүмкүн. Штанга жана зым чийки зат үчүн тартылуу туруктуулугу маанилүүрөөк, анткени титирөө диаметрдин өзгөрүшүнө жана беттик издер пайда кылат. Штанга куюу үчүн калып ашыкча жылуулук стрессинен качуу менен кичирейүүнүн алдын алуу үчүн жетиштүү жылуулукту алып салышы керек.
Башкаруу системасы жана автоматташтыруу
Башкаруу системасы эрүү кубаттуулугун, температураны, муздатуучу суунун, куюу ылдамдыгын, продуктунун чыңалышын жана коопсуздукту коргоону координациялайт. Чакан кол менен башкарылуучу системалар үчүн оператор кубаттуулукту жана тартуу ылдамдыгын түздөн-түз башкара алат. Өнөр жай системалары үчүн PLC жана HMI башкаруусу сунушталат, анткени ал кайталанууну жакшыртат жана операторлорго процесстин рецепттерин сактоого жардам берет.
| Control Function | курамдык | ниет | Сунушталган вариант |
|---|---|---|---|
| Күчтү жөнгө салуу | IGBT индукциялык электр менен камсыздоо | Эрүү жана кармоо энергиясын көзөмөлдөө | Туруктуу кубаттуулук же программаланган кубаттуулук ийри сызыгы |
| Температураны көзөмөлдөө | Термопара, инфракызыл пирометр же иммерсиялык зонд | Куюу температурасын сактоо | Сигнализациясы бар санариптик дисплей |
| Муздатуучу суудан коргоо | Агым өчүргүчү, басым сенсору, температура сенсору | Катушканы, электр менен камсыздоону жана кристаллдаткычты коргоо | Автоматтык блокировкалоону өчүрүү |
| Тартууну башкаруу | Серво мотор же инвертор мотору | Куюу ылдамдыгын жана продуктунун өлчөмүн башкаруу | Рецептке негизделген ылдамдыкты көзөмөлдөө |
| Эритүү деңгээлин көзөмөлдөө | Кол менен байкоо жүргүзүү же деңгээл сенсору | Металл башынын басымын туруктуу кармаңыз | Үзгүлтүксүз өндүрүш үчүн сунушталат |
| Муздатуу башкаруу | Агым клапаны, температураны көзөмөлдөө, насосту башкаруу | Катуулануу ылдамдыгын көзөмөлдөө | Өлчөө жана экинчилик муздатуу үчүн көз карандысыз зоналар |
| Продукциянын узундугун көзөмөлдөө | Коддогуч жана кесүүнү башкаруу | Керектүү узундуктагы тилкелерди же тарелкаларды кесип алыңыз | Автоматтык узундукту өлчөө |
| Оролуп башкаруу | Момент менен башкарылуучу катушка | Таякча, тилке же зым чийки затын чогултуу | Жылмакай оролушу үчүн чыңалуу кайтарым байланышы |
| Ойготкуч жазуу | PLC жана HMI | Анормалдуу шарттарды издөө | Суу, электр энергиясы, температура жана мотордун сигнализациясынын тарыхы |
| Коопсуздук блокировкасы | Авариялык токтотуу, шкафтын эшигинин которгучу, суу кулпусу | Операторду жана жабдууларды коргоо | Өнөр жай өндүрүшү үчүн талап кылынат |
Автоматташтыруу деңгээлин салыштыруу
| Автоматташтыруу деңгээли | Негизги өзгөчөлүктөр | Ылайыктуу колдонуучу | артыкчылык |
|---|---|---|---|
| колдонмо | Кол менен кубаттуулукту жөндөө, кол менен куюу байкоосу | Лабораториялык же мезгил-мезгили менен куюу | Аз инвестиция жана жөнөкөй иштөө |
| Жарты-автоматтык | Санариптик температура дисплейи, инвертордук тартуу, суу сигнализациясы | Кичинекей цехтин өндүрүшү | Орточо баа менен жакшыраак башкаруу |
| PLC автоматтык | HMI рецепттери, ылдамдыкты көзөмөлдөө, сигнализация жазуусу, автоматтык коргоо | Өнөр жайлык жез буюмдарын өндүрүүчү | Туруктуу кайталануучулугу жана оператордун төмөнкү катасы |
| Ыңгайлаштырылган акылдуу линия | Маалыматтарды каттоо, көп зоналуу муздатуу, узундукту башкаруу, алыстан колдоо | Кесипкөй жез иштетүүчү завод | Жогорку сапаттагы көзөмөлдөө жана өндүрүмдүүлүк |
Жалпы көйгөйлөр жана чечимдер
| маселе | Мүмкүн болгон себеп | чечим | Алдын алуу ыкмасы |
|---|---|---|---|
| Шыбык бетиндеги жаракалар | Ашыкча муздатуу, жогорку тартуу ылдамдыгы же төмөн куюу температурасы | Тартуу ылдамдыгын азайтып, муздатуучу сууну тууралаңыз | Туруктуу куюу температурасын жана башкарылуучу муздатуу ийри сызыгын колдонуңуз |
| Штанганын ички кичирейиши | Жетишсиз азыктандыруу же катууланууну начар көзөмөлдөө | Эритүү деңгээлин, калыптын узундугун жана муздатуу интенсивдүүлүгүн тууралаңыз | Туура калыптын дизайнын жана туруктуу тартууну колдонуңуз |
| Плиталардын бурмаланышы | Тегиз эмес муздатуу же начар колдоо | Муздатууну тең салмактап, колдоочу роликтерди жакшыртыңыз | Жалпак калыпты тегиздөө жана муздатуу төшөгүн колдонуңуз |
| Тилке четиндеги жаракалар | Матрицанын туура эмес жайгашуусу, ашыкча чыңалуу же бирдей эмес муздатуу | Өлчөөчтүн абалын тууралаңыз жана чыңалууну азайтыңыз | Так тилкелүү бекиткичти жана четтерин муздатууну башкарууну колдонуңуз |
| Зым чийки зат тартуу учурунда үзүлөт | Кошулмалар, микрожарыктар же туруксуз диаметр | Эритменин тазалыгын жана куюунун туруктуулугун жакшыртуу | Таза жезди жана так тартууну башкарууну колдонуңуз |
| Оксиддик кошулмалар | Кир калдыктар, ысып кетүү же шлактарды начар тазалоо | Куюудан мурун шлактарды тазалап, шлактарды алып салыңыз | Жабуучу агентти колдонуңуз жана ашыкча ысып кетүүдөн сактаныңыз |
| Төмөн өткөргүчтүк | Кошулмалар, кычкылтек алуу же аралаш сыныктар | Чийки заттын тазалыгын жана эрүүдөн коргоону жакшыртуу | Жез катодун же квалификациялуу таза жез калдыктарын колдонуңуз |
| Туруксуз өлчөмдөр | Тартуу ылдамдыгынын өзгөрүшү же калыптын эскириши | Серво тартуу механизмин колдонуп, штамптын абалын текшериңиз | Ылдамдык рецептин жана техникалык тейлөө графигин коюңуз |
| Өлүп калуу | Муздак көктүн, туура эмес тазалоонун же графиттин сапатынын начардыгынын себеби | Калыпты алдын ала ысытып, туура графит калыпты колдонуңуз | Ишке киргизүүдөн мурун калыптын температурасын көзөмөлдөңүз |
| Жогорку энергия керектөө | Начар изоляция, узак убакыт кармоо же мештин туура эмес өлчөмү | Жылуулукту жакшыртуу жана өндүрүш графигин оптималдаштыруу | Мештин кубаттуулугун чыныгы өндүрүмдүүлүк менен дал келтириңиз |
| Жездеги цинктин жоголушу | Ашыкча ысып кетүү же узак убакыт кармоо | Ашыкча ысытууну азайтып, кармоо убактысын кыскартыңыз | Так температураны көзөмөлдөөнү жана түтүндү сордурууну колдонуңуз |
| Электр менен жабдуу сигнализациясы | Муздаткыч суунун бузулушу, ашыкча ток же катушканын изоляциясындагы көйгөй | Суу чынжырын, жүктөмдүн дал келүүсүн жана изоляциясын текшериңиз | Блокировкалоочу коргоону жана үзгүлтүксүз текшерүүнү колдонуңуз |
Инженердик тандоо боюнча колдонмо
Ийгиликтүү чакан индукциялык эритүү жана үзгүлтүксүз жез куюу долбоору мештин баасынан эмес, акыркы продуктунун мүнөздөмөсүнөн башталышы керек. Сатып алуучулар продуктунун формасын, материалдын классын, чыгаруу көлөмүн, сапат талаптарын, цехтин электр менен камсыздоосун, муздатуучу суунун абалын, бош орунду жана оператордун чеберчилик деңгээлин аныкташы керек.
1. Продукциянын формасын аныктаңыз
Штанга, стержень, пластина, тилке жана зым чийки заты ар кандай куюу системаларын талап кылат. Тегерек стержень тегерек калыпты жана так тартуу ылдамдыгын талап кылат. Штанга күчтүүрөөк тартылууну жана түздүктү жакшыраак башкарууну талап кылат. Пластинка жалпак колдоону жана бирдей муздатууну талап кылат. Тилке четин башкарууну жана чыңалууну башкарууну талап кылат. Зым чийки заты эритменин эң сонун тазалыгын жана туруктуу диаметрин талап кылат.
| Продукт Курамы | Дизайн боюнча негизги суроо | Сунушталган инженердик багыт |
|---|---|---|
| таягы | Диаметри жана акыркы колдонулушу кандай? | Тегеректиги, бетинин сапаты жана тартуу туруктуулугу |
| бар | Тегерек, чарчы же тик бурчтуу? | Түздүк, тыгыздык жана калыптын бекемдиги |
| тактай | Туурасы жана калыңдыгы кандай? | Тегиздик, муздатуунун бирдейлиги жана колдоочу түзүлүш |
| Strip | Калыңдыкка чыдамдуулук жана четинин сапаты кандай? | Өлчөөнүн тактыгы, чыңалуу башкаруусу жана муздатуу профили |
| Зым чийки заты | Ал ичке зымга тартылабы? | Төмөн кошулмалар, жакшы ийкемдүүлүк жана диаметрдин туруктуулугу |
2. Сааттык кубаттуулук боюнча кубаттуулукту тандаңыз
Тигельдин кубаттуулугу гана өндүрүмдүүлүктү аныктабайт. Үзгүлтүксүз куюу үчүн сааттык өндүрүмдүүлүк маанилүүрөөк. Меш куюу линиясын узак мөөнөттүү үзгүлтүккө учуратпай камсыз кылуу үчүн жетиштүү жезди эритиши керек. Туруктуу өнөр жай өндүрүшү үчүн өзүнчө кармоочу бөлүк же үзгүлтүксүз кубаттоо стратегиясы зарыл болушу мүмкүн.
3. Туура куюу ыкмасын тандаңыз
| Кастинг ыкмасы | Best Fit | артыкчылыктары | чектөөлөр |
|---|---|---|---|
| Upcasting | Кычкылтексиз жез таякчасы жана зым чийки заты | Төмөн турбуленттүүлүк, таза таякча, компакттуу жайгашуу | Туруктуу эрүү деңгээлин жана так тартууну талап кылат |
| Горизонталдык куюу | Таякча, тилке, тилке жана бир нече тарелка бланктары | Ийкемдүү калып формалары жана оңой иштөө | Так калыпты тегиздөө жана муздатууну көзөмөлдөө керек |
| Төмөн карай куюу | Бар жана бышырылган буюмдарды өндүрүү | Тартылуу күчү менен жардамдашкан агым жана жөнөкөй түзүлүш | Агымды жана катууланууну кылдаттык менен көзөмөлдөөнү талап кылат |
| Жалпак калып куюу | Таблетка бланктары | Кең жана жалпак буюмдар үчүн ылайыктуу | Тегиздик жана муздатуунун бирдейлиги кыйынчылык жаратат |
| Рулон менен жардам берүүчү тилке куюу | Тилкелүү бланктар | Ичке үзгүлтүксүз продукциялар үчүн жакшы | Жогорку тактык талаптары жана татаалыраак башкаруу |
4. Кубаттуулукту жана жыштыкты дал келтирүү
Кичинекей мештер, адатта, жогорку жыштыктарды колдонушат, анткени кичинекей металл жүктөмдөрү тайыз кирүү тереңдигинде күчтүү электромагниттик байланыштан пайда көрөт. Чоң тигельдер жана оор жез партиялары терең кирүү жана күчтүү ванна аралаштыруу үчүн көп учурда төмөнкү жыштыктарды колдонушат. HLQ мештин өлчөмүнө, материалына, эритме салмагына жана продукциянын чыгышына жараша жыштык сунуштай алат.
5. Муздатуу системасын туура долбоорлоңуз
Муздатуу эритүү сыяктуу эле маанилүү. Индукциялык катушка, электр менен камсыздоо, кристаллизатор жана экинчилик муздатуу системасы туруктуу суунун агымын талап кылат. Эгерде муздатуучу суунун температурасы өтө өзгөрүп турса, продуктунун өлчөмдөрү жана бетинин сапаты өзгөрүшү мүмкүн. Өнөр жайлык колдонуу үчүн электр компоненттерин коргоо жана процесстин ырааттуулугун сактоо үчүн жабык циклдүү муздатуу системасы сунушталат.
6. Сапатты текшерүү планы
| продукт | Сунушталган текшерүү | акыл |
|---|---|---|
| таягы | Диаметри, тегеректиги, бети, өткөрүмдүүлүгү | Чийүү жана электрдик колдонуу үчүн маанилүү |
| бар | Түздүк, тыгыздык, беттик түзүлүш, курамы | Машина куруу жана механикалык иштөө үчүн маанилүү |
| тактай | Калыңдыгы, тегиздиги, бетиндеги жаракалар, ички кемчиликтер | Прокаттоо жана штамптоо үчүн маанилүү |
| Strip | Калыңдыкка чыдамдуулук, четиндеги жаракалар, бетинин бүтүшү | тоголоктоо, кесүү жана электрдик штамптоо үчүн маанилүү |
| Зым чийки заты | Кошулмалар, ийкемдүүлүк, диаметрдин туруктуулугу, өткөрүмдүүлүк | Көп өтмө зым тартуу үчүн маанилүү |
артыкчылыктары
| артыкчылык | Инженердик мааниси | Сатып алуучунун пайдасы |
|---|---|---|
| Тез эрүү | Жылуулук түздөн-түз жез зарядынын ичинде пайда болот | Кыска өндүрүш цикли жана жогорку өндүрүмдүүлүк |
| Таза электр жылытуу | Эритүү зонасында түз жалын жок | Таза цех жана булгануунун азайышы |
| Температураны так көзөмөлдөө | Кубаттуулукту тез жөнгө салууга болот | Туруктуу куюу сапаты жана төмөнкү сынык ылдамдыгы |
| Ийкемдүү продукт формалары | Ар кандай калыптар таякчаларды, тилкелерди, плиталарды, тилкелерди же зым чийки затын чыгара алат | Бир эритүү платформасы бир нече продукцияны колдойт |
| Компакттуу макет | Жогорку кубаттуулук тыгыздыгы жана модулдук жабдууларды долбоорлоо | Чакан жана орто семинарлар үчүн ылайыктуу |
| Жакшы эритме бирдейлиги | Электромагниттик аралаштыруу ваннада аралаштырууну жакшыртат | Жез эритмесинен жасалган буюмдардын ырааттуулугу жогору |
| Төмөнкү кычкылдануу потенциалы | Эритиндиге түздөн-түз тийген күйүүчү жалын жок | Процесс корголгондо материалды калыбына келтирүү жакшыраак болот |
| Автоматташтырууга ылайыктуу | PLC, HMI, серво тартуу жана сигнализацияларды бириктире алат | Кайталанышы жакшыраак жана иштөөсү жеңилирээк |
| Кайра иштетүүгө ылайыктуу | Таза жез калдыктарын жана эритме калдыктарын иштете алат | Сыныктарды баалуу жарым фабрикаттарга айландырат |
| Энергияны үнөмдөөчү иш | Түз жылытуу керексиз жылуулук жоготууларын азайтат | Начар изоляцияланган отун менен жылытууга салыштырмалуу төмөн эксплуатациялык чыгымдар |
Салыштыруу: Индукциялык эрүү жана отун менен эрүү
| нерсе | Индукциялык эритүү жана куюу | Отун менен эритүү | Инженердик комментарий |
|---|---|---|---|
| Жылуулук булагы | Электромагниттик жылытуу | Газ, мунай же башка күйүүчү май жалыны | Индукция тез жооп кайтарууну жана таза жылытууну камсыз кылат |
| Температура башкаруу | Так жана жөнгө салынуучу | Жайыраак жана түз эмес | Үзгүлтүксүз куюу үчүн маанилүү |
| Семинардын чөйрөсү | Таза жана күйүү жылуулугу азыраак | Көбүрөөк түтүн жана нурлуу жылуулук | Индукция компакттуу цехтер үчүн жакшыраак |
| Кычкылдануу коркунучу | Үстү жабык ваннасы бар астыңкы кабат | Ачык жалын таасири астында жогору | Жез өткөрүмдүүлүгү үчүн маанилүү |
| Старт-стоп ийкемдүүлүгү | Жакшы | жайыраак | Чакан партиялуу өндүрүш үчүн пайдалуу |
| автоматизация | Интеграциялоо оңой | Кыйыныраак | Индукция PLC башкаруусуна жакшыраак туура келет |
| Тейлөө багыты | Электр менен камсыздоо, катушка, тигель жана муздатуу системасы | Күйгүч, отко чыдамдуу жана түтүн чыгаруучу система | Экөө тең пландуу техникалык тейлөөнү талап кылат |
чектөөлөр
| чектөө | Бул эмне үчүн маанилүү? | Аны кантип башкаруу керек |
|---|---|---|
| Жогорку баштапкы инвестиция | Электр менен камсыздоо, катушка, муздатуу жана куюу башкаруу элементтери жөнөкөй кол менен эритүүгө караганда кымбатыраак | Энергияны, сапатты, эмгекти жана калыбына келтирүүнү кошо алганда, жалпы наркын баалаңыз |
| Муздатуучу сууга көз карандылык | Электр менен камсыздоо, катушка жана кристаллизатор муздашы керек | Туруктуу жабык циклдеги суу менен муздатууну колдонуңуз |
| Чийки заттын сезгичтиги | Кир калдыктар кошулмаларды жана начар өткөрүмдүүлүктү пайда кылат | Чийки затты сорттоо, тазалоо жана сыноо |
| Оператор окутуу талап кылынат | Температура, тартуу ылдамдыгы жана муздатуу координацияланышы керек | Стандарттуу процедураларды жана рецептти көзөмөлдөөнү колдонуңуз |
| Тигельдин эскириши | Жез эритмелери жана термикалык цикл тигельдерди керектейт | Ылайыктуу тиглди тандап, үзгүлтүксүз текшерип туруңуз |
| Продукцияга тиешелүү шаймандар | Таякча, тилке, тарелка жана тилке ар кандай калыптарды талап кылат | Продукциянын ассортиментине ылайык куралдарды пландаштыруу |
| Жез түтүнүнүн коркунучу | Цинк жогорку температурада бууланып кетиши мүмкүн | Түтүн соргучту колдонуңуз жана ашыкча ысып кетүүдөн сактаныңыз |
| Өтө чоң массалык өндүрүш үчүн гана идеалдуу эмес | Ири жез өзөктүү заводдорго жогорку кубаттуулуктагы интеграцияланган линиялар керек болушу мүмкүн | Бул системаны ийкемдүү чакан жана орто өндүрүш үчүн колдонуңуз |
Эмне үчүн HLQ индукциялык жабдууларын тандоо керек?
HLQ индукциялык жабдуулары эритүү, согуу, ширетүү, катуулоо, алдын ала ысытуу, ширетүүдөн кийинки жылуулук менен иштетүү жана жекече термикалык иштетүү үчүн өнөр жайлык индукциялык жылытуу чечимдерине басым жасайт. Кичинекей индукциялык эритүү жана үзгүлтүксүз жез таякчасын/тилкесин/пластинасын/тилкесин/зымды куюу мешинин долбоорлору үчүн HLQ процессти талдоодон баштап жабдууларды конфигурациялоого чейин инженердик колдоо көрсөтө алат.
Жез куюу долбоору мештин корпусунан да көптү талап кылат. Ал туура кубаттуулукту, жыштыкты, катушканын дизайнын, тигельди тандоону, кармоо ыкмасын, калыптын түзүлүшүн, тартуу жабдууларын, муздатуу системасын жана автоматташтыруу логикасын талап кылат. HLQ сатып алуучуларга практикалык жабдуулар чечимин сунуштоодон мурун материалдын түрүн, өндүрүш максатын, продукциянын формасын, цехтин чыңалуусун, муздатуучу суунун абалын жана автоматташтыруу талабын баалоого жардам бере алат.
| HLQ колдоо аймагы | Кардардын пайдасы | Долбоордун баалуулугу |
|---|---|---|
| Электр менен жабдууну тандоо | Жез эритүү үчүн туура кубаттуулук жана жыштык | Эрүү ылдамдыгын жана энергиянын натыйжалуулугун жогорулатат |
| Ыңгайлаштырылган мештин дизайны | Мештин кубаттуулугу чыныгы өндүрүшкө дал келет | Кубаты жетишсиз же өтө чоң жабдуулардан качыңыз |
| Клуб чөлмөгү дизайн | Жакшыраак муфта, муздатуу жана ишенимдүүлүк | Узак мөөнөттүү туруктуулукту жакшыртат |
| Кастинг системасын интеграциялоо | Таякча, тилке, пластина, тилке же зым куюу ыңгайлаштырылышы мүмкүн | Бир нече жез буюмдарын колдойт |
| Автоматташтыруу конфигурациясы | PLC, HMI, сигнализациялар жана рецептти башкаруу жеткиликтүү | Оператордун катасын азайтат |
| Муздатуу системасын пландаштыруу | Катушка, электр менен камсыздоо жана кристаллдаткычтын муздатуулары дал келет | Коопсуздукту жана продукциянын сапатын жакшыртат |
| Колдонмо инженериясы | Жез, жез жана коло үчүн процесстик сунуштар | Ишке киргизүү убактысын кыскартат |
| Компакт дизайн | Жабдуулар чектелген устакана мейкиндигине бата алат | Чакан жана орто заводдор үчүн пайдалуу |
| Сатуудан кийинки колдоо | Орнотуу, иштетүү жана техникалык тейлөө боюнча көрсөтмөлөр | Өндүрүш ишенимдүүлүгүн жогорулатат |
FAQ
1. Кичинекей индукциялык эритүү жана үзгүлтүксүз жез куюу меши деген эмне?
Бул индукциялык ысытуу аркылуу жезди же жез эритмесин эритип, эриген металлды башкарылуучу калыптар жана тартуу жабдуулары аркылуу таякчаларга, тилкелерге, пластиналарга, тилкелерге же зым чийки затына үзгүлтүксүз куюп турган интеграцияланган система.
2. Ал кандай продукцияларды чыгара алат?
Ал жез таякчаларын, жез тилкелерин, жез пластина бланктарын, жез тилке бланктарын жана кичинекей зым чийки затын чыгара алат. Так продукциянын ассортименти калыптын конструкциясына, муздатуу системасына жана тартуу жабдууларына жараша болот.
3. Кандай материалдарды эритүүгө болот?
Меш таза жезди, кычкылтексиз жезди, электролиттик жезди, таза жез калдыктарын, жезди, колону, фосфор колосун, алюминий колону жана башка жез негизиндеги эритмелерди эрите алат.
4. Ал жез калдыктарын иштете алабы?
Ооба. Ал таза жез калдыктарын иштете алат, бирок калдыктарды сорттоп, тазалап, кургатуу керек. Эритүүдөн мурун май, изоляция, болот, алюминий жана белгисиз аралаш металлдар алынып салынышы керек.
5. Кандай кубаттуулук диапазону сунушталат?
Чакан системалар 15–80 кВт кубаттуулукту колдонушу мүмкүн, ал эми цехтик өндүрүш көбүнчө 80–350 кВт кубаттуулукту колдонот. Жогорку өндүрүмдүүлүктөгү жез куюу линиялары 300–500 кВт же жекелештирилген кубаттуулукту талап кылышы мүмкүн.
6. Жезди эритүү үчүн кайсы жыштык ылайыктуу?
Кичинекей жана орто жез индукциялык эритүү системаларынын типтүү түрлөрү тигельдин өлчөмүнө, кубаттуулугуна, заряддын салмагына жана талап кылынган аралаштырууга жараша болжол менен 0.5–20 кГц жыштык колдонушат.
7. Бир мештен таякча, арматура, плита жана тилке чыгарылышы мүмкүнбү?
Бир индукциялык эритүү платформасы ар кандай куюу модулдарын колдой алат, бирок ар бир продукт формасы, адатта, өзүнүн калып, арматура, тартуу жана муздатуу дизайнын талап кылат.
8. Горизонталдык куюуга караганда, өйдө карай куюу жакшыраакпы?
Таза жез таякчалары жана зым чийки заты үчүн көбүнчө куюу ыкмасы артыкчылыктуу. Горизонталдык куюу таякчалар, тилкелер, тилкелер жана кээ бир пластина бланктары үчүн ийкемдүү. Эң жакшы ыкма акыркы продуктка жараша болот.
9. Кычкылданууну кантип азайтууга болот?
Таза чийки затты колдонуңуз, ашыкча ысып кетүүдөн алыс болуңуз, кармоо убактысын кыскартыңыз, эритилген ваннаны жаап коюңуз, шлактарды этияттык менен алып салыңыз жана жогорку өткөрүмдүүлүк талап кылынганда коргоочу атмосфераны колдонуңуз.
10. Эмне үчүн жез тилкесинин четтеринде жаракалар бар?
Четиндеги жаракалар бирдей эмес муздатуудан, ашыкча чыңалуудан, калыптын туура эмес жайгашуусунан же куюу температурасынын туура эместигинен келип чыгышы мүмкүн. Чечим - калыптын жайгашуусун, муздатуунун балансын жана тартуу ылдамдыгын оптималдаштыруу.
11. Жез стерженьдин диаметри эмне үчүн өзгөрүп турат?
Диаметрдин өзгөрүшү туруксуз тартуу ылдамдыгынан, калыптын эскиришинен, титирөөдөн, температуранын өзгөрүшүнөн же туруксуз муздатуудан келип чыгышы мүмкүн. Серво тартуу жана туруктуу процесстин рецепттери бул көйгөйдү чечүүгө жардам берет.
12. Кандай муздатуу системасы талап кылынат?
Индукциялык кубат булагы, катушка жана кристаллизатор үчүн жабык циклдүү муздатуу системасы сунушталат. Туруктуу муздатуучу суу коопсуздукту, жабдуулардын иштөө мөөнөтүн жана куюунун сапатын жакшыртат.
13. Ал кычкылтексиз жезди өндүрө алабы?
Ооба, аны кычкылтексиз жез өндүрүү үчүн конфигурациялоого болот, бирок ал жогорку тазалыктагы зарядды, корголгон эритме бетин, аз турбуленттүү куюуну жана катуу процессти көзөмөлдөөнү талап кылат.
14. Система жез куюуга ылайыктуубу?
Ооба. Ал жез таякчаларды, шыргыйларды жана тилкелерди куюй алат, бирок цинктин жоголушун жана түтүндү туура температураны башкаруу жана желдетүү аркылуу көзөмөлдөө керек.
15. Штанга жана зым түрүндөгү чийки заттын ортосунда кандай айырма бар?
Штанга түз колдонулушу же иштетилиши мүмкүн, ал эми зым чийки заты адатта кичирээк зымга тартылат. Зым чийки заты төмөнкү кошулмаларды, жакшыраак ийкемдүүлүктү жана туруктуураак диаметрди талап кылат.
16. Даяр продукциялар үчүн кандай текшерүүлөр талап кылынат?
Акыркы колдонулушуна жараша беттин сапатын, өлчөмүн, түздүгүн, тегиздигин, өткөрүмдүүлүгүн, химиялык курамын жана ички кемчиликтерди текшерүүнү камтыган кеңири таралган текшерүүлөргө төмөнкүлөр кирет.
17. Орнотуу канча убакытты алат?
Орнотуу убактысы индукциялык мештин өлчөмүнө, автоматташтыруу деңгээлине, муздатуу системасына, куюу линиясынын татаалдыгына жана цехтин даярдыгына жараша болот . Чакан системаларды толугу менен автоматташтырылган өндүрүш линияларына караганда орнотуу тезирээк.
18. Куюу линиясын автоматташтырууга болобу?
Ооба. Система өндүрүштү туруктуураак кылуу үчүн PLC, HMI, рецептти башкаруу, серво тартуу, муздатуу сигнализациясы, узундукту башкаруу жана маалыматтарды жаздырууну колдоно алат.