
Кейс-стади: 30 кВт RPR индукциялык жылыткычын колдонуп, болоттон 3 мм эпоксиддик каптоону алып салуу
Оорунун изилдөөсү боюнча тез жооп: Бул типтүү инженердик учурда, 10 мм көмүртек-болот плитасына бекитилген 3 мм калыңдыктагы өнөр жайлык эпоксиддик каптоо 30 кВт RPR индукциялык жылыткычы аркылуу алынып салынган. Оптималдаштырылган процессте генератордун болжол менен 75–80% кубаттуулугу, болжол менен 0.6–0.7 м/мин ылдамдыкта сканерлөө жана болжол менен 200–230°C максаттуу болот/каптоо интерфейсинин температуралык терезеси колдонулган. Моделдештирилген иштөө шарттарында, практикалык таза алып салуу ылдамдыгы болжол менен 3.5–4.0 м²/саат болгон, эпоксиддин көпчүлүгү майдаланбай, чоң барактарда бөлүнүп чыккан.
Көмүртектүү болоттон 3 мм өнөр жай эпоксиддик каптоону алып салуу таң калыштуу түрдө кыйын болушу мүмкүн. Каптоо майдалоону жайлатуучудай калың, бирок бекем байланыштыргандыктан, кадимки кыруу менен гана натыйжасыз.
Бул окуяны изилдөө башка стратегияны карайт: болот негизинин ичинде башкарылуучу жылуулукту пайда кылуу жана астынан эпоксид менен болоттун ортосундагы байланышты алсыратуу үчүн 30 кВт RPR индукциялык жылыткычын колдонуу.
Сыноонун максаты жөн гана индукция каптоону алып сала алабы же жокпу, аныктоо болгон эмес. Эң маанилүү инженердик суроо:
Кубаттуулуктун, катушканын геометриясынын, сканерлөө ылдамдыгынын жана интерфейс температурасынын кандай айкалышы болотту ашыкча ысып кетпестен же эпоксидди начарлатпастан ишенимдүү байланышты ажыратууну камсыз кылат?
Механизм электромагниттик индукциялык жылытуунун негизги принциптерине негизделген : индукциялык катушкадагы өзгөрмө ток магнит талаасын пайда кылат, ал өткөргүч болоттон жасалган негизге электр токторун пайда кылат жана локалдашкан жылуулукту пайда кылат.

1. Инженердик кыйынчылык
Сыноо сценарийи сактоочу резервуарларда, деңиз курулмаларында, технологиялык жабдууларда жана оор өнөр жай болот конструкцияларында кездешкен кеңири таралган техникалык тейлөө көйгөйүн чагылдырды.
Болот жалпысынан болжол менен 3 мм кургак пленканын калыңдыгы бар көп компоненттүү эпоксиддик система менен корголгон.
Узак мөөнөттүү кызматтан кийин, текшерүүдөн жана кайра каптоодон мурун каптаманы алып салуу керек болчу.
Долбоордун максаттары төмөнкүлөр болгон:
- Болотко агрессивдүү механикалык чабуул жасабастан, эпоксиддик каптоону алып салыңыз.
- Абразивдүү каражаттарды керектөөнү азайтыңыз.
- Экинчилик калдыктарды азайтыңыз.
- 30 кВт кубаттуулуктагы система жетиштүү жылуулук кубаттуулугун камсыз кылабы же жокпу, аныктаңыз.
- Кол менен сканерлөө үчүн туруктуу иштөө терезесин орнотуңуз.
- Субстраттын керексиз жылуулук таасиринен алыс болуңуз.
- Ыңгайлуу чогултуу үчүн жетиштүү чоң көлөмдөгү каптоо фрагменттерин чыгарыңыз.
2. Дайындама жана каптоо шарттары
| параметр | Өкүлчүлүк ишинин мааниси | Инженердик мааниси |
|---|---|---|
| Субстрат | Carbon болот | Жогорку электромагниттик байланыш ферромагниттик болотту индукциялык жылытууга жакшы ылайыктуу кылат. |
| Болот калыңдыгы | 10 мм | Жылуулук массасын жана жылытуу реакциясын аныктайт. |
| катмар | Өнөр жайлык эпоксиддик система | Термосет каптоосу эрүүнүн ордуна интерфейстин байланышын ажыратууну талап кылат. |
| Жалпы каптоо калыңдыгы | Болжол менен. 3.0 мм | Кадимки декоративдик боёкко караганда бир топ калыңыраак. |
| Беттик геометрия | Жалпак табак | Кең жана жалпак индукциялык башты колдонууга мүмкүндүк берет. |
| Болоттун баштапкы температурасы | Болжол менен 25°C | Процессти иштеп чыгуу үчүн базалык элемент катары колдонулат. |
| Сыноо аймагы | 1 м² аянттагы типтүү бөлүктөрү | Параметрлер топтомун кайталануучу салыштырууга мүмкүндүк берет. |
| Алып салуу максаты | Көптөгөн каптоолорду ажыратуу | Акыркы беттик профилдөө өзүнчө даярдоо этабы катары каралат. |
3. Эмне үчүн 30 кВт RPR индукциялык жылыткычы тандалып алынган?
60 кВт кубаттуулуктагы чоңураак система теориялык жактан көбүрөөк жылуулук менен камсыз кыла алат, бирок бул иштин негизги максаты максималдуу жеткиликтүү кубаттуулук болгон эмес.
Инженердик топ 3 мм эпоксиддик каптоосу бар орточо калыңдыктагы болот пластина үчүн компакттуураак 30 кВт RPR индукциялык каптоону алып салуучу жылыткыч туруктуу жылуулук байланышын үзүү шартын түзө алабы же жокпу, аныктагысы келген.
Бул маанилүү, анткени өтө чоң жабдуулар кемчиликтерге алып келиши мүмкүн:
- Жогорку капиталдык чыгым
- Оор жабдуулар
- Электр инфраструктурасынын талаптары жогорулады
- Эгерде сканерлөөнү башкаруу начар болсо, ашыкча жылуулукту колдонуу коркунучу жогору болот
- Кол менен кыруу процесстин тоскоолдуктарына айланганда, өндүрүмдүүлүктүн пропорционалдуу өсүшү жок
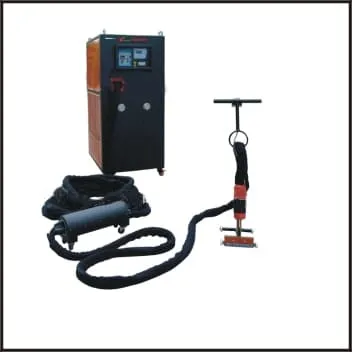
DWS-30P шилтеме жабдуусунун конфигурациясы
| параметр | DWS-30P шилтеме мүнөздөмөсү |
|---|---|
| Максималдуу киргизүү кубаты | 30 кВт |
| Output Frequency | 20–50 кГц |
| Киргизүү менен камсыздоо | 380 В, 3 фаза, 50/60 Гц |
| Учурдагы диапазонун чыгаруу | Болжол менен 6–54 А |
| Алыскы аралыкка кабель | 20 м / 40 м конфигурациясы бар |
| Муздатуу талабы | Өнөр жайлык сууну муздатуу |
| Сунушталган колдонмо | Өткөрүүчү болоттон боёкту, эпоксиддик чайырларды, резиналарды жана башка байланыштырылган каптамаларды алып салуу |

4. Эмне үчүн 3 мм эпоксид кызыктуу индукциялык колдонмо болуп саналат?
3 мм эпоксиддик каптоо кызыктуу процесс терезесинде жайгашкан.
Ал каптаманы толугу менен майдалоо үчүн көп эмгек жана абразивдик чыгымдар талап кылынышы мүмкүн болгончолук калың, бирок каптаманын өзү өтө жогорку жылуулук изоляциясын камсыз кылгыдай калың эмес.
Индукция эпоксиддик катмардын баарын бирдей жылытууга аракет кылуудан качат.
Анын ордуна, каптаманын астындагы болот ысытылат. Жылуулук энергиясы болот/эпоксиддик бетке жетет, ал жерде жылуулуктун кеңейишинин жана жабышчаактыктын өзгөрүшү байланышты азайтышы мүмкүн.
Ошондуктан, максат:
Байланыш үзүлгөнгө чейин интерфейсти жетиштүү деңгээлде ысытыңыз, бирок зарыл болгондон ашык эмес.
5. Процессти иштеп чыгуу: Туура температура терезесин табуу
Эң маанилүү ачылыш, максималдуу температура максималдуу процесстин сапаты менен бирдей эместиги болду.
Параметрлерди иштеп чыгуу учурунда төрт процесстик терезе концептуалдык жактан бааланган.
| Trial | Генератор орнотуу | изделүүдө Speed | Интерфейстин болжолдуу температурасы | Каптоо жүрүм-туруму | аныктоо |
|---|---|---|---|---|---|
| A | 55-60% | 0.85–0.95 м/мин | 150-175 ° C | Жергиликтүү көтөрүү, олуттуу аймактар байланышта калган | Жылуулук киргизүү жетишсиз |
| B | 65-70% | 0.70–0.80 м/мин | 180-205 ° C | Четтерин жакшы көтөрүү, барактарды жарым-жартылай алып салуу | Колдонууга болот, бирок туруксуз |
| C | 75-80% | 0.60–0.70 м/мин | 200-230 ° C | Орточо кыруу күчү менен бошотулган чоң барактар | Артыкчылыктуу процесс терезеси |
| D | 90-100% | 0.40–0.50 м/мин | 250°C+ | Абдан тез бөлүнүп чыгат, бирок түтүндүн көбөйүшү, жергиликтүү эпоксиддик бузулуу жана болотту керексиз жылытуу | Ашыкча жылуулук киргизүү |
Маанилүү: Бул температура диапазондору универсалдуу эпоксидди кетирүү температурасы эмес, процессти иштеп чыгуунун типтүү маанилери болуп саналат. Чыныгы байланышты үзүү температурасы чайырдын химиясына, праймер системасына, адгезия күчүнө, негиздин калыңдыгына жана каптоо жашына жараша өзгөрөт.
Эмне үчүн С сыноосу тандалды
С сыноосу үч атаандаш талаптын ортосундагы эң жакшы балансты түздү:
- Желимди бузуу үчүн жетиштүү беттик температура.
- Коммерциялык жактан пайдалуу өндүрүмдүүлүккө жетүү үчүн жетиштүү сканерлөө ылдамдыгы.
- Болоттун жана каптоонун керексиз жылуулук таасирин чектөө.
Бул индукциялык сыйрып алуунун жана каптоону алып салуунун негизги принцибин көрсөтөт : процесс машина чыгара ала турган эң жогорку температуранын тегерегинде эмес, байланышты ажыратуу босогосунун тегерегинде оптималдаштырылышы керек.
6. Жылытуучу баштын жана катушканын дизайны
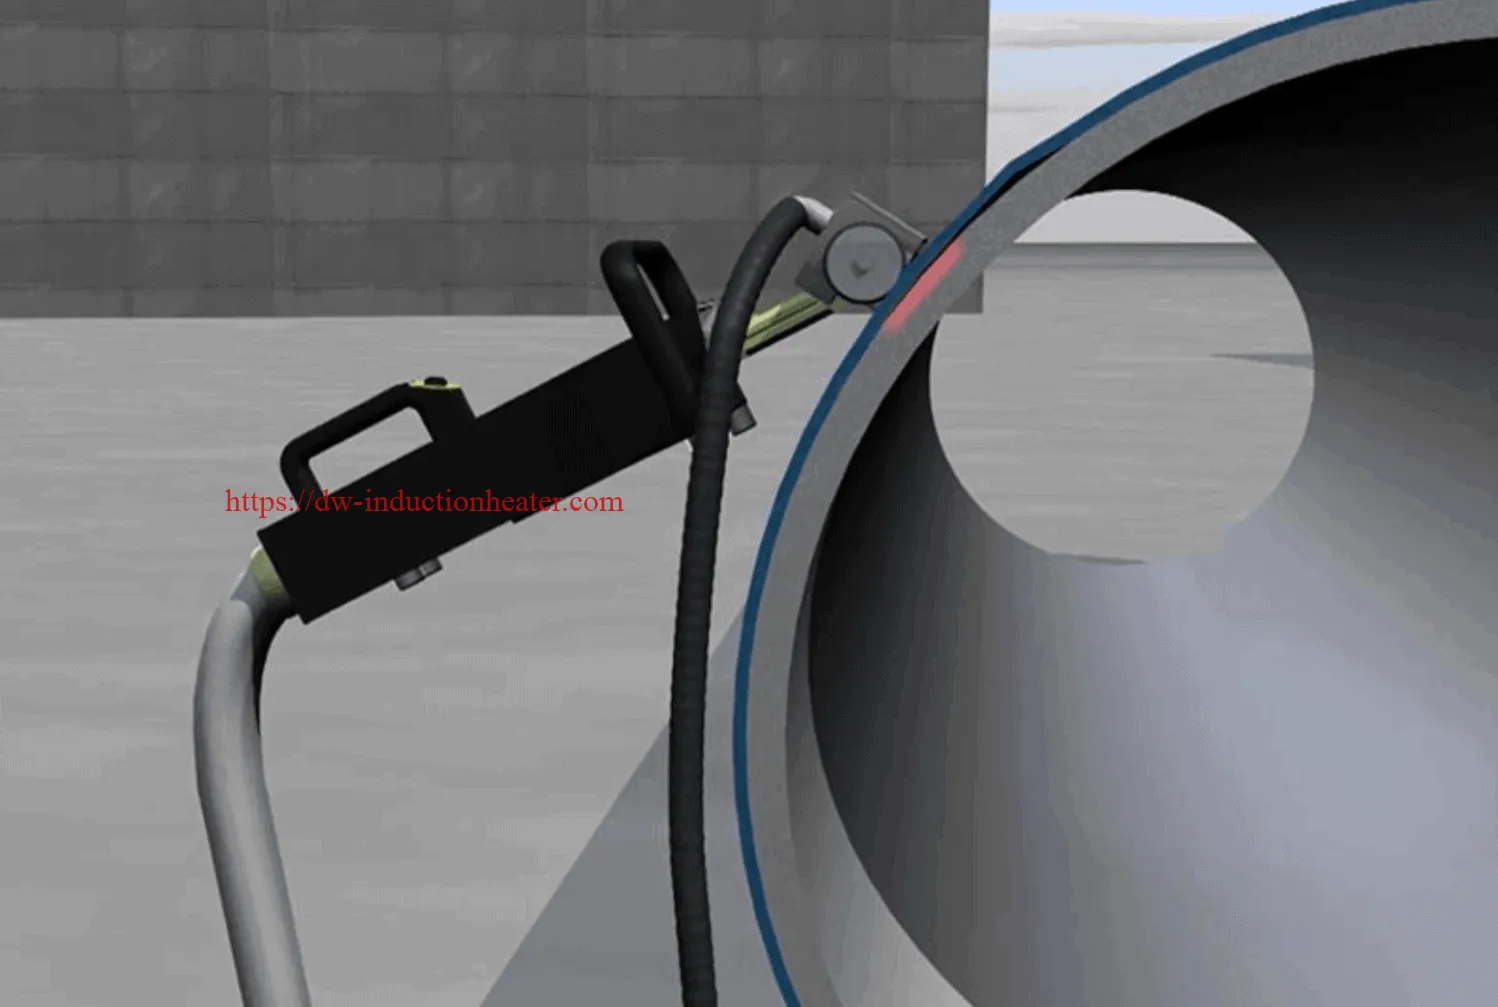
Жалпак болоттон жасалган сыноо панели үчүн кууш концентрацияланган катушкага караганда кең колго кармалуучу жылытуу башы артыкчылыктуу болгон.
Жогорку концентрацияланган магнит талаасы кууш ысык зонаны пайда кылышы мүмкүн. Бул ширетүү же жергиликтүү жылуулук менен иштетүү үчүн пайдалуу болушу мүмкүн, бирок каптоону алып салуу салыштырмалуу бирдей жылуулук изин талап кылат.
Ошондуктан, өкүлчүлүк учур колдонулган:
- Жалпак индукциялык баштын геометриясы
- Бир бурулуштуу же төмөнкү бурулуштуу жез индуктору
- Болжолдуу натыйжалуу жылытуу туурасы: 140–160 мм
- Башкарылуучу токтоп туруу аралыгы
- Болжол менен 10–15% өткөөл дал келүү
Ар кандай даяр бөлүктөрү ар кандай индукциялык жылытуу катушкаларынын конструкцияларын талап кылат . Жалпак сактоочу резервуардын дубалы жана кичинекей диаметрдеги түтүк бирдей жылытуу башынын геометриясын колдонбошу керек.

7. Оптималдаштырылган сканерлөө стратегиясы
Каптоону алып салууда кеңири таралган ката - индукциялык башты даярдалган бөлүктүн үстүнөн туш келди жылдыруу.
Анын ордуна тест кайталануучу параллелдүү өтүү стратегиясын колдонгон.
Сунушталган ырааттуулук
- Капталган панелдин бир четинен баштаңыз.
- Кубаттуулукту жогорулатуудан мурун туруктуу жүрүү ылдамдыгын орнотуңуз.
- Параллель түз сызыктар менен өтүүлөрдү сканерлеңиз.
- Коңшу өтмөктөрдүн ортосундагы 10–15% дал келүүнү сактаңыз.
- Жылытуучу башты механикалык кыргыч менен ээрчиңиз.
- Беттик бети алсыраган абалда турганда, каптаманы сыйрып салыңыз.
- Зарыл болбосо, мурунтан эле таза болгон болотту кайра ысытпаңыз.
Эмне үчүн кыргычты колдонуу убактысы маанилүү
Каптоону түбөлүккө алып салуу бирдей оңой эмес.
Жылытуучу башы өткөндөн кийин, болот жылуулукту төмөнкү жолдор менен жогото баштайт:
- Айланадагы болотко өткөрүмдүүлүк
- Айлана-чөйрөдөгү абага конвекция
- шоолалануу
- Калган каптамага жылуулуктун өткөрүлүшү
Ошондуктан, эң натыйжалуу жумуш агымы кыруу операциясын индукция башынын артына жайгаштырат.
8. Өкүлдөрдү алып салуунун жыйынтыктары
Процессти оптималдаштыргандан кийин, каптоонун жүрүм-туруму механикалык жол менен алып салууга салыштырмалуу бир топ өзгөрдү.
| Performance Indicator | Өкүлчүлүктүү оптималдаштырылган натыйжа |
|---|---|
| Эпоксиддик калыңдык | 3.0 мм |
| Болот калыңдыгы | 10 мм |
| генератор | 30 кВт RPR индукциялык жылыткычы |
| Жумушчу кубаттуулукту жөндөө | Болжол менен 75–80% |
| Типтүү саякат ылдамдыгы | Болжол менен 0.60–0.70 м/мин |
| Натыйжалуу иштөө кеңдиги | Болжол менен 140–160 мм |
| Өтүүлөрдүн кабатталышы | Болжол менен 10–15% |
| Өкүлчүлүк интерфейс терезеси | Болжол менен 200–230°C |
| Каптоону бошотуу | Негизинен чоң үлпүлдөктөр/барактар |
| Практикалык таза алып салуу көрсөткүчү | Болжол менен 3.5–4.0 м²/саат |
| Экинчилик абразивдик калдыктар | Индукциялык көлөмдүү алып салуу этабында жок |
| Беттин акыркы профилин түзүү | Каптоо спецификациясы талап кылса, өзүнчө даярдоо кадамы |
9. Бир чарчы метрге электр энергиясын керектөө
Өнөр жайлык сатып алуучулар үчүн жөн гана алып салуу ылдамдыгы жетишсиз. Электр энергиясынын интенсивдүүлүгү эксплуатациялык чыгымдарды салыштырууда да пайдалуу.
Жөнөкөй инженердик байланыш төмөнкүдөй:
Электр энергиясынын салыштырмалуу көлөмү = Орточо электр жүгү ÷ Таза алып салуу ылдамдыгы
Оптималдаштырылган корпус болжол менен 22.5 кВт орточо эффективдүү электр жүктөмү менен иштейт жана 3.8 м²/саат таза өндүрүмдүүлүккө жетет деп коёлу.
22.5 кВт ÷ 3.8 м²/ч ≈ 5.9 кВт/м²
Эгерде кошумча муздатуу жана сордуруу болжол менен 1.5 кВт кошсоңуз:
24 кВт ÷ 3.8 м²/саат ≈ 6.3 кВт/саат/м² жалпы системанын электр энергиясы
Электр энергиясынын баасына болгон сезгичтиктин мисалдык көрүнүшү
| Электр баасы | Энергияны керектөө | 1 м² үчүн болжолдуу электр энергиясынын баасы |
|---|---|---|
| 0.08 АКШ доллары/кВт/саат | 6.3 кВт/м² | 0.50 АКШ доллары/м² |
| 0.12 АКШ доллары/кВт/саат | 6.3 кВт/м² | 0.76 АКШ доллары/м² |
| 0.20 АКШ доллары/кВт/саат | 6.3 кВт/м² | 1.26 АКШ доллары/м² |
| 0.30 АКШ доллары/кВт/саат | 6.3 кВт/м² | 1.89 АКШ доллары/м² |
Бул сандар электр энергиясын гана чагылдырат. Толук экономикалык салыштыруу үчүн эмгек, абразивдик чөйрө, суу, сактоочу жай, калдыктарды чогултуу, бетти даярдоо жана жабдуулардын эскириши да эске алынышы керек.
10. Эмне үчүн каптоо барактарда сыйрылып калган?
Натыйжаны каптоо бузулушу менен беттик байланыштын ажырашынын ортосундагы айырмачылык менен түшүндүрүүгө болот.
Майдалоо каптоочу материалды механикалык жол менен жок кылат.
Абразивдүү жардыруу аны акырындык менен жок кылат.
Индукция каптоо катмарынын көпчүлүк бөлүгүн сактап калууга аракет кылат, ошол эле учурда анын астындагы болотко жабышуусун бузат.
Адгезия эпоксиддик катмардын механикалык бекемдигинен төмөн болгондо, каптоо салыштырмалуу чоң бөлүктөрдү ажырата алат.
Бул айырмачылык калдыктарды башкаруу үчүн маанилүү.
Төмөнкүлөрдүн аралашмасын түзүүнүн ордуна:
- Эпоксиддик бөлүкчөлөр
- чаң
- Колдонулган абразив
- дат
- Булгоочу заттар
Көп көлөмдүү индукциялык алып салуу этабы чогултууга оңой болгон салыштырмалуу чоң катуу каптоо сыныктарын пайда кылышы мүмкүн.
11. 30 кВт жана 60 кВт: 30 кВт кубаттуулуктагы машина жетиштүү чоң беле?
Бул 3 мм эпоксиддик / 10 мм болот сценарийи үчүн, репрезентативдик анализ 30 кВт система практикалык процесс терезесин камсыздай аларын көрсөтүп турат.
Бирок, бул 30 кВт ар бир эпоксиддик чайырларды кетирүү долбоору үчүн идеалдуу дегенди билдирбейт.
| параметр | 30 кВт системасы | 60 кВт системасы |
|---|---|---|
| Орточо калыңдыктагы болотко 3 мм эпоксиддик чайыр | Абдан ылайыктуу талапкер | Айрым учурларда талап кылынгандан көп кубаттуулук |
| Колдук операция | Жакшы баланс | Мүмкүн, бирок кубаттуулукту кылдаттык менен башкарууну талап кылат |
| Чоң жылытуу башы | Жеткиликтүү кубаттуулуктун тыгыздыгы менен чектелген | Жакшыраак ылайыктуу |
| Өтө калың болот | Жайыраак жылуулук реакциясы | Көбүрөөк жеткиликтүү жылуулук кубаттуулугу |
| Жогорку өндүрүмдүүлүктөгү өндүрүш | орточо | Жогорку потенциалдуу өндүрүмдүүлүк |
| Электр инфраструктурасы | Төмөнкү талап | Жогорку талап |
| Жабдуунун өлчөмү / мобилдүүлүгү | Жалпысынан жайылтуу оңой | Чоңураак система |
| Процессти башкаруунун сезгичтиги | Салыштырмалуу кечиримдүү | Жогорку кубаттуулук көзөмөлдөнгөн сканерлөөнү талап кылат |
Анын ордуна 60 кВт качан сунуштайбыз?
60 кВт кубаттуулуктагы машина төмөнкү шарттардын бири же бир нечеси аткарылганда барган сайын жагымдуу болуп калат:
- Өтө калың болоттон жасалган субстрат
- Чоң индукциялык баштуу жумушчу аймак
- Жогорку талап кылынган м²/саат өндүрүмдүүлүк
- Өтө калың резина же PFP каптамалары
- Кол кыймылынын ордуна автоматташтырылган
- Чоң сактоочу резервуарлар же узун түтүктөр
- Өнөр жайлык кыртыштарды үзгүлтүксүз тазалоо
12. 3 мм эпоксиддик тактарды кетирүүнүн альтернативдүү ыкмалары менен салыштыруу
| жагдай | 30 кВт индукция | Абразивдүү жардыруу | UHP суу чачыраткычы | Лазердик тазалоо |
|---|---|---|---|---|
| Алып салуу принциби | Интерфейстин жылуулук менен байланышын үзүү | Механикалык эрозия | Жогорку басымдагы механикалык алып салуу | Оптикалык абляция |
| 3 мм эпоксиддик пластилинге ылайыктуулугу | Жогорку деңгээлдеги адгезия термикалык жактан алсырашы мүмкүн | бийик | бийик | Колдонууга көз каранды; калың каптоолор олуттуу абляция көлөмүн талап кылат |
| Абразивдик керектөө | Көп санда алып кетүү учурунда жок | бийик | эч ким | эч ким |
| суу Керектөө | Муздатуу схемасы гана | Ыкмага жараша аз / жок | бийик | төмөн |
| Экинчилик калдыктар | Негизинен алынып салынган каптоо | Каптоо + абразивдик аралашма | Каптоо + агынды суулар | Экстракциялоону талап кылган майда абляцияланган материал / түтүндөр |
| Чаң потенциалы | Барактарды алып салуу учурунда салыштырмалуу төмөн | Эч кандай чектөөсүз жогорку | Абада чаң аз, бирок агынды суулар пайда болот | Процесстик эмиссияларды бөлүп алууну талап кылат |
| Беттик профилди түзүү | Минималдуу | эң жакшы | Чектелген / колдонмого көз каранды | Limited |
| Калың катмарды көп санда алып салуу | Күчтүү артыкчылык | эффективдүү | эффективдүү | Жалпысынан алганда, жука же так колдонмолор үчүн жакшыраак ылайыктуу |
| Акыркы кайра каптоого даярдоо | Экинчи даярдык керек болушу мүмкүн | Көп учурда интеграцияланган | Кошумча даярдыкты талап кылышы мүмкүн | Каптоо спецификациясына жараша болот |
13. Индукция бетти даярдоонун толук алмаштыруучусу катары сатылбашы керек
Бул окуя маанилүү айырмачылыкты ачып берди.
Каптоону алып салуу жана бетти даярдоо дайыма эле бирдей операция боло бербейт.
Индукциялык система эпоксиддик каптоону натыйжалуу кетире алат, бирок жаңы каптоо спецификациясы төмөнкүлөрдү талап кылышы мүмкүн:
- Аныкталган беттин тазалыгы
- Көрсөтүлгөн якорь профили
- Калдык праймерди алып салуу
- Туздун булганышын текшерүү
- Күтүүсүз дат басуу же коррозия продуктуларын алып салуу
Ошондуктан, техникалык жактан ишенимдүү жумуш процесси төмөнкүдөй болушу мүмкүн:
| сахна | Process | объективдүү |
|---|---|---|
| 1 | клуб жылытуу | Эпоксиддик болотко жабышууну үзүү |
| 2 | Механикалык сыйруу/кыруу | 3 мм калыңдыктагы каптаманы алып салыңыз |
| 3 | Текшерүү | Болотту жана калдык булганууну баалоо |
| 4 | Зарыл болсо, жеңил жардыруу / электр шаймандарын тазалоо | Белгиленген тазалыкты жана профилди чыгарыңыз |
| 5 | Беттик текшерүү | Кайра каптоого жарамдуулугун ырастоо |
| 6 | Жаңы каптоо ыкмасы | Коррозиядан коргоону калыбына келтириңиз |
14. Жылуулукту көзөмөлдөө: Эмне үчүн көбүрөөк жылуулук дайыма эле жакшы боло бербейт
Эң жогорку кубаттуулуктагы сыноо шарты каптаманын тез бөлүнүп чыгышын шарттады, бирок ал тандалып алынган жок.
Себеби, ашыкча жылуулук киргизүү бир катар кемчиликтерди жаратышы мүмкүн:
- Каптаманын ажыроосунун күчөшү
- Көбүрөөк түтүн же технологиялык түтүндөр
- Жогорку болот температурасы
- Керексиз электр энергиясын керектөө
- Ысыктан жабыркаган аймактын чоңдугу
- Оператордун көзөмөлүнүн азайышы
Ошондуктан, артыкчылыктуу стратегия - ишенимдүү ажырашуу жүрө турган босогодон бир аз жогору процесс терезесин аныктоо.
Бул түшүнүктү төмөнкүдөй кыскача баяндаса болот:
Жылуулук жетишсиз: каптама жабышып калган бойдон калат.
Оптималдаштырылган жылуулук: байланыш алсыратат жана барактардагы кабыктарды каптайт.
Ашыкча жылуулук: алып салуу тез болушу мүмкүн, бирок каптаманын бузулушу жана негиздин керексиз ысышы күчөйт.
15. Температураны өлчөөдөгү кыйынчылыктар
Каптоону алып салуу учурунда температураны өлчөө өзгөчө көңүл бурууну талап кылат.
Сырткы эпоксиддик бетке багытталган инфракызыл термометр болот/каптоо интерфейсинин температурасын сөзсүз түрдө так өлчөй албайт.
Өлчөө каталарынын потенциалдуу себептери төмөнкүлөрдөн келип чыгышы мүмкүн:
- Ар кандай беттик эмиссия
- Каптоо түсү
- ой
- Пилинг учурунда каптоо абалын өзгөртүү
- 3 мм эпоксиддик катмар аркылуу температура градиенти
Сунушталган иштеп чыгуу ыкмасы
Контролдонуучу квалификациялык тест үчүн:
- Жалпы температура схемасын картага түшүрүү үчүн инфракызыл камераны колдонуңуз.
- Көрсөткүчтөрдү жеткиликтүү болот жердеги контакттык термопара менен текшериңиз.
- Генератордун кубаттуулугунун пайызын жазыңыз.
- Сканерлөө ылдамдыгын жаздыруу.
- Иштеп жаткан баштын токтоп туруу аралыгын жазыңыз.
- Документтин каптоосунун бөлүнүп чыгуу жүрүм-туруму.
Бул оператордун тажрыйбасына гана таянуунун ордуна, кайталануучу процесстин рецептин түзөт.
16. Эмне үчүн кабелдин узундугу реалдуу долбоорлордо маанилүү?
Лабораториялык сыноо панелин электр менен камсыздоонун жанына коюуга болот, ал эми сактоочу резервуар же деңиз платформасы коюуга болбойт.
Чыныгы өнөр жай колдонмолору оператордун иштешин талап кылышы мүмкүн:
- Ички цистерналар
- Курулуш ишкасында
- Чоң диаметрдеги тамырлардын айланасында
- Түтүктөрдүн боюнда
- Кеме палубаларында
- Бийик болот конструкцияларында
Ушул себептен улам, алыскы аралыкка чыгуучу кабель RPR стилиндеги индукциялык каптоону алып салуу системасынын маанилүү бөлүгү болуп саналат.
Негизги генератор жана муздатуу блогу практикалык тейлөө ордунда кала берет, ал эми колго кармалуучу индукциялык башы каптоону алып салуу аймагына алып барылат.
17. Бүткөн беттин сапатты көзөмөлдөө критерийлери
Ийгилик жөн гана "боёгу түшүп калды" деп аныкталбашы керек.
Кесипкөй каптоону алып салуу процесси төмөнкүлөрдү баалашы керек:
| Текшерүү пункту | Кабыл алуу суроосу |
|---|---|
| Көптөгөн каптоолорду алып салуу | 3 мм эпоксиддик катмар толугу менен алынып салынганбы? |
| Калдык праймер | Кийинки даярдоо этабы үчүн калдык материал кабыл алынабы? |
| Болоттун абалы | Кандайдыр бир кабыл алынгыс бурмалоо же жылуулук эффектиси барбы? |
| Коррозия таасири | Текшерүү үчүн жашыруун коррозия көрүнүп калдыбы? |
| Surface Profile | Кайра каптоо үчүн кошумча абразивдүү профилдөө талап кылынабы? |
| кирдетүү | Туздар, май же башка булгоочу заттар барбы? |
| Таштандылардын абалы | Алынып салынган каптаманы натыйжалуу чогултууга болобу? |
18. Өндүрүмдүүлүктү талдоо: Чыныгы тоскоолдук кайда баратат
Индукциялык жылытуу жетиштүү ылдамдыкка жеткенден кийин, генератордун кубаттуулугу өндүрүмдүүлүктүн жалгыз чектөөсү болбой калышы мүмкүн.
Процесстин тоскоолдуктары төмөнкүлөргө өзгөрүшү мүмкүн:
- Кол менен кыруу
- Каптоо чогултуу
- Оператордун басуу ылдамдыгы
- Жумушчу платформанын ордун өзгөртүү
- Текшерүү
- Акыркы бетти даярдоо
Бул эмне үчүн генератордун кубаттуулугун 30 кВттан 60 кВтга чейин эки эсеге көбөйтүү саатына эки эселенген чарчы метрди түзүүнү билдирбейт дегенди түшүндүрөт.
Ири долбоорлор үчүн жылыткычты гана эмес, бүтүндөй жумуш агымын талдоо керек.
19. Сунушталган эки адамдык иштөө ыкмасы
Жалпак 3 мм эпоксиддик капталган болот бети үчүн натыйжалуу бригада төмөнкүлөрдөн турушу мүмкүн:
| Оператор | жоопкерчилик |
|---|---|
| Оператор 1 | Индукциялык жылытуу башын, жүрүү ылдамдыгын жана кабатталууну башкарат. |
| Оператор 2 | Кыргыч менен дароо ээрчийт, бөлүнүп чыккан эпоксидди кетирет жана каптоонун жүрүм-турумун көзөмөлдөйт. |
Тапшырмаларды мындай бөлүштүрүү индукциялык операторго каптоону алып салуу үчүн кайра-кайра токтоп калуунун ордуна, жылытуунун ырааттуу схемасын сактоого мүмкүндүк берет.
20. Эпоксиддик чайырларды алып салуудагы коопсуздук чаралары
Индукциялык каптоону алып салуу абразивдик чаңды азайта алса да, ал өнөр жайлык жылуулук процесси бойдон калууда.
Төмөнкү көзөмөл элементтерин баалоо керек:
- Электр коопсуздугу
- Электромагниттик талаанын процедуралары
- Ысык беттерден коргоо
- шамалдатуу
- Зарыл болгон жерде жергиликтүү түтүндү сордуруу
- Каптоо курамын карап чыгуу
- Керек болгон учурда дем алуу органдарын коргоо
- Коргоочу кол каптар жана кийимдер
- Муздатуучу сууну көзөмөлдөө
- Өрткө каршы
Бар болгон каптоону жылытуудан мурун, долбоордун ээси мүмкүн болушунча анын химиялык курамын аныкташы керек.
Эски өнөр жай каптамаларында кооптуу пигменттер же кошулмалар болушу мүмкүн, андыктан "чаңдын азайышы" эч качан "эч кандай таасир этүү коркунучу жок" деп чечмеленбеши керек.

21. 3 мм эпоксиддик корпустан алынган негизги инженердик сабактар
Бул инженердик окуядан алынган эң маанилүү сабактар жөн гана 30 кВт кубаттуулуктагы машина эпоксидди кетире алат дегендик эмес.
Тереңирээк ачылыштар төмөнкүлөр:
- Интерфейс температурасы генератордун максималдуу кубаттуулугунан да маанилүү.
- Жүрүү ылдамдыгы жана кубаттуулугу бирге оптималдаштырылышы керек.
- Барактын алдын ала ачыкка чыгышы үчүн катушканын бир калыптагы геометриясы абдан маанилүү.
- Ашыкча температура алып салуу тездетилген учурда да, процесстин сапатын төмөндөтүшү мүмкүн.
- Сырып алуу индукциялык башты так ээрчиши керек.
- Каптоону алып салуу жана бетти акыркы даярдоо өзүнчө инженердик этаптар катары каралышы керек.
- Кол менен иштетүү жана каптоону чогултуу өндүрүмдүүлүккө тоскоолдук жараткан учурларда, 30 кВт кубаттуулуктагы агрегат чоңураак системага караганда ылайыктуураак болушу мүмкүн.
22. Көп берилүүчү суроолор
30 кВт индукциялык жылыткыч 3 мм эпоксиддик каптоону кетире алабы?
Ооба, 30 кВт кубаттуулуктагы индукциялык жылыткыч ферромагниттик болотко 3 мм эпоксиддик каптоо үчүн ылайыктуу талапкер боло алат. Чыныгы иштөөсү болоттун калыңдыгына, эпоксиддик химияга, адгезия күчүнө, жылытуучу баштын өлчөмүнө жана талап кылынган өндүрүмдүүлүккө жараша болот.
Эпоксидди индукция жолу менен кетирүү үчүн кандай температура талап кылынат?
Универсалдуу температура жок. Бул типтүү инженердик учурда, болжол менен 200–230°C температуранын интерфейс терезесинде ишенимдүү байланыштын ажырашы болгон. Чыныгы оптималдуу температура белгилүү бир каптоо системасын сыноо аркылуу белгилениши керек.
Индукция эпоксиддик каптаманы эритип жибереби?
Сөзсүз түрдө эмес. Максат - каптама менен болоттун ортосундагы чек арадагы адгезияны алсыратуу. Каптама барактар же чоң сыныктар түрүндө алынып салынышы үчүн жетиштүү деңгээлде бүтүн бойдон калышы мүмкүн.
10 мм болот плитанын баары 200°Cге жетиши керекпи?
Жок. Индукция жер бетиндеги локалдашкан ысытууну пайда кылат. Максат - болоттун бүтүндөй компонентин бирдей ысытуунун ордуна, каптоо интерфейсинин жанында жетиштүү жылуулук энергиясын иштеп чыгуу.
3 мм эпоксиддик чайырларды канчалык тез кетирсе болот?
Кол менен иштетүүнү колдонуу менен, оптималдаштырылган типтеги вариант болжол менен 3.5–4.0 м²/саат таза өндүрүмдүүлүктү берген. Иш жүзүндөгү өндүрүмдүүлүк геометрияга, оператордун чеберчилигине, каптоо адгезиясына жана жумушка жетүү мүмкүнчүлүгүнө жараша жогору же төмөн болушу мүмкүн.
Индукциялык эпоксиддик тазалоо канча электр энергиясын сарптайт?
Бул учурда өкүлчүлүктүү шарттарда жалпы электр энергиясынын интенсивдүүлүгү болжол менен 6.3 кВт/м² деп бааланган. Бул маанини универсалдуу спецификация катары кароого болбойт.
60 кВт 30 кВттан жакшыбы?
Автоматтык түрдө эмес. 60 кВт кубаттуулуктагы агрегат көбүрөөк жылытуу кубаттуулугун камсыз кылат жана чоңураак баштарды же жогорку өткөрүү жөндөмдүүлүгүн колдой алат, бирок 30 кВт система орточо болот калыңдыгы жана кол менен каптоону алып салуу иштери үчүн жакшыраак баланс боло алат.
Индукция эпоксидди кум чачпастан кетире алабы?
Индукция абразивдүү жардыруусуз эле эпоксиддик чайырдын чоң көлөмүн кетире алат. Бирок, жаңы каптоо үчүн көрсөтүлгөн беттин тазалыгына жана бекиткич профилине жетүү үчүн жеңил жардыруу же башка даярдоо процесси талап кылынышы мүмкүн.
Ошол эле машина резина жана PFP каптоолорун кетире алабы?
Мүмкүн болсо, ооба. Индукциялык байланышты ажыратууну бир нече байланыштырылган каптоо системаларына колдонсо болот, бирок ар бир каптоо өзүнүн квалификациялуу кубаттуулугун, жүрүү ылдамдыгын жана температура терезесин талап кылат.
Машинаны сатып алардан мурун үлгүнү текшерүү керекпи?
Ооба. Генератордун кубаттуулугун, жылытуу башынын дизайнын, температура диапазонун, сканерлөө ылдамдыгын жана күтүлгөн өндүрүмдүүлүктү аныктоонун эң жакшы жолу - капталган болоттун репрезентативдик үлгүсү.
23. Арыз берүү сынагы үчүн талап кылынган маалымат
Ишенимдүү жабдууларды сунуштоо үчүн төмөнкүлөрдү бериңиз:
- Болоттон жасалган
- Болоттун калыңдыгы
- Каптоо түрү
- Жабуунун калыңдыгы
- Каптоо катмарларынын саны
- Жумушчу бөлүгүнүн өлчөмдөрү
- Жалпак же ийри геометрия
- Керектүү алып салуу аймагы
- Максаттуу өндүрүмдүүлүк
- Электр менен камсыздоо жеткиликтүү
- Керектүү кабелдик узундук
- Капталган даяр буюмдун сүрөттөрү
- Мүмкүн болгон учурда физикалык капталган үлгү
Жыйынтык: 30 кВт RPR индукциялык жылыткычы 3 мм эпоксидге ылайыктуубу?
Бул инженердик окуя каптоону алып салуу үчүн жабдууларды тандоо эмне үчүн кВт кубаттуулугуна гана эмес, толук жылуулук процессине негизделиши керектигин көрсөтөт.
10 мм көмүртек-болот негизине чапталган 3 мм эпоксиддик каптоо үчүн , 30 кВт RPR индукциялык жылыткыч кол менен иштетүү учурунда жакшы көзөмөлдү сактап калуу менен практикалык ажыратуу терезесин түзүү үчүн жетиштүү кубаттуулукту камсыз кылат.
Оптималдаштырылган стратегия температураны максималдуу түрдө жогорулатуу эмес.
Анын ордуна, максат төмөнкүлөрдү координациялоо болуп саналат:
генератордун кубаттуулугу + индукциялык катушканын геометриясы + туташтыруу аралыгы + сканерлөө ылдамдыгы + интерфейстин температурасы + кыргычтын убактысы.
Бул параметрлер туура тең салмакталганда, эпоксиддик чайыр салыштырмалуу чоң барактарга бөлүнүп, механикалык түрдө майдаланышы же абразивдүү түрдө жардырылышы керек болгон материалдын көлөмүн бир топ азайтат.
Калыңыраак болот, чоңураак жумушчу баштар, оор резина же PFP системалары же бир кыйла жогорку өндүрүмдүүлүк талаптары үчүн жогорку кубаттуулуктагы система артыкчылыктуу болушу мүмкүн.
HLQ ар кандай каптоону алып салуу талаптары үчүн бир нече RPR индукциялык каптоону алып салуучу жылыткыч системаларын сунуштайт .
Каптооңузду сынап көрүшүңүз керекпи?
HLQ компаниясына болоттун маркасын, болоттун калыңдыгын, каптоо материалын, каптоо калыңдыгын, даярдалган бөлүктөрүнүн өлчөмдөрүн, талап кылынган алып салуу ылдамдыгын жана колдонуунун сүрөттөрүн жөнөтүңүз.
Акыркы машинаны тандоодон мурун үлгү каптоо сыноосун жүргүзүү сунушталат.